İlk pencere konteynerinizin üretimi yeni tamamlandı. Fabrika gönderildi “tamamlama fotoğrafları”, her şey yolunda görünüyor. Bakiyeyi ödedin. Konteyner sevk edildi. Altı hafta sonra, deponuzun kapılarını açıyorsunuz ve üniteleri paletlerden çekmeye başlıyorsunuz. Yedi numaralı ünitenin çift camlı ünitesinin içinde gözle görülür bir baloncuk sıkışmış durumda. On iki ünitenin kolu kilide geçmiyor. Otuz birime göre, neredeyse her tente penceresindeki hava yalıtım bandının yuvasından çıktığını gördünüz. Silikon asla kanala bastırılmamıştır..
Malları uluslararası olarak iade etmek, sevkıyatın kendisinden daha pahalıya mal olur. Sıkışmış durumdasın, kusurları absorbe etmek, müşteri şikayetlerini değerlendirmek, ve pahalı bir ders öğrenmek: Konteyner fabrikadan çıkmadan önce pencere kalite denetimi yapılmalıdır, limanınıza vardıktan sonra değil.
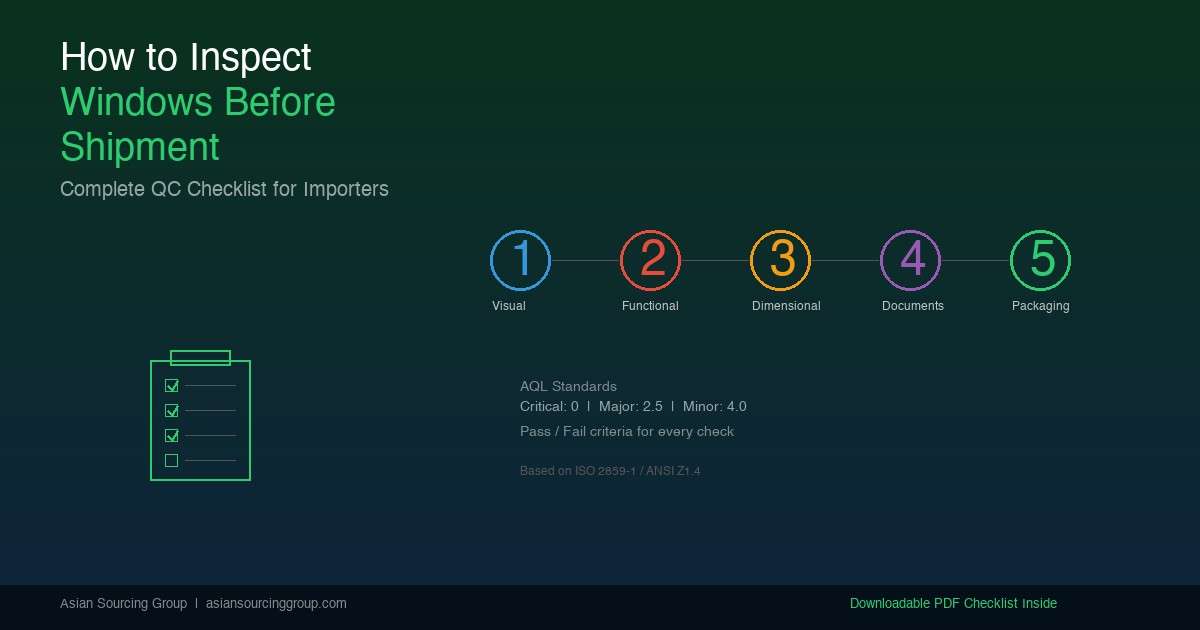
Bu kılavuz eksiksiz bir bilgi sağlar, Uygulanabilir sevkıyat öncesi muayene (PSI) Pencere içe aktarmaları için özel olarak tasarlanmış kontrol listesi. Örnekleme metodolojisini kapsar, görsel muayene, fonksiyonel test, boyutsal doğrulama, dokümantasyon incelemesi, ve ambalaj değerlendirmesi, Her kontrol noktası için Başarılı/Kaldı kriterleriyle. İster ilk incelemenizi gerçekleştirin ister mevcut bir kalite kontrol sürecini iyileştirin, bu çerçeve size tekrarlanabilir bir standart sunar.
Ne Zaman ve Nerede Denetim Yapılmalı, Üç Kritik Kontrol Noktası
Pencere üretim kalitesi üç aşamada doğrulanabilir. İthalatçıların çoğu ikincisine odaklanıyor, ancak üçünü de anlamak kapsamlı bir kalite programı oluşturmanıza yardımcı olur:
| Muayene Türü | Zamanlama | Amaç | Önerilenler |
|---|---|---|---|
| Hat İçi Denetim (DUPRO) | 10-30% üretim tamamlandı | Hammadde ikamelerini ve proses kusurlarını erkenden yakalayın | Büyük siparişler (>$50k), yeni fabrikalar, karmaşık özellikler |
| Sevkiyat Öncesi Denetim (PSI) | 100% üretim tamamlandı, ≥� paketlenmiş | Bakiyenin ödenmesinden önceki son kalite kapısı | Tüm siparişler (asgari standart) |
| Konteyner Yükleme Denetimi | Yükleme günü | Miktarı doğrulayın, yükleme yöntemi, mühür numarası | İlk siparişler, yüksek değerli gönderiler |
Bu kılavuz PSI'ya odaklanmaktadır, Kaynak bulma iş akışınızdaki en önemli kalite kontrol noktası. PSI, üretim tamamlandıktan sonra ancak mallar fabrikadan çıkmadan önce meydana gelir. Bu noktada, kusurlar yine de fabrikanın maliyetine göre düzeltilebilir. Konteyner yola çıktıktan sonra, düzeltmenin maliyeti tamamen size geçer.
Muayene yeri önemlidir. Her zaman fabrikanın deposunu veya paketleme alanını inceleyin, asla showroom'da değil. Showroom örnekleri özenle seçilmiştir; depo stoku gerçektir. Bir fabrika yalnızca size göstermekte ısrar ederse “seçilmiş örnekler,” bu bir araştırmaya değer kırmızı bayrak.
Denetimi kim yapıyor? Üç seçenek, maliyet ve güvenilirliğe göre sıralanmıştır:
- Üçüncü taraf denetim şirketi (SGS, Bureau Veritas, Intertek, NE?), $300-$500 kişi-gün başına, resmi rapor, Uyuşmazlık çözümünde en güçlü güvenilirlik.
- Kendi kalite kontrol personeliniz veya kaynak bulma acentenizin ekibi, Kurulumdan sonra denetim başına daha düşük maliyet, daha hızlı geri dönüş, eğitimli personel gerektirir.
- Fabrika öz denetim raporu + görüntülü arama, en düşük maliyet, en düşük güvenilirlik, yalnızca yerleşik fabrikalardan tekrarlanan siparişler için kabul edilebilir. $10,000.
Genel proje zaman çizelgenize faktör inceleme planlaması. Tipik bir PSI gerektirir 1-2 kişi-gün artı 1 rapor yazma günü. Kusurlar bulunursa, izin vermek 5-10 Yeniden incelemeden önce fabrikanın yeniden işlenmesi için günler. Anlamak Ürün kategorisine göre gerçekçi kaynak bulma zaman çizelgeleri Teslimat planınıza denetim tamponları oluşturmanıza yardımcı olur.
Numune Alma Standartları, Kaç Birim Kontrol Edilecek
1.200 parçalık bir siparişteki her birimi, sipariş marjını aşan maliyetlere maruz kalmadan inceleyemezsiniz. Yerine, Uluslararası ticaret, istatistiksel örneklemeyi temel alarak kullanır. ISO 2859-1 / ANSI/ASQ Z1.4, Niteliklere göre kabul örneklemesi için küresel olarak tanınan standart.
AQL Düzeylerinizi Ayarlama
AQL (Kabul Edilebilir Kalite Seviyesi) kabul etmek istediğiniz maksimum kusur oranını tanımlar. Pencere içe aktarmaları için, tavsiye ediyoruz:
| Kusur Sınıfı | Tanım | Önerilen AQL | Pencere Örnekleri |
|---|---|---|---|
| Kritik | Güvenlik tehlikesi veya mevzuata uyumsuzluk | Ac 0 / Tekrar 1 (sıfır kabul) | Güvenlik işareti olmayan temperli cam; yapısal kaynak çatlağı; İGU suyla doldu |
| Ana | Şikayete neden olan işlevsel arıza veya müşteri tarafından görülebilen kusur | AQL 2.5 | Donanım çalışmıyor; yalıtım şeridi eksik; tolerans dışı boyut >2mm; yanlış cam özellikleri |
| Küçük | İşlevi etkilemeyen kozmetik sorun | AQL 4.0 | 1 metreden görülebilen yüzey çiziği; düzensiz boya; hatalı etiket metni; ambalaj göçüğü |
Sipariş Miktarına Göre Numune Boyutu (Genel Denetim Seviye II)
| Sipariş Miktarı (birimler) | Örnek Boyutu | Kritik Ac/Re | Ana Ac/Re | Minör Ac/Re |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
Tabloyu okumak: “Ac” (Kabul etmek) kusur sayısı bu sayıya eşit veya bu sayının altındaysa partinin başarılı olduğu anlamına gelir. “Tekrar” (Reddetmek) kusur sayısı bu sayıya ulaşırsa partinin başarısız olduğu anlamına gelir. AQL ile 500 adetlik sipariş için 2.5 Büyük kusurlar için: incelemek 50 birimler; eğer bulursan 3 veya daha az Büyük kusurlar, partiyi kabul et; eğer bulursan 4 veya daha fazlası, tüm partiyi reddet.
İlk siparişler için pratik ipucu: Sıkı denetim kullanın (örnek boyutu × 1.5) ilkin için 2-3 yeni fabrikaya sipariş. Bir kalite temel çizgisi oluşturduktan sonra, normal seviyelere geç. Bu yaklaşım, geleceğe yönelik daha akıllı kararlar için veri oluştururken sizi en yüksek riskli dönemde korur.
Sahne 1: Görsel & Görünüm Denetimi
İlk inceleme aşaması, gözlerinizin ötesinde hiçbir alet gerektirmez, bir el feneri, ve referans örnekleri. Her bileşen üzerinde sistematik olarak çalışın.
Çerçeve & Profil Kontrolü
| Öğeyi Kontrol Et | Geçiş Standardı | Başarısızlık Kriterleri | Yöntem |
|---|---|---|---|
| Yüzey kalitesi (boyalı/eloksallı) | Görünür çizik yok, kabarcıklar, veya 1m mesafede renk değişimi | çizikler, kabarcıklar >1mm çap, veya 1 m'den görünen renk uyuşmazlığı | Görsel + renk kartı karşılaştırması |
| Profil kesit boyutları | Çizim toleransı dahilinde (tipik olarak ±05 mm) | Sapma >1spesifikasyondan mm | Kaliper ölçümü |
| Köşe bağlantıları / Kaynaklar | Düz, temiz, çapak veya boşluk yok | Görünür boşluk >03mm veya yanlış hizalama >1mm | Görsel + arıza göstergesi |
| Renk tutarlılığı (grup) | Parti içinde algılanabilir bir değişiklik yok | ΔE >2 (birimler arasında görünür renk farkı) | Onaylanmış numuneyle yan yana karşılaştırma |
| Termal mola bütünlüğü (alüminyum) | Profille aynı hizada poliamid şerit, boşluk yok | Görünür boşluk veya termal kırılmanın yer değiştirmesi | Profil kesitinin görsel kontrolü |
Bardak & Cam Kontrolü
| Öğeyi Kontrol Et | Geçiş Standardı | Başarısızlık Kriterleri | Yöntem |
|---|---|---|---|
| Cam yüzey kalitesi | Kabarcık yok, taşlar, veya kol uzunluğunda görünen çizikler | Kabarcık >05mm, görünür çizik, veya dahil etme | Arka ışık görseli (arkadan el feneri) |
| IGU mühür bütünlüğü | Boşluğu temizle Yok Sis yok, nem, veya içindeki parçacıklar | Görünür herhangi bir yoğunlaşma, sis, veya boşluktaki kalıntılar | Camdan açılı el feneri |
| Toplam cam ünitesi kalınlığı | Spesifikasyonlarla eşleşir (örneğin, 5+12A+5 = 22mm ±1mm) | Sapma >1mm | Açık kenardaki pergel |
| Low-E kaplama varlığı & yönlendirme | Alev yansıması doğru yüzey konumunu gösterir (#2 çoğu iklim için yüz) | Low-E yansıması algılanmadı, veya yanlış yüzeye kaplama | Çakmak alev testi (4 yansımalar; birinin rengi farklı olmalı) |
| Güvenlik camı işaretlemesi | Kalıcı kazınmış/baskılı işaret (CCC, CE, SGCC, AS/NZS 2208) | İşaret yok, veya yalnızca yapışkan etiket (çıkartmalar kalıcı değildir) | Görsel Yok örnekteki tüm cam panelleri kontrol edin |
Low-E kaplama, doğru yerleştirildiğinde pencerenin termal performansını artırmaya yardımcı olur. Varlığı ve yönü, onaylanmış cam spesifikasyonlarına göre veya uygun bir Low-E dedektörü ile doğrulanabilir.. Genel pencere performansı aynı zamanda çerçeve malzemesine ve cam konfigürasyonuna da bağlıdır..
Donanım & Aksesuar Kontrolü
| Öğeyi Kontrol Et | Geçiş Standardı | Başarısızlık Kriterleri | Yöntem |
|---|---|---|---|
| Marka & modeli maç | Sözleşme spesifikasyonuyla aynı | Farklı marka, işaretsiz donanım, veya “eş değer” onaysız değişiklik | Görsel Yok, işaretleri sözleşmeyle karşılaştırmayın |
| Yüzey işleme | Korozyon yok, kaplama soyulması yok | Görünür pas lekeleri veya pullanmalar | Görsel inceleme |
| Bağlantı elemanı malzemesi | Paslanmaz çelik vidalar (manyetik olmayan veya zayıf manyetik) | Karbon çelik vidalar (güçlü manyetik Hiçbiri korozyona uğramaz) | Mıknatıs testi |
| Hava izolasyonu | Oluğa tamamen oturmuş, sürekli, basıldığında geri döner | alışılmışın dışında, yırtık, veya kurtarma olmadan sıkıştırılmış | Manuel basma + tüm çevre boyunca görsel |
| Yedek parçalar dahil | Sözleşme başına (tipik olarak: 2 pencere başına ekstra vidalar, 1 başına yedek tutamak 50 birimler) | Eksik veya yetersiz yedek parça | Paketleme listesine göre sayın |
Sahne 2: Fonksiyonel Test

Şimdi pencereleri açıyorsunuz ve her hareketli parçayı test ediyorsunuz. Seçme 5-10 farklı paletlerden üniteler (aynı paletten ardışık birimler değil) fonksiyonel testler için.
Açılış & Kapanış Operasyonu
| Test Öğesi | Geçiş Standardı | Başarısızlık Kriterleri | Yöntem |
|---|---|---|---|
| Açma kuvveti | ≤50N veya ≤45N (genel standart) | >50N veya iki el gerektirir | Sapa bağlı yaylı terazi, kanadı açmak için 90°'de çekin |
| Kapatma kuvveti | ≤30N | >30N veya çarpmayı gerektirir | Yaylı terazi, itme kanadı kapalı |
| Sorunsuz çalışma | Bağlanma olmadan tam seyahat, metal metal gürültüsü yok | Herhangi bir noktada yapışmak, taşlama sesleri | 5 test ünitesi başına tam açma-kapama çevrimi |
| Kalma/bekleme konumu (tente) | Kanat herhangi bir açık açıda tutar 30+ saniye | Kanat içeride kapalı veya açık sürükleniyor 30 saniye | Açık 50% Ve 80%, gözlemlemek 30 saniye |
| Çok noktalı kilit bağlantısı (kanat) | Tüm kilit noktaları aynı anda devreye girer, sağlam idare etmek | Kısmi katılım, gevşek veya titrek tutun | Kapat ve kilitle, kanadı çekip açmayı dene |
| Cihaz fonksiyonunu sınırla | Kısıtlayıcı/sınırlayıcı tasarlanan açıklıkta devreye girer ve tutar | Kısıtlayıcı devreye giremiyor veya hafif basınç altında serbest kalıyor | Kısıtlı pozisyona açık, orta derecede kuvvet uygulayın |
Saha Su Sızma Testi
Bu yerinde test, en yaygın ve maliyetli pencere arızasını yakalar, su kaçağı. Laboratuvar testlerinin yerini almaz, ancak büyük mühür arızalarını sevkıyattan önce yakalar.
Pencerenizin Önüne Profesyonel Bir Denetim Ekibi Yerleştirin
- Seçme: 3-5 örnek setteki birimler (her palet konumundan en az bir tane ekleyin).
- Yöntem: Püskürtme ağızlı bir bahçe hortumu kullanın. Tüm bağlantı noktalarında doğrudan su, mühürler, ve dış taraftan buluşma rayı.
- Süre: 15 birim başına dakika sürekli püskürtme.
- Basınç: Standart musluk basıncı (2-3 çubuk), basınçlı yıkama makinesi kullanmayın.
- Geçmek: Sonrasında iç tarafta gözle görülür su girişi yok 15 dakika.
- Hata: Görünür su damlacıkları, akışlar, veya iç yüzeylerde veya eşiklerde göllenme.
Yaygın arıza yerleri: köşe bağlantıları (yanlış kapatılmış), toplantı rayları (yanlış hizalanmış yalıtım şeridi), ve donanım penetrasyon noktaları (kolu mili, drenaj yuvaları). Bir ünite arızalanırsa, Sızıntının tam yerini not edin; Bu teşhis bilgisi, fabrikanın yalnızca arızalı üniteyi değiştirmek yerine temel nedeni düzeltmesine yardımcı olur.
Hava Kaçağı Nokta Kontrolü
Büyük conta arızalarını tespit etmek için hızlı bir niteliksel test:
- Pencereyi tamamen kapatıp kilitleyin.
- Daha hafif bir alevi hareket ettir (veya duman kaynağı) iç taraftan tüm çevre contası boyunca yavaşça.
- Geçmek: Alev/duman sabit kalıyor, hava hareketi algılanmadı.
- Hata: Alev gözle görülür biçimde sapıyor veya conta boyunca herhangi bir noktada duman akışı kesiliyor.
Bu test, eksik hava izolasyonunu yakalar, oturmamış mühürler, ve çarpık çerçeveler. Laboratuvar basınçlandırma testi gerektiren küçük hava sızıntısını tespit etmez; ancak en çok müşteri şikayetine neden olan arızaları yakalar.
Sahne 3: Boyutlu & Spesifikasyon Doğrulaması
Mezuranızı ve kumpasınızı çıkarın. Her numune birimindeki önemli boyutları ölçün ve gerçek değerleri kaydedin (sadece değil “geçti/kaldı”).
Kritik Boyutlar
| Ölçüm | Hoşgörü | Alet | Neden Önemlidir? |
|---|---|---|---|
| Genel çerçeve genişliği × yükseklik | ±2mm | Çelik şerit metre | Kaba açıklığa uymalı; >2mm sapması kurulum sorunlarına neden olur |
| Çapraz fark (karelik) | ≤3mm | Çelik şerit metre | Kare dışı çerçeveler takıldığında düzgün şekilde kapatılmıyor |
| Çerçeve derinliği (kalınlık) | ±05mm | Kumpas | Duvar kalınlığı ve döşemeyle uyumluluğu etkiler |
| Kanat boyutları | ±1 mm | Çelik şerit metre | Çalışma açıklıklarını ve hava koşullarına karşı koruma sıkıştırmasını etkiler |
| Cam görünür alan (gün ışığı açılışı) | ±2mm | Çelik şerit metre | Doğru cam boyutunu ve boncuk konumlandırmasını doğrular |
Yapılandırma Doğrulaması (Çoğunlukla Gözden Geçirilen)
Boyutların ötesinde, her spesifikasyonun siparişle eşleştiğini doğrulayın:
- Açılış yönü, Sol el vs sağ el, özellikle kanatlı pencereler için kritiktir (ayna görüntüsü hatası, üniteyi tasarlanan açıklığında kullanılamaz hale getirir).
- Cam konfigürasyonu, Bölme sayısı, bireysel panel kalınlığı, gaz doldurma tipi (argon vs hava), Düşük-E konumu, aralayıcı rengi.
- Renk, İç ve dış renkler (çift renkli üniteler her yüzün ayrı ayrı doğrulanmasını gerektirir).
- Donanım işlem türü, Krank vs itmeli vs elektrikli aktüatör.
- Ekran tipi, Böcek ekranları dahilse, ağ tipini ve çerçeve rengini doğrulayın.
Pencere incelemelerinde karşılaştığımız en yaygın spesifikasyon hatası donanım marka değişikliğidir. Bir fabrika aşağıdaki genel donanımları kurabilir: “aynı görünüyor” ancak farklı yük değerlerine sahiptir, korozyon direnci, ve sözleşmede belirtilen markanın çevrim ömrü. Bu, özellikle farklı donanım tedarik zincirleriyle birden fazla üretim bölgesine hizmet veren fabrikalardan kaynak temin edildiğinde geçerlidir.. İmzalamadan önce daima donanım markası işaretlerini sözleşmenize göre doğrulayın.
Sahne 4: Dokümantasyon & Sertifika Doğrulaması
Ürün her fiziksel testi geçebilir; ancak uygun belgeler olmadan, hedef pazarınıza yasal olarak giremez. Denetim sırasında bu belgeleri doğrulayın:
| Belge | Doğrulama Noktaları | Yaygın Dolandırıcılık Yöntemleri |
|---|---|---|
| Ürün uyumluluk belgeleri (NFRC / CE / GİBİ 2047, uygun olduğu şekilde) | Sertifika numarası geçerli, tam olarak bu ürün modelini kapsar, süresi dolmamış | Süresi dolmuş sertifikalar, farklı modeller için sertifikalar, farklı şirketlere verilen sertifikalar |
| Malzeme test raporları | Akredite laboratuvar tarafından verilmiştir, siparişinizdeki cam/alüminyum/donanımı kapsar | Diğer müşterilerden gelen raporlar’ siparişler, İlgili standart için akredite olmayan laboratuvar |
| Cam tedarikçisi sertifikası | IGU üreticisini doğruladı, Low-E markası (örneğin, Pilkington, Gardiyan, Saint-Gobain) | Markalı ürün yerine jenerik Low-E kullanıldı |
| Fabrika denetim raporu | Kendi kendine test verileri (su, hava, yapısal) fabrikanın dahili kalite kontrol biriminden | Başka bir ürünün testinden üretilmiş veya kopyalanmış veriler |
| Paket listesi | Ürün açıklamaları, miktarlar, ağırlıklar fiziksel envanterle eşleşiyor | Kısa sevkiyat, tek bir SKU satırında karışık özellikler |
| Menşe Belgesi | Doğru HS kodu, doğru menşe ülke, ticaret odası damgası | Yanlış HS kodu (görev oranını etkiler), kimlik doğrulaması eksik |
Her hedef pazarda hangi sertifikaların gerekli olduğunun tam bir dökümü için, bizimkine bakın pazara göre pencere sertifikaları kılavuzu. Yukarıda listelenen belgeler, inceleme sırasında doğruladığınız belgelerdir; müfettişiniz gelmeden önce zaten var olmaları gerekir.
Sahne 5: Ambalajlama & Konteyner Yükleme Değerlendirmesi
Windows kırılgandır, ağır, ve garip şekilli, Ambalaj kalitesini kritik hale getiren bir kombinasyon. Kötü paketleme nedenleri 3-8% hasar oranları; iyi paketleme onu altında tutar 1.5%.
Ambalaj Standartları Kontrol Listesi
| Öğeyi Kontrol Et | Geçiş Standardı | Başarısızlık Kriterleri |
|---|---|---|
| Dış ambalaj | 5-katmanlı oluklu karton veya ahşap sandık; gözyaşı veya ezilme yok | 3-katmanlı karton, ezilmiş köşeler, veya kutuda su hasarı |
| Bireysel ünite koruması | Her pencere EPE köpük veya PE filme sarılır; karton veya plastik korumalarla korunan köşeler | Windows birbirine doğrudan dokunuyor; köşe koruması yok |
| Cam yüzey koruması | Her iki cam yüze uygulanan koruyucu film (veya üniteler arasında köpük levha) | Korumasız cam yüzeyler |
| Donanım koruması | Çıkıntılı donanım (kolları, menteşeler) ayrı ayrı sarılmış veya gömme | Bitişikteki ambalajı delebilecek açıkta kalan donanım |
| Kurutucu | Silika jel paketleri karton başına ≥50g (okyanus geçişi sırasında yoğunlaşmayı önler) | Kurutucu yok veya <30karton başına g |
| Nakliye işaretleri | Müşteri bilgileri, Ürün Açıklaması, miktar, “KIRILGAN”, “BU TARAF YUKARI”, “KURU TUTUN” | Eksik işaretler, yanlış miktarlar, veya yalnızca Çince işaretler |
| Paletleme | Paletler üzerinde pencereler dik, PET bantlama ile sarılı, streç-sarılmış | Pencereler düz bir şekilde döşendi (cam stres kırıklarına neden olur), çemberleme yok |
Konteyner Yükleme Denetimi
Konteyner yüklemesine nezaret ediyorsanız (ilk siparişler için önerilir), bu sırayı takip edin:
- Ön yükleme denetimi: Konteyner içi temiz, kuru, delik yok, kapı contaları sağlam, zemin hasarsız.
- Yükleme yönü: Windows dikey olarak yüklenmelidir (ayakta), asla düz istiflenmez. Dikey yükleme, cam stres kırıklarını ve çerçeve deformasyonunu önler.
- Güvenlik yöntemi: Konteyner uzunluğu boyunca her 1,5 metrede bir PET kayışlar veya ahşap destekler. Hava yastıkları (şişme) Yanal hareketi önlemek için palet grupları arasında.
- Fotoğraf belgeleri: Boş konteynerin fotoğrafını çekin → yükleme devam ediyor → tam yüklü → kapılar kapalı → mühür uygulanmış. Konşimento ile mühür numarasını ve çapraz referansı kaydedin.
- Son sayım: Yüklenen toplam kartonlar paketleme listesiyle eşleşmelidir. Herhangi bir tutarsızlığın kamyon ayrılmadan önce derhal çözülmesi gerekir.
Yaygın Pencere Kusurları, sınıflandırma & Eylem Kılavuzu
Aşağıdaki referans, denetçilerin kusurları hızlı bir şekilde kategorilere ayırmasına ve uygun tepkiyi belirlemesine yardımcı olur.
Kritik Kusurlar, Otomatik Toplu Reddetme
- Temperli cam kendiliğinden kırılma modeli, Tek bir noktadan yayılan kelebek desenli çatlaklar. Nikel sülfürün neden olduğu (NiS) kapanımlar. Tehlikelidir çünkü kurulumdan aylar sonra kırılma meydana gelebilir.
- Köşelerde yapısal kaynak çatlağı, Kaynaklı bağlantıda görünür çatlak. Rüzgar yükü altında yapısal bütünlüğü tehlikeye atar.
- Güvenlik camının kalıcı işareti eksik, Tehlikeli bölgelerdeki temperli veya lamine camlar kalıcı olarak taşınmalıdır. (kazınmış/baskılı) güvenlik işaretleri. Yapışkanlı çıkartmalar uygun değildir.
- Dahili yoğunlaşma nedeniyle IGU conta arızası, Cam boşluğun içinde görünen nem. Ünite hermetik contasını kaybetmiştir ve giderek buğulanacaktır..
- Güvenlik açısından kritik konumlarda yanlış cam türü, Tavlanmış (tavlanmamış) Bina yönetmeliğine göre emniyet camının gerekli olduğu yerlerde kullanılan cam.
Büyük Kusurlar, AQL'e Karşı Say 2.5 Eşik
- Oluğun dışına çıkma, Conta profil kanalına oturmamış. Hava ve su sızmasına neden olur.
- Donanım markası değişimi, Sözleşme A Markasını belirtir; gerçek ürün işaretsiz veya B Markalı donanıma sahiptir.
- Çalıştırma kuvveti limiti aşıyor, Açma kuvveti >50N veya kapatma kuvveti >30N.
- Boyutsal sapma >2mm, Genel çerçeve boyutu veya çapraz fark toleransı aşıyor.
- Yanlış yüzeyde Low-E kaplama, Kaplama açık #1 onun yerine yüz #2 (termal performansı azaltır ve kaplamanın hasar görme riskini taşır).
- Köşe eklemi yanlış hizalaması >1mm, Çerçeve köşelerinde görünür adım veya boşluk.
- Saha testi sırasında su nüfuzu, 15 dakikalık püskürtme testi sırasında gözle görülür herhangi bir su girişi.
- IGU'nun iç enkazı, Cam boşluğun içinde görünen parçacıklar (mühürlendikten sonra temizlenemez).
Küçük Kusurlar, AQL'e Karşı Say 4.0 Eşik
- Çerçevedeki yüzey çizikleri, 1m mesafeden görülebilir ancak kaplamaya nüfuz etmez.
- Düzensiz boya/kaplama yüzeyi, Kabul edilebilir aralıkta renk değişimi veya doku tutarsızlığı.
- Etiketleme hataları, Ürün etiketlerinde yanlış metin (model numarası yazım hatası, yanlış dil).
- Ambalajın kozmetik hasarı, Dış kartonda ezik veya işaret var ancak iç ürün hasarsız.
- Az miktarda silikon fazlalığı, Derz hattının ötesinde görünen silikon dolgu (sadece kozmetik, performansı etkilemez).
Muayene Raporu, Standart Şablon Yapısı
Profesyonel bir PSI raporu bu on bölümü içermelidir, içinde teslim edildi 24-48 denetimin tamamlanma saatleri:
- Başlık bilgisi, Sipariş numarası, PO referansları, ürün modeli, muayene tarihi, konum, müfettişin adı ve kimlik bilgileri.
- Emir & örnekleme özeti, Toplam sipariş miktarı, örnek boyutu seçildi, Uygulanan AQL seviyeleri, örnekleme yöntemi referansı.
- Denetim sonucu özet tablosu; Başarılı/Başarısız durumu olan her kontrol öğesi, kusur sayısı, ve kusur sınıflandırması.
- Fotoğrafla kusur ayrıntıları; Her kusur fotoğraflandı (konumu gösteren geniş çekim + detayı gösteren yakın çekim), tarif edildi, sınıflandırılmış, ve sayıldı.
- Boyutsal ölçüm kayıtları, Gerçek ölçülen değerler vs. spesifikasyon değerleri, sapmalar vurgulanmış olarak.
- Fonksiyonel test sonuçları, Çalıştırma kuvveti ölçümleri, su testi sonuçları, hava kaçağı gözlemleri.
- Ambalajlama & yükleme değerlendirmesi, Ambalaj uyumluluk puanı, fotoğraflar yükleniyor, mühür numarası.
- Belge doğrulama sonuçları; Gerekli her belge doğrulama sonucuyla kontrol edildi.
- Genel sonuç, GEÇMEK, ASKIDA OLMASI, veya açıkça belirtilen kriterlerle BAŞARISIZ.
- Öneriler, Özel düzeltici eylemler gerekli, yeniden inceleme zaman çizelgesi, veya yetkilendirmeyi serbest bırak.
Karar kuralları:
- GEÇMEK: Kritik kusurlar = 0, Büyük kusurlar ≤ Sayıyı kabul et, Küçük kusurlar ≤ Numarayı kabul et.
- ASKIDA OLMASI: Büyük veya Küçük kusurlar Kabul sayısını aşıyor ancak Reddetme sayısının altında, alıcı kararı gerektirir (indirimle kabul et, kısmi yeniden işleme, veya tamamen reddedilme).
- HATA: Herhangi bir Kritik kusur bulundu, VEYA Büyük/Küçük kusurlar Reddetme sayısına ulaşır, toplu reddedildi, fabrikanın yeniden çalışması gerekiyor 100% ve yeniden incelemeye gönderin.
Üçüncü Taraf Denetim Ne Zaman İşe Alınmalı?. Şirket İçi Yönetim
| Senaryo | Önerilen Yaklaşım | Bütçe Aralığı |
|---|---|---|
| Yeni fabrikadan ilk sipariş | Zorunlu üçüncü taraf (SGS, BV, Intertek) | $300-$500/kişi-gün |
| Sipariş değeri >$30,000 | Üçüncü taraf denetimi (Yatırım getirisi açık: muayene maliyeti <2% sipariş değerinin) | $300-$500/kişi-gün |
| Siparişi tekrarla, kurulan fabrika (2+ başarılı siparişler) | Kendi QC personeli veya kaynak bulma acentesi ekibi | $150-$250/ziyaret etmek |
| Sipariş değeri <$10,000 | Fabrika öz denetim raporu + canlı video incelemesi | $0 (senin zamanın) |
| Hükümet veya geliştirici projesi (sözleşme gereği) | Zorunlu üçüncü taraf + resmi rapor (Sözleşmede belirli bir müfettiş görevlendirilebilir) | $400-$600/kişi-gün |
Bir fabrika denetim talebinize direnirse veya geciktirirse, iddia ediyor “mallar zaten paketlenmiş” veya “Üretim sırasında denetimlere izin vermiyoruz”, bunu önemli bir tedarikçi kırmızı bayrağı olarak değerlendirin. Meşru üreticiler alıcı denetimlerini memnuniyetle karşılıyor; Kalite sorunlarını gizleyen fabrikalar engel yaratıyor.
Denetim Yönetimi için Dijital Araçlar
Modern denetim yönetimi kağıt üzerinde yapılan kontrol listelerinin ötesine geçer:
Muayene Uygulamaları & Platformlar
- NE? (eski adıyla AsiaInspection), Standartlaştırılmış şablonlar, gerçek zamanlı rapor oluşturma, fotoğraf açıklaması, rezervasyon sistemiyle entegre. İthalatçılar için en iyisi 10+ aylık muayeneler.
- Vilayet, Tedarikçi puan kartlarına sahip kurumsal düzeyde kalite yönetimi platformu, trend analitiği, ve düzeltici faaliyet takibi. Birden fazla fabrikayı yöneten büyük hacimli ithalatçılar için en iyisi.
- Google Formları + E-Tablolar (Kendin Yap), Fotoğraf yükleme alanlarıyla kendi inceleme formunuzu oluşturun. Trend takibi için elektronik tabloyu otomatik olarak oluşturur. Ücretsiz ve tamamen özelleştirilebilir.
Fotoğraf Dokümantasyon Standartları
- Adlandırma kuralı:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - İki atış kuralı: Her kusur geniş bir atış alır (konumu tam pencerede gösterme) artı bir yakın çekim (kusur ayrıntılarını açıkça gösteren).
- Referans çekimleri: Karşılaştırma çekimleri için onaylanmış numuneyi veya sözleşme çizimini çerçeveye ekleyin.
- Depolamak: Bulut tabanlı (Google Drive veya Dropbox), sipariş numarası klasörüne göre düzenlenmiştir, minimum süre için tutuldu 2 yıllar.
Tedarikçi Puan Kartı
Her denetimin sonuçlarını zaman içinde takip edin. Temel ölçümler:
- Sınıfa göre kusur oranı (Kritik / Ana / Küçük) muayene başına.
- Trend yönü (iyileştirme / stabil / kötüleşen).
- Yeniden inceleme sıklığı (ilk denetim ne sıklıkla başarısız olur??).
- Düzeltici eylemler için yanıt süresi.
Bir tedarikçinin kusur oranı yukarı doğru eğilim gösterdiğinde 2-3 ardışık denetimler, genellikle daha derin operasyonel sorunlara işaret eder. Bunları izlemek tedarikçinin reddedildiğine dair uyarı işaretleri Denetim verileriniz aracılığıyla, kalite sorunları müşterilerinize ulaşmadan önce size erken uyarı verir.
Sevkiyat Öncesi Denetim Eylem Kontrol Listeniz
Hiçbir şeyin gözden kaçmadığından emin olmak için bu zaman çizelgesini kullanın:
7 Denetimden Önceki Günler (D-7)
- ☐ Sipariş spesifikasyon dosyasının güncel olduğunu onaylayın (sözleşme + çizimler + renk kodları + donanım programı).
- ☐ Denetim araçlarını birleştirin: çelik bant (3m+), dijital kumpas, yaylı baskül (0-100N), el feneri, çakmak, renkli referans kartı, kamera/akıllı telefon.
- ☐ Denetim tarihini fabrikayla planlayın (gerekmek 100% üretim tamamlandı, ≥� paketlenmiş).
- ☐ Denetim yerinin fabrika deposu olduğunu doğrulayın (showroom değil).
- ☐ Üçüncü taraf kullanılıyorsa: kitap incelemesi 5+ iş günü önceden.
- ☐ Fabrikaya denetim kapsamı belgesini gönderin (böylece neyi kontrol edeceğinizi biliyorlar).
Muayene Günü
- ☐ Sipariş büyüklüğü için numune miktarının AQL tablosuyla eşleştiğini doğrulayın.
- ☐ Birden fazla paletten rastgele numune seçin (fabrikada seçilmeyen birimler).
- ☐ Aşamayı Yürüt 1: Görsel & görünüm muayenesi.
- ☐ Aşamayı Yürüt 2: Fonksiyonel test (5-10 birimler).
- ☐ Aşamayı Yürüt 3: Boyutsal ölçüm (tüm örnek birimler).
- ☐ Aşamayı Yürüt 4: Belge doğrulama.
- ☐ Aşamayı Yürüt 5: Ambalajlama & yükleme değerlendirmesi.
- ☐ Her kusurun fotoğrafını çekin (geniş + kapatmak) ve her örnek birim (Kimlik etiketi fotoğrafı).
- ☐ Tüm bulguları gerçek zamanlı olarak kaydedin (hafızaya güvenmeyin).
- ☐ Fabrikadan çıkmadan önce tüm kusurları sayın ve sınıflandırın.
1-3 Muayeneden Sonraki Günler (D+1'den D+3'e)
- ☐ Tam denetim raporu (içinde 24 ayrıntılar tazeyken saatler).
- ☐ Tedarikçiye kusur fotoğrafları ve sınıflandırması içeren rapor gönderin.
- ☐ BAŞARISIZ ise: yazılı düzeltici eylem planı talep edin + yeniden denetim tarihi (içinde 7-10 günler).
- ☐ GEÇERSE: konteyner yükleme programını onayla + Gerekirse yükleme denetimini düzenleyin.
- ☐ Tedarikçi puan kartını denetim verileriyle güncelleyin.
- ☐ Tüm fotoğrafları ve belgeleri bulut depolama alanında arşivleyin (sürdürmek 2+ yıllar).
Denetimin genel satın alma iş akışınıza nasıl uyduğunu anlamak, itibaren iniş maliyeti hesaplamaları muayene giderlerini haklı çıkaracak nitelikte ürün tipi seçimi bu neyi denetlediğinizi belirler, Müşterilerinize sürekli olarak kaliteli ürün sunan bir kaynak bulma operasyonu oluşturmanıza yardımcı olur.
Sıkça Sorulan Sorular
Sevkiyat öncesi incelemenin maliyeti ne kadardır?, ve buna değer mi?
Standart bir pencere PSI maliyeti $300-$500 üçüncü taraf bir müfettiş için (1 kişi-gün). Bunu, varıştan sonra kusurları keşfetmenin maliyetiyle karşılaştırın: gümrüklü depolama ücretleri ($200+/gün), yeniden ihracat veya imha maliyetleri, değiştirme siparişi gecikmeleri (8-12 haftalar), geç teslimat için müşteri cezaları, ve itibar kaybı. Yukarıdaki siparişler için $15,000, Denetimin yatırım getirisi genellikle denetim maliyetinin 10-50 katıdır.
Denetimden önce denetim kontrol listemi fabrikayla paylaşmalı mıyım??
Evet. Denetim kapsamınızı ve standartlarınızı önceden paylaşmak iki amaca hizmet eder: müfettişiniz gelmeden önce fabrikayı kendi kendini kontrol etmeye motive eder (İlk denetimde başarısızlık olasılığının azaltılması), ve konulardaki anlaşmazlıkları önleyecek açık beklentiler oluşturur. “ne kusur sayılır.” Kalite standartlarındaki şeffaflık, sürpriz denetimlerden daha güçlü tedarikçi ilişkileri kurar.
Fabrika denetime izin vermezse ne olur??
Bu anlaşmayı bozan bir senaryo. Uygun kalite sistemlerine sahip meşru üreticiler denetimleri memnuniyetle karşılar; ürünlerinin geçeceğini biliyorlar. Denetimleri engelleyen fabrikalar bir şeyler saklıyor. Alternatif bir tedarikçiye geçin. Çin'in pencere imalat sektöründe hiçbir fabrika yeri doldurulamaz değildir, genelinde yüzlerce nitelikli üreticinin yer aldığı çoklu endüstriyel kümelenmeler.
Pencereleri hedef bağlantı noktasına ulaştıktan sonra inceleyebilir miyim??
Yapabilirsiniz; ama ekonomi tamamen farklı. Varış noktasında, seçenekleriniz: kusurları kabul et (kayıpları absorbe etmek), yerel tamirci kiralamak (masraflı, Camla ilgili konularda sınırlı kapasite), yeniden işleme için Çin'e yeniden ihracat (aşırı derecede pahalı), veya yok edin ve yeniden düzenleyin (toplam kayıp artı 8-12 hafta gecikmesi). Sevkiyat öncesi inceleme, nakliyeden önce kusurların tespit edilmesine yardımcı olur, ithalatçılara mallar fabrikadan çıkmadan önce sorunları çözmeleri için zaman vermek.
Denetimin PASS gösterdiği ancak sorunların daha sonra ortaya çıktığı bir durumu nasıl ele alabilirim??
Üç koruma: (1) Garanti referansı olarak inceleme fotoğraflarını ve raporlarını saklayın; (2) Aşağıdakileri içeren sözleşme şartlarını müzakere edin: “gizli kusur” madde, Standart PSI ile tespit edilemeyen ancak içinde keşfedilen kusurlar 12 aylık teslimat fabrikanın sorumluluğundadır; (3) Bir bakım 5-10% son ödemede alıkoyma, yalnızca başarılı kurulum ve 30 günlük performans süresinden sonra yayınlanır. Bu, fabrikanın çıkarlarını uzun vadeli kalite sonuçlarınızla uyumlu hale getirir.
Kalite Öncelikli Kaynak Kullanımı Operasyonunuzu Oluşturma
İyi yürütülen bir sevkiyat öncesi inceleme, 1-2 kişi-gün ve maliyetler $300-$800. Arızalı pencerelerle dolu bir konteynerin liman masraflarınıza gelmesi 10-50 doğrudan harcamalarda kat daha fazla; ve müşteri güveni ve proje zaman çizelgesi hasarı açısından ölçülemeyecek kadar fazla.
Çin fabrikalarından sürekli olarak kaliteli pencere alan ithalatçılar şanslı değil. Kaynak bulma süreçlerine sistematik kalite doğrulamayı dahil ettiler. Ödeme yapmadan önce inceliyorlar, her şeyi belgeliyorlar, zaman içindeki tedarikçi performansını izliyorlar, ve her siparişte daha akıllı kaynak bulma kararları vermek için denetim verilerini kullanıyorlar.
İster bir deneme siparişi için tek seferlik denetime, ister birden fazla fabrika ve ürün hattında devam eden bir kalite yönetimi programına ihtiyacınız olsun, Asyalı Kaynak Grubu Çin'in başlıca pencere üretim bölgelerinde özel QC ekipleri görevlendirilmiştir. Denetçilerimiz sevkiyat öncesi denetimler gerçekleştirir, konteyner yükleme denetimi, ve fabrika denetimleri, içinde ayrıntılı raporlar sunmak 24 hızlı yapabilmeniz için saatler, gönderileriniz hakkında bilinçli kararlar.