Il tuo primo container di finestre ha appena terminato la produzione. La fabbrica ha inviato “foto di completamento”, sembra tutto a posto. Hai pagato il saldo. Il contenitore è stato spedito. Sei settimane dopo, apri le porte del tuo magazzino e inizi a estrarre le unità dai pallet. L'unità numero sette ha una bolla visibile intrappolata all'interno dell'unità a doppio vetro. La maniglia dell'unità dodici non inserisce la serratura. Entro l'unità trenta, hai scoperto che le guarnizioni su quasi tutte le finestre delle tende da sole si sono staccate dalla scanalatura. Il silicone non è mai stato pressato nel canale.
La restituzione della merce a livello internazionale costerebbe più della spedizione stessa. Sei bloccato, difetti assorbenti, rispondere ai reclami dei clienti, e imparare una lezione costosa: l'ispezione della qualità delle finestre deve avvenire prima che il contenitore lasci la fabbrica, non dopo essere arrivato al tuo porto.
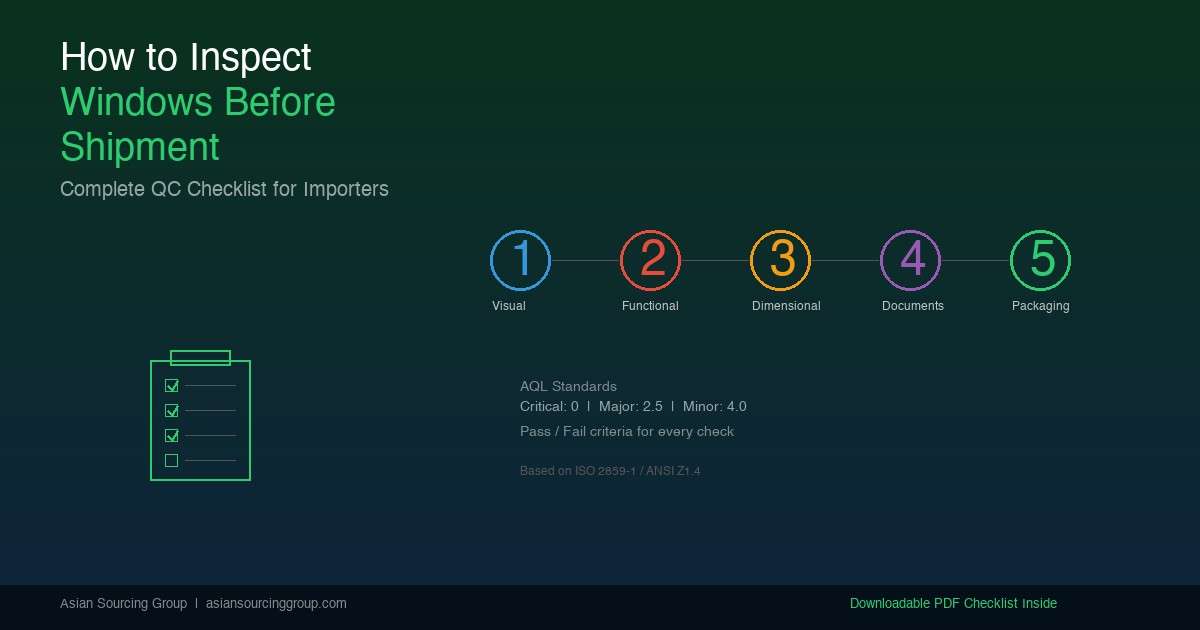
Questa guida fornisce una guida completa, ispezione pre-imbarco attuabile (PSI) lista di controllo specificatamente progettata per le importazioni di finestre. Riguarda la metodologia di campionamento, ispezione visiva, test funzionali, verifica dimensionale, revisione della documentazione, e valutazione dell'imballaggio, con criteri Pass/Fail per ogni punto di controllo. Che tu stia conducendo la tua prima ispezione o perfezionando un processo di controllo qualità esistente, questo quadro fornisce uno standard ripetibile.
Quando e dove effettuare l'ispezione, I tre checkpoint critici
La qualità della produzione delle finestre può essere verificata in tre fasi. La maggior parte degli importatori si concentra sul secondo, ma comprenderli tutti e tre ti aiuta a costruire un programma completo di qualità:
| Tipo di ispezione | Tempistica | Scopo | Consigliato per |
|---|---|---|---|
| Ispezione in linea (DUPRO) | 10-30% produzione completata | Rileva tempestivamente le sostituzioni delle materie prime e i difetti di processo | Grandi ordini (>$50K), nuove fabbriche, specifiche complesse |
| Ispezione pre-imbarco (PSI) | 100% produzione effettuata, ≥80% imballato | Cancello di qualità finale prima del pagamento del saldo | Tutti gli ordini (norma minima) |
| Supervisione del carico dei container | Giorno di carico | Verifica quantità, metodo di caricamento, numero di sigillo | Primi ordini, spedizioni di alto valore |
Questa guida si concentra sul PSI, il punto di controllo qualità più importante nel flusso di lavoro di approvvigionamento. Il PSI si verifica dopo il completamento della produzione ma prima che la merce lasci la fabbrica. A questo punto, i difetti possono ancora essere corretti a spese della fabbrica. Dopo che il container salpa, il costo della correzione è interamente a tuo carico.
Il luogo dell'ispezione è importante. Ispezionare sempre nel magazzino o nell'area di imballaggio della fabbrica, mai in uno showroom. I campioni dello showroom vengono selezionati manualmente; le scorte di magazzino sono la realtà. Se una fabbrica insiste nel mostrartelo solo “campioni selezionati,” questo è un bandiera rossa che vale la pena indagare.
Chi effettua l'ispezione? Tre opzioni, classificati in base al costo e all'affidabilità:
- Società di ispezione di parte terza (SGS, Bureau Veritas, Intertek, CHE COSA?), $300-$500 per persona al giorno, rapporto formale, maggiore credibilità nella risoluzione delle controversie.
- Il tuo personale di controllo qualità o il team dell'agente di approvvigionamento, costi per ispezione inferiori dopo l'installazione, inversione di tendenza più rapida, richiede personale addestrato.
- Rapporto di autoispezione della fabbrica + videochiamata, costo più basso, affidabilità più bassa, accettabile solo per ordini ripetuti con stabilimenti stabiliti ai sensi $10,000.
Inserisci la pianificazione delle ispezioni nella sequenza temporale complessiva del progetto. Un tipico PSI richiede 1-2 giorni-persona più 1 giornata per la stesura del rapporto. Se vengono riscontrati difetti, permettere 5-10 giorni per la rilavorazione in fabbrica prima della nuova ispezione. Comprensione tempistiche di approvvigionamento realistiche per categoria di prodotto ti aiuta a creare buffer di ispezione nel tuo programma di consegna.
Standard di campionamento, Quante unità controllare
Non è possibile ispezionare ogni unità in un ordine da 1.200 pezzi senza incorrere in costi che superano il margine dell'ordine. Invece, il commercio internazionale utilizza un campionamento statistico basato su ISO 2859-1 / ANSI/ASQ Z1.4, lo standard riconosciuto a livello mondiale per il campionamento di accettazione per attributi.
Impostazione dei livelli AQL
AQL (Livello di qualità accettabile) definisce il tasso massimo di difetti che sei disposto ad accettare. Per le importazioni di finestre, consigliamo:
| Classe dei difetti | Definizione | AQL consigliato | Esempi di finestre |
|---|---|---|---|
| Critico | Pericolo per la sicurezza o non conformità normativa | Ac 0 / Rif 1 (accettazione nulla) | Vetro temperato senza marchio di sicurezza; fessura della saldatura strutturale; IGU riempita d'acqua |
| Maggiore | Guasto funzionale o difetto visibile al cliente che causa reclamo | AQL 2.5 | L'hardware non funziona; manca la guarnizione; dimensione fuori tolleranza >2mm; specifiche del vetro errate |
| Minore | Problema estetico che non influisce sulla funzionalità | AQL 4.0 | Graffio superficiale visibile a 1 m; vernice non uniforme; testo dell'etichetta errato; ammaccatura dell'imballaggio |
Dimensioni del campione in base alla quantità dell'ordine (Ispezione Generale Livello II)
| Quantità dell'ordine (unità) | Dimensione del campione | Ac/Re critico | Maggiore Ac/Re | Ac/Re minore |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
Leggere la tabella: “Ac” (Accettare) significa che il lotto passa se il conteggio dei difetti è pari o inferiore a questo numero. “Rif” (Rifiutare) significa che il batch fallisce se il conteggio dei difetti raggiunge questo numero. Per un ordine di 500 unità con AQL 2.5 per difetti gravi: ispezionare 50 unità; se trovi 3 o meno Difetti gravi, accettare il lotto; se trovi 4 o più, rifiutare l'intero lotto.
Consiglio pratico per i primi ordini: Utilizzare un'ispezione più rigorosa (dimensione del campione × 1.5) per il tuo primo 2-3 ordini con un nuovo stabilimento. Una volta stabilita una linea di base di qualità, passare ai livelli normali. Questo approccio ti protegge durante il periodo di rischio più elevato, creando allo stesso tempo dati per decisioni future più intelligenti.
Palcoscenico 1: Visivo & Ispezione dell'aspetto
La prima fase di ispezione non richiede strumenti oltre i tuoi occhi, una torcia elettrica, e campioni di riferimento. Lavora sistematicamente su ogni componente.
Telaio & Controllo del profilo
| Controlla l'articolo | Supera la norma | Criteri di fallimento | Metodo |
|---|---|---|---|
| Finitura superficiale (verniciato/anodizzato) | Nessun graffio visibile, bolle, o variazione di colore a 1 m di distanza | Graffi, bolle >1diametro mm, o mancata corrispondenza dei colori visibile a 1 m | Visivo + confronto delle cartelle colori |
| Dimensioni della sezione trasversale del profilo | Entro la tolleranza del disegno (tipicamente ±05mm) | Deviazione >1mm dalla spec | Misurazione del calibro |
| Giunti angolari / saldature | Piatto, pulito, senza sbavature o spazi vuoti | Divario visibile >03mm o disallineamento >1mm | Visivo + indicatore di guasto |
| Consistenza del colore (lotto) | Nessuna variazione percepibile all'interno del lotto | ΔE >2 (differenza di colore visibile tra le unità) | Confronto affiancato con il campione approvato |
| Integrità del taglio termico (alluminio) | Striscia in poliammide a filo profilo, nessuna lacuna | Spazio visibile o spostamento del taglio termico | Ispezione visiva della sezione trasversale del profilo |
Bicchiere & Controllo dei vetri
| Controlla l'articolo | Supera la norma | Criteri di fallimento | Metodo |
|---|---|---|---|
| Qualità della superficie del vetro | Niente bolle, pietre, o graffi visibili a distanza di un braccio | Bolla >05mm, graffio visibile, o inclusione | Visiva retroilluminata (torcia da dietro) |
| Integrità della tenuta IGU | Cavità limpida Nessuna, nessuna nebbia, umidità, o particelle all'interno | Qualsiasi condensa visibile, nebbia, o detriti nella cavità | Torcia ad angolo attraverso il vetro |
| Spessore totale della vetrata | Corrisponde alle specifiche (per esempio, 5+12A+5 = 22mm±1mm) | Deviazione >1mm | Pinza sul bordo esposto |
| Presenza di rivestimento Low-E & orientamento | La riflessione della fiamma mostra la corretta posizione della superficie (#2 faccia per la maggior parte dei climi) | Nessuna riflessione Low-E rilevata, o rivestimento su una superficie sbagliata | Prova della fiamma dell'accendino (4 riflessioni; uno dovrebbe differire nel colore) |
| Marcatura del vetro di sicurezza | Marchio inciso/stampato permanente (CCC, CE, SGCC, AS/NZS 2208) | Nessun segno, o solo adesivo adesivo (gli adesivi non sono permanenti) | Visivo Nessuno controllare tutti i pannelli di vetro nel campione |
Il rivestimento Low-E aiuta a migliorare le prestazioni termiche di una finestra se posizionata correttamente. La sua presenza e il suo orientamento possono essere verificati rispetto alle specifiche del vetro approvate o con un rilevatore Low-E adeguato. Le prestazioni complessive della finestra dipendono anche dal materiale del telaio e dalla configurazione del vetro.
Hardware & Controllo degli accessori
| Controlla l'articolo | Supera la norma | Criteri di fallimento | Metodo |
|---|---|---|---|
| Marca & corrispondenza del modello | Identico alle specifiche del contratto | Marca diversa, hardware non contrassegnato, O “equivalente” sostituzione senza approvazione | Visivo Nessuno confronta i segni con il contratto |
| Trattamento superficiale | Nessuna corrosione, nessun distacco del rivestimento | Eventuali macchie di ruggine visibili o finitura sfaldata | Ispezione visiva |
| Materiale di fissaggio | Viti in acciaio inossidabile (non magnetico o debolmente magnetico) | Viti in acciaio al carbonio (fortemente magnetico Nessuno si corroderà) | Prova del magnete |
| Protezione dagli agenti atmosferici | Completamente inserito nella scanalatura, continuo, rimbalza quando viene premuto | Fuori ritmo, strappato, o compresso senza recupero | Pressa manuale + visuale lungo tutto il perimetro |
| Pezzi di ricambio inclusi | Per contratto (tipicamente: 2 viti extra per finestra, 1 maniglia di ricambio per 50 unità) | Pezzi di ricambio mancanti o insufficienti | Conteggiare rispetto alla lista di cose da portare con sé |
Palcoscenico 2: Test funzionali

Ora apri le finestre e prova ogni parte mobile. Selezionare 5-10 unità da pallet diversi (unità non consecutive dello stesso pallet) per prove funzionali.
Apertura & Operazione di chiusura
| Articolo di prova | Supera la norma | Criteri di fallimento | Metodo |
|---|---|---|---|
| Forza di apertura | ≤50N o ≤45N (norma generale) | >50N o richiede due mani | Bilancia a molla fissata al manico, tirare a 90° rispetto all'anta |
| Forza di chiusura | ≤30N | >30N o richiede sbattimento | Bilancia a molla, spingere l'anta chiusa |
| Funzionamento regolare | Corsa completa senza rilegatura, nessun rumore metallo su metallo | Attaccarsi in qualsiasi momento, suoni stridenti | 5 cicli completi di apertura-chiusura per unità di prova |
| Rimani/mantieni la posizione (tenda da sole) | L'anta si mantiene a qualsiasi angolo di apertura 30+ secondi | L'anta si chiude o si apre all'interno 30 secondi | Aperto a 50% E 80%, osservare 30 secondi |
| Innesto della serratura multipunto (battente) | Tutti i punti di bloccaggio si inseriscono contemporaneamente, maneggiare con fermezza | Impegno parziale, maneggiare allentato o traballante | Chiudi e blocca, tentare di aprire l'anta |
| Limita la funzione del dispositivo | Il limitatore/limitatore si inserisce e mantiene all'apertura prevista | Il limitatore non si aggancia o si rilascia sotto una leggera pressione | Aperto a posizione ristretta, applicare una forza moderata |
Test di penetrazione dell'acqua sul campo
Questo test in loco rileva i guasti alle finestre più comuni e costosi, perdita d'acqua. Non sostituisce i test di laboratorio, ma rileva gravi guasti alle guarnizioni prima della spedizione.
Metti un team di ispezione professionale davanti alle tue finestre
- Selezionare: 3-5 unità dal set di campioni (includerne almeno uno per ciascuna posizione pallet).
- Metodo: Utilizzare un tubo da giardino con un ugello spruzzatore. Dirigere l'acqua su tutte le articolazioni, sigilli, e il binario di incontro dal lato esterno.
- Durata: 15 minuti di spruzzo continuo per unità.
- Pressione: Pressione del rubinetto standard (2-3 sbarra), non utilizzare un'idropulitrice.
- Passaggio: Nessuna penetrazione d'acqua visibile sul lato interno dopo 15 minuti.
- Fallire: Eventuali gocce d'acqua visibili, flussi, o accumuli sulle superfici interne o sul davanzale.
Posizioni comuni dei guasti: giunti angolari (sigillato in modo improprio), rotaie d'incontro (guarnizione disallineata), e punti di penetrazione dell'hardware (maneggiare il mandrino, fessure di drenaggio). Se un'unità fallisce, annotare la posizione esatta della perdita; queste informazioni diagnostiche aiutano la fabbrica a correggere la causa principale anziché limitarsi a sostituire l'unità guasta.
Controllo a campione delle perdite d'aria
Un rapido test qualitativo per individuare i principali guasti alle guarnizioni:
- Chiudere e bloccare completamente la finestra.
- Muovi una fiamma più leggera (o fonte di fumo) sigillare lentamente lungo tutto il perimetro dal lato interno.
- Passaggio: La fiamma/fumo rimane stabile, nessun movimento d'aria rilevato.
- Fallire: La fiamma si devia notevolmente o il flusso di fumo si interrompe in qualsiasi punto lungo la guarnizione.
Questo test rileva la mancanza di protezione dagli agenti atmosferici, sigilli non insediati, e cornici deformate. Non rileverà perdite d'aria minori che richiedono test di pressurizzazione in laboratorio; ma rileva i guasti che causano la maggior parte dei reclami dei clienti.
Palcoscenico 3: Dimensionale & Verifica delle specifiche
Tira fuori il metro a nastro e il calibro. Misurare le dimensioni chiave su ogni unità campione e registrare i valori effettivi (non solo “passare/fallire”).
Dimensioni critiche
| Misurazione | Tolleranza | Attrezzo | Perché è importante |
|---|---|---|---|
| Larghezza complessiva del telaio × altezza | ±2 mm | Metro a nastro in acciaio | Deve adattarsi all'apertura approssimativa; >2la deviazione di mm causa problemi di installazione |
| Differenza diagonale (quadratura) | ≤3 mm | Metro a nastro in acciaio | I telai fuori squadra non si sigillano correttamente una volta installati |
| Profondità del telaio (spessore) | ±05 mm | Pinza | Influisce sulla compatibilità con lo spessore della parete e il rivestimento |
| Dimensioni dell'anta | ±1 mm | Metro a nastro in acciaio | Influisce sugli spazi operativi e sulla compressione di protezione dagli agenti atmosferici |
| Area visibile del vetro (apertura diurna) | ±2 mm | Metro a nastro in acciaio | Verifica la corretta dimensione del vetro e il posizionamento del cordone |
Verifica della configurazione (Spesso trascurato)
Oltre le dimensioni, verificare che ogni specifica corrisponda all'ordine:
- Direzione di apertura, Mano sinistra contro mano destra, particolarmente critico per le finestre a battente (un errore di immagine speculare rende l'unità inutilizzabile nella sua apertura progettata).
- Configurazione in vetro, Numero di riquadri, spessore del singolo pannello, tipo di riempimento del gas (Argon vs aria), Posizione Mi basso, colore del distanziatore.
- Colore, Colori interni ed esterni (le unità a due colori richiedono una verifica separata di ciascuna faccia).
- Tipo di operazione hardware, Manovella vs push-out vs attuatore elettrico.
- Tipo di schermo, Se le zanzariere sono incluse, verificare il tipo di mesh e il colore del frame.
L'errore di specifica più comune che riscontriamo durante l'ispezione delle finestre è la sostituzione del marchio dell'hardware. Una fabbrica può installare hardware generico “sembra lo stesso” ma ha valori di carico diversi, resistenza alla corrosione, e ciclo di vita dal marchio specificato nel contratto. Ciò è particolarmente rilevante quando si acquista da fabbriche che servono più regioni di produzione con catene di fornitura hardware diverse. Verifica sempre i contrassegni del marchio dell'hardware rispetto al contratto prima di firmare.
Palcoscenico 4: Documentazione & Verifica del certificato
Il prodotto potrebbe superare ogni test fisico; ma senza documentazione adeguata, non può entrare legalmente nel mercato di destinazione. Verificare questi documenti durante l'ispezione:
| Documento | Punti di verifica | Metodi di frode comuni |
|---|---|---|
| Documenti di conformità del prodotto (NFRC / CE / COME 2047, come applicabile) | Numero di certificato valido, copre questo esatto modello di prodotto, non scaduto | Certificati scaduti, certificati per diversi modelli, certificati rilasciati a diverse aziende |
| Rapporti di prova sui materiali | Rilasciato da laboratorio accreditato, copre vetro/alluminio/hardware nel tuo ordine | Segnalazioni da altri clienti’ ordini, laboratorio non accreditato per lo standard pertinente |
| Certificato di fornitore di vetro | Conferma il produttore dell'IGU, Marchio Low-E (per esempio, Pilkington, Custode, Saint-Gobain) | Low-E generico sostituito con il prodotto di marca |
| Rapporto di ispezione in fabbrica | Dati dell'autotest (acqua, aria, strutturale) dal controllo di qualità interno della fabbrica | Dati fabbricati o copiati dal test di un altro prodotto |
| Lista imballaggio | Descrizioni degli articoli, quantità, i pesi corrispondono all'inventario fisico | Spedizione breve, specifiche miste all'interno di una riga SKU |
| Certificato di origine | Codice HS corretto, paese d'origine accurato, timbro della camera di commercio | Codice HS errato (influisce sull’aliquota del dazio), autenticazione mancante |
Per un'analisi completa di quali certificazioni sono richieste in ciascun mercato di destinazione, fare riferimento al ns Guida alle certificazioni delle finestre per mercato. I documenti sopra elencati sono ciò che verifichi durante l'ispezione; dovrebbero già esistere prima dell'arrivo del tuo ispettore.
Palcoscenico 5: Confezione & Valutazione del carico del container
Le finestre sono fragili, pesante, e dalla forma strana, una combinazione che rende fondamentale la qualità dell’imballaggio. Cause di imballaggio scadente 3-8% tassi di danno; un buon imballaggio lo tiene sotto 1.5%.
Lista di controllo degli standard di imballaggio
| Controlla l'articolo | Supera la norma | Criteri di fallimento |
|---|---|---|
| Imballaggio esterno | 5-cartone ondulato a strati o cassa di legno; nessuna lacrima o schiacciamento | 3-cartone a strati, angoli schiacciati, o danni causati dall'acqua alla scatola |
| Protezione della singola unità | Ogni finestra è avvolta in schiuma EPE o pellicola PE; angoli protetti con protezioni in cartone o plastica | Le finestre si toccano direttamente; nessuna protezione degli angoli |
| Protezione della superficie del vetro | Pellicola protettiva applicata su entrambe le facce del vetro (o un foglio di schiuma tra le unità) | Superfici in vetro non protette |
| Protezione dell'hardware | Ferramenta sporgente (maniglie, cerniere) confezionati singolarmente o ad incasso | Componenti esposti che possono forare l'imballaggio adiacente |
| Essiccante | Pacchetti di gel di silice ≥50 g per cartone (previene la formazione di condensa durante il transito oceanico) | Nessun essiccante o <30g per cartone |
| Contrassegni di spedizione | Informazioni sul cliente, descrizione del prodotto, quantità, “FRAGILE”, “QUESTO LATO IN ALTO”, “MANTENERE ASCIUTTO” | Segni mancanti, quantità errate, o marchi solo in cinese |
| Pallettizzazione | Finestre in posizione verticale su pallet, legati con fascetta in PET, avvolto in estensibile | Finestre disposte in piano (provoca fratture da stress del vetro), nessuna reggiatura |
Supervisione del carico dei container
Se stai supervisionando il caricamento del container (consigliato per i primi ordini), seguire questa sequenza:
- Ispezione del precarico: Interno del contenitore pulito, Asciutto, senza buchi, guarnizioni delle porte intatte, pavimento integro.
- Orientamento del caricamento: Le finestre devono essere caricate verticalmente (in piedi), mai flat-stacked. Il carico verticale previene le fratture da stress del vetro e la deformazione del telaio.
- Metodo di messa in sicurezza: Cinghie in PET o rinforzi in legno ogni 1,5 m lungo la lunghezza del contenitore. Sacchi gonfiabili (gonfiabile) tra i gruppi di pallet per evitare movimenti laterali.
- Documentazione fotografica: Fotografare il contenitore vuoto → caricamento in corso → completamente carico → porte chiuse → sigillo applicato. Registrare il numero del sigillo e il riferimento incrociato con la polizza di carico.
- Conteggio finale: Il totale dei cartoni caricati deve corrispondere alla lista di imballaggio. Qualsiasi discrepanza richiede una risoluzione immediata prima della partenza del camion.
Difetti comuni delle finestre, Classificazione & Guida all'azione
Il seguente riferimento aiuta gli ispettori a classificare rapidamente i difetti e determinare la risposta appropriata.
Difetti critici, Rifiuto batch automatico
- Modello di frattura spontanea del vetro temperato, Crepe a farfalla che si irradiano da un unico punto. Causato dal solfuro di nichel (NiS) inclusioni. Pericoloso perché possono verificarsi fratture mesi dopo l'installazione.
- Crepa strutturale nella saldatura agli angoli, Crepa visibile nel giunto saldato. Compromette l'integrità strutturale sotto il carico del vento.
- Marcatura permanente del vetro di sicurezza mancante, Il vetro temperato o laminato in aree pericolose deve essere permanente (inciso/stampato) contrassegni di sicurezza. Gli adesivi adesivi non sono idonei.
- Rottura della tenuta della IGU con condensa interna, Umidità visibile all'interno della cavità del vetro. L'unità ha perso la sua tenuta ermetica e si appannerà progressivamente.
- Tipo di vetro sbagliato in luoghi critici per la sicurezza, Ricotto (non temperato) vetro utilizzato laddove il vetro di sicurezza è richiesto dal codice edilizio.
Difetti principali, Conteggio contro AQL 2.5 Soglia
- Guarnizione dalla scanalatura, Guarnizione non posizionata nel canale del profilo. Provoca infiltrazioni di aria e acqua.
- Sostituzione marca hardware, Il contratto specifica il marchio A; il prodotto reale ha hardware non contrassegnato o di marca B.
- La forza operativa supera il limite, Forza di apertura >50N o forza di chiusura >30N.
- Deviazione dimensionale >2mm, La dimensione complessiva del telaio o la differenza diagonale supera la tolleranza.
- Rivestimento Low-E sulla superficie sbagliata, Rivestimento applicato #1 faccia invece di #2 (riduce le prestazioni termiche e rischia di danneggiare il rivestimento).
- Disallineamento del giunto angolare >1mm, Gradino o spazio visibile agli angoli del telaio.
- Penetrazione dell'acqua durante la prova sul campo, Qualsiasi ingresso visibile di acqua durante il test di spruzzatura di 15 minuti.
- Detriti interni dell'IGU, Particelle visibili all'interno della cavità del vetro (non può essere pulito dopo la sigillatura).
Difetti minori, Conteggio contro AQL 4.0 Soglia
- Graffio superficiale sul telaio, Visibile a 1 metro di distanza ma non penetra nel rivestimento.
- Finitura di verniciatura/rivestimento non uniforme, Variazione di colore o incoerenza della struttura entro un intervallo accettabile.
- Errori di etichettatura, Testo errato sulle etichette dei prodotti (errore di battitura del numero di modello, lingua sbagliata).
- Danni estetici all'imballaggio, Cartone esterno ammaccato o segnato ma prodotto interno integro.
- Lieve eccesso di silicone, Sigillante siliconico visibile oltre la linea di giunzione (solo cosmetico, non influisce sulle prestazioni).
Il rapporto di ispezione, Struttura del modello standard
Un rapporto PSI professionale dovrebbe contenere queste dieci sezioni, consegnato entro 24-48 ore di completamento dell'ispezione:
- Informazioni sull'intestazione, Numero dell'ordine, Riferimenti dell'OP, modello di prodotto, data di ispezione, posizione, nome e credenziali dell'ispettore.
- Ordine & riepilogo del campionamento, Quantità totale dell'ordine, dimensione del campione selezionata, Livelli AQL applicati, riferimento al metodo di campionamento.
- Tabella riepilogativa dei risultati dell'ispezione; Ogni elemento di controllo con stato Pass/Fail, conteggio dei difetti, e classificazione dei difetti.
- Dettagli del difetto con la fotografia; Ogni difetto fotografato (inquadratura ampia che mostra la posizione + primo piano che mostra i dettagli), descritto, classificato, e contato.
- Registri di misurazione dimensionale, Valori misurati effettivi vs. valori di specifica, con deviazioni evidenziate.
- Risultati dei test funzionali, Misurazioni della forza operativa, risultati dei test dell'acqua, osservazioni di perdite d'aria.
- Confezione & valutazione del carico, Punteggio di conformità dell'imballaggio, caricamento delle foto, numero di sigillo.
- Documentare i risultati della verifica; Ogni documento richiesto viene controllato con esito della verifica.
- Conclusione generale, PASSAGGIO, IN ATTESA DI, o FAIL con criteri chiari indicati.
- Raccomandazioni, Sono necessarie azioni correttive specifiche, tempistica della nuova ispezione, o rilasciare autorizzazione.
Regole decisionali:
- PASSAGGIO: Difetti critici = 0, Difetti maggiori ≤ Numero accettato, Difetti minori ≤ Numero accettato.
- IN ATTESA DI: I difetti maggiori o minori superano il numero di accettazione ma sono inferiori al numero di rifiuto, richiede la decisione dell'acquirente (accettare con sconto, rielaborazione parziale, o rifiuto totale).
- FALLIRE: Qualsiasi difetto critico riscontrato, OPPURE I difetti Maggiori/Minori raggiungono il numero di Rifiuto, lotto rifiutato, la fabbrica deve essere rielaborata 100% e sottoporlo a una nuova ispezione.
Quando assumere l'ispezione di terze parti vs. Gestione interna
| Scenario | Approccio consigliato | Gamma di budget |
|---|---|---|
| Primo ordine con un nuovo stabilimento | Terza parte obbligatoria (SGS, BV, Intertek) | $300-$500/persona-giorno |
| Valore dell'ordine >$30,000 | Ispezione di terze parti (Il ROI è chiaro: costo dell'ispezione <2% del valore dell'ordine) | $300-$500/persona-giorno |
| Ripeti l'ordine, fabbrica consolidata (2+ ordini di successo) | Proprio personale di controllo qualità o team di agenti di approvvigionamento | $150-$250/visita |
| Valore dell'ordine <$10,000 | Rapporto di autoispezione della fabbrica + ispezione video dal vivo | $0 (il tuo tempo) |
| Progetto governativo o di sviluppatore (requisito contrattuale) | Terza parte obbligatoria + rapporto formale (nel contratto può essere nominato un ispettore specifico) | $400-$600/persona-giorno |
Se una fabbrica resiste o ritarda la tua richiesta di ispezione, sostenendo “la merce è già imballata” O “non consentiamo ispezioni durante la produzione”, considerare questo come un importante segnale di allarme per il fornitore. I produttori legittimi accolgono con favore le ispezioni degli acquirenti; le fabbriche che nascondono problemi di qualità creano ostacoli.
Strumenti digitali per la gestione delle ispezioni
La moderna gestione delle ispezioni va oltre le liste di controllo cartacee:
App di ispezione & Piattaforme
- CHE COSA? (precedentemente AsiaInspection), Modelli standardizzati, generazione di report in tempo reale, annotazione fotografica, integrato con il sistema di prenotazione. Il meglio per gli importatori 10+ ispezioni al mese.
- Provincia, Piattaforma di gestione della qualità di livello aziendale con scorecard dei fornitori, analisi delle tendenze, e il monitoraggio delle azioni correttive. Ideale per gli importatori di grandi volumi che gestiscono più stabilimenti.
- Moduli Google + Fogli (Fai da te), Crea il tuo modulo di ispezione con campi per il caricamento di foto. Genera automaticamente un foglio di calcolo per il monitoraggio delle tendenze. Gratuito e completamente personalizzabile.
Standard di documentazione fotografica
- Convenzione di denominazione:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - Regola dei due colpi: Ogni difetto ha un campo ampio (mostrando la posizione sull'intera finestra) più un primo piano (mostrando chiaramente i dettagli del difetto).
- Scatti di riferimento: Includere il campione approvato o il disegno contrattuale nell'inquadratura per gli scatti comparativi.
- Magazzinaggio: Basato sul cloud (Google Drive o Dropbox), organizzato per cartella numero ordine, trattenuto per il minimo 2 anni.
Scheda di valutazione del fornitore
Tieni traccia dei risultati di ogni ispezione nel tempo. Metriche chiave:
- Tasso di difetti per classe (Critico / Maggiore / Minore) per ispezione.
- Direzione della tendenza (migliorando / stabile / deterioramento).
- Frequenza della nuova ispezione (quanto spesso la prima ispezione fallisce?).
- Tempo di risposta per le azioni correttive.
Quando il tasso di difetti di un fornitore tende al rialzo 2-3 ispezioni consecutive, spesso segnala problemi operativi più profondi. Monitoraggio di questi segnali di allarme del declino dei fornitori attraverso i dati di ispezione ti fornisce un avviso tempestivo prima che i problemi di qualità raggiungano i tuoi clienti.
La tua lista di controllo delle azioni di ispezione pre-spedizione
Usa questa sequenza temporale per assicurarti che nulla passi inosservato:
7 Giorni prima dell'ispezione (D-7)
- ☐ Confermare che il file delle specifiche dell'ordine sia aggiornato (contrarre + disegni + codici colore + pianificazione dell'hardware).
- ☐ Assemblare gli strumenti di ispezione: nastro d'acciaio (3m+), calibro digitale, bilancia a molla (0-100N), torcia elettrica, più leggero, scheda di riferimento del colore, fotocamera/smartphone.
- ☐ Pianificare la data dell'ispezione con la fabbrica (richiedere 100% produzione completata, ≥80% imballato).
- ☐ Confermare che il luogo di ispezione sia il magazzino della fabbrica (non showroom).
- ☐ Se si utilizzano prodotti di terze parti: ispezione del libro 5+ giorni lavorativi in anticipo.
- ☐ Inviare alla fabbrica il documento relativo all'ambito dell'ispezione (quindi sanno cosa controllerai).
Giorno dell'ispezione
- ☐ Verificare che la quantità del campione corrisponda alla tabella AQL per la dimensione dell'ordine.
- ☐ Seleziona i campioni in modo casuale da più pallet (unità non selezionate in fabbrica).
- ☐ Esegui fase 1: Visivo & controllo dell'aspetto.
- ☐ Esegui fase 2: Test funzionale (5-10 unità).
- ☐ Esegui fase 3: Misurazione dimensionale (tutte le unità campione).
- ☐ Esegui fase 4: Verifica della documentazione.
- ☐ Esegui fase 5: Confezione & valutazione del carico.
- ☐ Fotografa ogni difetto (Largo + avvicinamento) e ogni unità campione (Foto dell'etichetta identificativa).
- ☐ Registra tutti i risultati in tempo reale (non fare affidamento sulla memoria).
- ☐ Contare e classificare tutti i difetti prima di lasciare la fabbrica.
1-3 Giorni dopo l'ispezione (Da D+1 a D+3)
- ☐ Rapporto di ispezione completo (entro 24 ore mentre i dettagli sono freschi).
- ☐ Invia rapporto al fornitore con foto e classificazione dei difetti.
- ☐ In caso di FALLIMENTO: richiedere un piano di azioni correttive scritto + data della nuova ispezione (entro 7-10 giorni).
- ☐ Se PASSATO: confermare il programma di carico del container + organizzare la supervisione del carico, se necessario.
- ☐ Aggiorna la scorecard dei fornitori con i dati di ispezione.
- ☐ Archivia tutte le foto e i documenti nel cloud storage (conservare 2+ anni).
Comprendere come l'ispezione si inserisce nel flusso di lavoro complessivo degli appalti, dal calcolo dei costi sbarcati che giustifichino le spese di ispezione al selezione del tipo di prodotto questo determina cosa stai ispezionando, ti aiuta a costruire un'operazione di approvvigionamento che fornisca costantemente prodotti di qualità ai tuoi clienti.
Domande frequenti
Quanto costa un'ispezione pre-imbarco, e ne vale la pena??
Una finestra standard costa PSI $300-$500 per un ispettore terzo (1 persona-giorno). Confronta questo con il costo della scoperta dei difetti dopo l'arrivo: commissioni di deposito vincolato ($200+/giorno), costi di riesportazione o distruzione, ritardi nell'ordine di sostituzione (8-12 settimane), penalità al cliente per ritardata consegna, e danno reputazionale. Per gli ordini di cui sopra $15,000, il ROI sull'ispezione è generalmente pari a 10-50 volte il costo dell'ispezione.
Dovrei condividere la mia lista di controllo con la fabbrica prima dell'ispezione?
SÌ. La condivisione anticipata dell’ambito e degli standard di ispezione ha due scopi: motiva la fabbrica a effettuare un autocontrollo prima dell'arrivo dell'ispettore (riducendo la probabilità di fallimento della prima ispezione), e stabilisce aspettative chiare che impediscono controversie in merito “ciò che conta come difetto.” La trasparenza degli standard di qualità crea rapporti con i fornitori più forti rispetto alle ispezioni a sorpresa.
Cosa succede se la fabbrica si rifiuta di consentire l'ispezione??
Questo è uno scenario di rottura. I produttori legittimi con sistemi di qualità adeguati accolgono volentieri le ispezioni; sanno che il loro prodotto passerà. Le fabbriche che ostacolano i controlli nascondono qualcosa. Passare a un fornitore alternativo. Nessuna fabbrica è insostituibile nel settore cinese della produzione di finestre, che conta centinaia di produttori qualificati in tutto molteplici cluster industriali.
Posso ispezionare le finestre dopo il loro arrivo al porto di destinazione?
Puoi; ma l’economia è completamente diversa. A destinazione, le tue opzioni sono: accettare i difetti (assorbire le perdite), assumere una riparazione locale (costoso, capacità limitata per i problemi legati al vetro), riesportazione in Cina per rilavorazione (proibitivamente costoso), o distruggere e riordinare (perdita totale più 8-12 settimana di ritardo). L'ispezione pre-spedizione aiuta a identificare i difetti prima della spedizione, dando agli importatori il tempo di affrontare i problemi prima che le merci lascino la fabbrica.
Come posso gestire una situazione in cui l'ispezione mostra PASS ma i problemi compaiono successivamente?
Tre protezioni: (1) Conservare le foto e i rapporti di ispezione per riferimento alla garanzia; (2) Negoziare i termini contrattuali che includono a “difetto latente” clausola, difetti non rilevabili dal PSI standard ma scoperti all'interno 12 i mesi dalla consegna sono a carico della fabbrica; (3) Mantenere un 5-10% trattenuta sul pagamento finale, rilasciato solo dopo l'installazione riuscita e un periodo di prestazione di 30 giorni. Ciò allinea l’interesse della fabbrica con i risultati di qualità a lungo termine.
Costruisci la tua attività di approvvigionamento incentrata sulla qualità
È necessaria un'ispezione pre-imbarco ben eseguita 1-2 giorni-uomo e costi $300-$800. Un container pieno di vetri difettosi che arriva al vostro porto costa 10-50 volte di più nelle spese dirette; e incommensurabilmente maggiore in termini di fiducia dei clienti e danni alla tempistica del progetto.
Gli importatori che ricevono costantemente finestre di qualità dalle fabbriche cinesi non sono fortunati. Hanno integrato una verifica sistematica della qualità nel loro processo di approvvigionamento. Ispezionano prima del pagamento, documentano tutto, monitorano le prestazioni dei fornitori nel tempo, e utilizzano i dati di ispezione per prendere decisioni di approvvigionamento più intelligenti per ogni ordine.
Che tu abbia bisogno di un'ispezione una tantum per un ordine di prova o di un programma di gestione della qualità continuo su più stabilimenti e linee di prodotti, Gruppo di approvvigionamento asiatico fornisce team di controllo qualità dedicati dislocati nelle principali regioni produttrici di finestre della Cina. I nostri ispettori effettuano ispezioni pre-imbarco, supervisione del carico dei container, e audit di fabbrica, consegnando rapporti dettagliati all'interno 24 ore in modo da poter fare velocemente, decisioni informate sulle vostre spedizioni.