Votre premier conteneur de fenêtres vient de terminer sa production. The factory sent « completion photos », everything looks fine. You paid the balance. The container shipped. Six weeks later, vous ouvrez les portes de votre entrepôt et commencez à retirer les unités des palettes. L'unité numéro sept a une bulle visible emprisonnée à l'intérieur de l'unité à double vitrage.. Unit twelve’s handle doesn’t engage the lock. By unit thirty, toi’J'ai constaté que le coupe-froid de presque toutes les fenêtres à auvent s'est retiré de sa rainure.. Le silicone n'a jamais été enfoncé dans le canal.
Le retour des marchandises à l'international coûterait plus cher que l'expédition elle-même. Toi’re stuck, absorbing defects, répondre aux réclamations des clients, et apprendre une leçon coûteuse: l'inspection de la qualité des fenêtres doit avoir lieu avant que le conteneur ne quitte l'usine, pas après son arrivée à votre port.
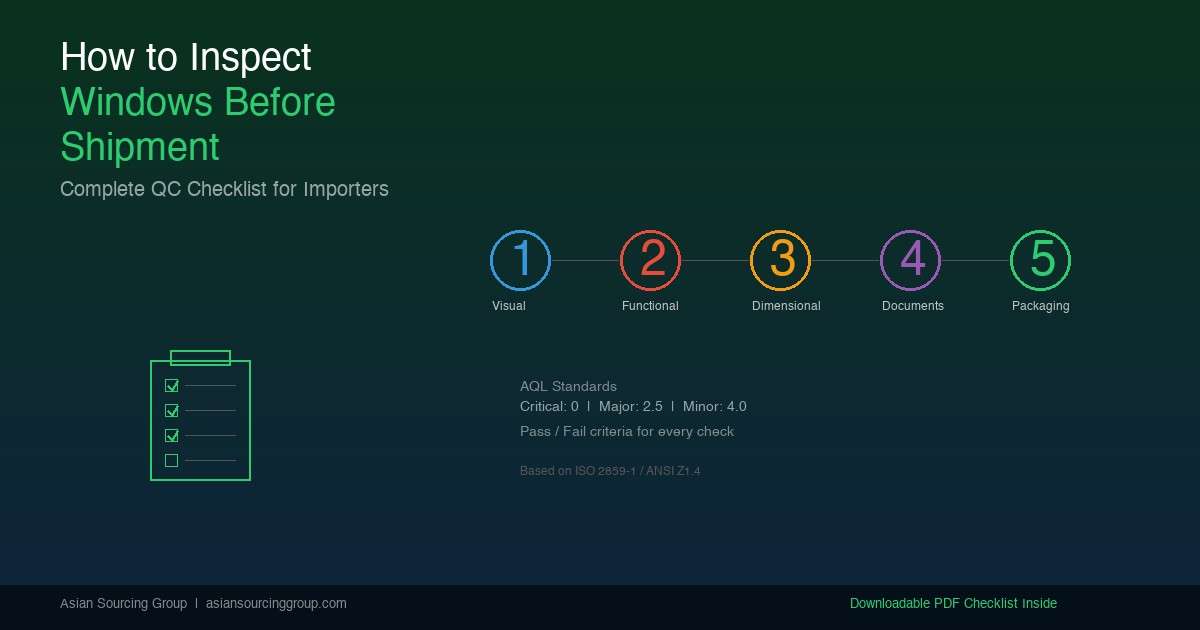
Ce guide fournit un aperçu complet, inspection avant expédition exploitable (psi) liste de contrôle spécialement conçue pour les importations de fenêtres. Il couvre la méthodologie d'échantillonnage, inspection visuelle, functional testing, dimensional verification, examen de la documentation, et évaluation des emballages, avec des critères de réussite/échec pour chaque point de contrôle. Que vous’vous effectuez votre première inspection ou affinez un processus de contrôle qualité existant, ce cadre vous donne une norme reproductible.
Quand et où inspecter, Les trois points de contrôle critiques
La qualité de fabrication des fenêtres peut être vérifiée en trois étapes. La plupart des importateurs se concentrent sur le second, mais comprendre les trois vous aide à construire un programme complet de qualité:
| Type d'inspection | Timing | But | Recommandé pour |
|---|---|---|---|
| Inspection en ligne (DUPRO) | 10-30% production complete | Détectez rapidement les substitutions de matières premières et les défauts de processus | Grosses commandes (>$50K), new factories, complex specs |
| Inspection avant expédition (psi) | 100% production done, ≥80% packed | Porte de qualité finale avant paiement du solde | All orders (minimum standard) |
| Supervision du chargement des conteneurs | Loading day | Vérifier la quantité, loading method, seal number | First orders, high-value shipments |
Ce guide se concentre sur le PSI, le point de contrôle qualité le plus important dans votre flux de travail d'approvisionnement. Le PSI se produit une fois la production terminée mais avant que les marchandises ne quittent l'usine. À ce point, les défauts peuvent toujours être corrigés en usine’s cost. Après le départ du conteneur, le coût de la correction vous incombe entièrement.
Le lieu d’inspection est important. Toujours inspecter en usine’s entrepôt ou zone d'emballage, never in a showroom. Les échantillons de la salle d'exposition sont triés sur le volet; le stock en entrepôt est une réalité. Si une usine insiste pour vous montrer uniquement « selected samples, » que’c'est un drapeau rouge qui mérite d'être étudié.
Qui effectue l'inspection? Trois options, classés par coût et fiabilité:
- Entreprise d’inspection tierce (GV, Bureau Véritas, Intertek, QUOI?), $300-$500 per person-day, rapport formel, crédibilité la plus forte avec la résolution des litiges.
- Votre propre personnel de contrôle qualité ou agent d'approvisionnement’vapeur, coût par inspection inférieur après la configuration, délai d'exécution plus rapide, nécessite du personnel formé.
- Rapport d'auto-inspection en usine + appel vidéo, coût le plus bas, fiabilité la plus faible, acceptable uniquement pour les commandes répétées auprès d'usines établies sous $10,000.
Intégrez la planification des inspections dans le calendrier global de votre projet. Un PSI typique nécessite 1-2 jours-personnes plus 1 journée de rédaction du rapport. Si des défauts sont constatés, permettre 5-10 jours pour la reprise en usine avant la réinspection. Compréhension des délais d'approvisionnement réalistes par catégorie de produits vous aide à intégrer des tampons d'inspection dans votre calendrier de livraison.
Normes d'échantillonnage, Combien d'unités vérifier
Vous ne pouvez pas inspecter chaque unité d'une commande de 1 200 pièces sans encourir des coûts supérieurs à la commande.’marge. Plutôt, le commerce international utilise un échantillonnage statistique basé sur OIN 2859-1 / ANSI/ASQ Z1.4, la norme mondialement reconnue pour l'échantillonnage pour acceptation par attributs.
Définition de vos niveaux AQL
NQA (Niveau de qualité acceptable) définit le taux de défauts maximum que vous’je suis prêt à accepter. Pour les importations de fenêtres, nous recommandons:
| Classe de défaut | Définition | NQA recommandé | Exemples de fenêtres |
|---|---|---|---|
| Critique | Risque pour la sécurité ou non-conformité réglementaire | Ac 0 / Concernant 1 (zéro acceptation) | Verre trempé sans marquage de sécurité; fissure de soudure structurelle; IGU remplie d'eau |
| Majeur | Défaillance fonctionnelle ou défaut visible par le client entraînant une réclamation | NQA 2.5 | Matériel gagné’t operate; coupe-froid manquant; dimension hors tolérance >2mm; wrong glass spec |
| Mineure | Problème esthétique n’affectant pas la fonction | NQA 4.0 | Rayure superficielle visible à 1m; uneven paint; incorrect label text; bosse d'emballage |
Taille de l'échantillon par quantité commandée (Inspection générale niveau II)
| Order Quantity (unités) | Sample Size | Critical Ac/Re | Major Ac/Re | Minor Ac/Re |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
Reading the table: « Ac » (Accepter) signifie que le lot est réussi si le nombre de défauts est égal ou inférieur à ce nombre. « Concernant » (Rejeter) signifie que le lot échoue si le nombre de défauts atteint ce nombre. Pour une commande de 500 unités avec AQL 2.5 pour les défauts majeurs: inspecter 50 unités; if you find 3 or fewer Major defects, accept the batch; if you find 4 ou plus, reject the entire batch.
Conseil pratique pour les premières commandes: Use tightened inspection (sample size × 1.5) for your first 2-3 commandes avec une nouvelle usine. Une fois que vous’J'ai établi une référence de qualité, switch to normal levels. Cette approche vous protège pendant la période à risque le plus élevé tout en créant des données pour des décisions futures plus intelligentes..
Scène 1: Visuel & Appearance Inspection
La première étape d'inspection ne nécessite aucun outil au-delà de vos yeux, une lampe de poche, et échantillons de référence. Travaillez systématiquement sur chaque composant.
Cadre & Profile Check
| Vérifier l'article | Pass Standard | Fail Criteria | Méthode |
|---|---|---|---|
| Finition superficielle (painted/anodized) | No visible scratches, bubbles, ou variation de couleur à 1m de distance | Scratches, bubbles >1mm diameter, ou inadéquation des couleurs visible à 1m | Visuel + color card comparison |
| Dimensions de la section du profil | Within drawing tolerance (typically ±05mm) | Déviation >1mm à partir des spécifications | Caliper measurement |
| Corner joints / soudures | Plat, faire le ménage, no burrs or gaps | Visible gap >03mm or misalignment >1mm | Visuel + feeler gauge |
| Color consistency (lot) | Aucune variation perceptible au sein du lot | ΔE >2 (différence de couleur visible entre les unités) | Comparaison côte à côte avec un échantillon approuvé |
| Thermal break integrity (aluminium) | Bande polyamide au ras du profilé, no gaps | Espace visible ou déplacement de la rupture de pont thermique | Contrôle visuel de la section du profil |
Verre & Glazing Check
| Vérifier l'article | Pass Standard | Fail Criteria | Méthode |
|---|---|---|---|
| Glass surface quality | No bubbles, pierres, ou des égratignures visibles au bras’s length | Bulle >05mm, visible scratch, or inclusion | Backlight visual (lampe de poche par derrière) |
| IGU seal integrity | Clear cavity None no fog, humidité, or particles inside | Any visible condensation, brouillard, or debris in cavity | Lampe de poche à angle à travers le verre |
| Épaisseur totale du vitrage | Matches spec (eg, 5+12A+5 = 22mm ±1mm) | Déviation >1mm | Caliper at exposed edge |
| Présence de revêtement Low-E & orientation | La réflexion de la flamme montre la position correcte de la surface (#2 visage pour la plupart des climats) | Aucune réflexion Low-E détectée, ou revêtement sur une mauvaise surface | Test de flamme plus léger (4 reflets; on devrait différer en couleur) |
| Marquage du verre de sécurité | Marque gravée/imprimée permanente (CCC, CE, SGCC, AS/NZS 2208) | No mark, or adhesive sticker only (les autocollants ne sont pas permanents) | Visuel Aucun vérifier tous les panneaux de verre dans l'échantillon |
Le revêtement Low-E contribue à améliorer une fenêtre’s performances thermiques lorsqu’il est correctement positionné. Sa présence et son orientation peuvent être vérifiées par rapport aux spécifications de verre approuvées ou avec un détecteur Low-E approprié.. La performance globale de la fenêtre dépend également du matériau du cadre et de la configuration du verre..
Matériel & Vérification des accessoires
| Vérifier l'article | Pass Standard | Fail Criteria | Méthode |
|---|---|---|---|
| Marque & correspondance de modèle | Identique aux spécifications du contrat | Marque différente, unmarked hardware, ou « équivalent » substitution sans approbation | Visuel Aucun comparer les marquages au contrat |
| Traitement de surface | Pas de corrosion, pas de pelage du revêtement | Toute tache de rouille visible ou finition écaillée | Inspection visuelle |
| Matériel de fixation | Vis en acier inoxydable (amagnétique ou faiblement magnétique) | Carbon steel screws (fortement magnétique Aucun ne se corrodera) | Magnet test |
| Coupe-froid | Entièrement inséré dans la rainure, continu, rebounds when pressed | Out of groove, déchiré, ou compressé sans récupération | Manual press + visuel sur tout le périmètre |
| Spare parts included | Per contract (typiquement: 2 extra screws per window, 1 replacement handle per 50 unités) | Pièces de rechange manquantes ou insuffisantes | Compter sur la liste de colisage |
Scène 2: Functional Testing

Maintenant, vous ouvrez les fenêtres et testez chaque pièce mobile. Sélectionner 5-10 unités de différentes palettes (pas d'unités consécutives de la même palette) for functional testing.
Ouverture & Closing Operation
| Article de test | Pass Standard | Fail Criteria | Méthode |
|---|---|---|---|
| Opening force | ≤50N or ≤45N (general standard) | >50N or requires two hands | Balance à ressort fixée à la poignée, pull at 90° to sash |
| Closing force | ≤30N | >30N or requires slamming | Spring scale, push sash closed |
| Smooth operation | Voyage complet sans liaison, no metal-on-metal noise | Sticking at any point, grinding sounds | 5 cycles complets d'ouverture et de fermeture par unité de test |
| Stay/hold position (store) | Le châssis tient à n'importe quel angle ouvert pour 30+ secondes | Les dérives du châssis sont fermées ou ouvertes à l'intérieur 30 secondes | Open to 50% et 80%, observer 30 secondes |
| Engagement de verrouillage multipoint (fenêtre) | Tous les points de verrouillage s'enclenchent simultanément, poignée ferme | Partial engagement, handle loose or wobbly | Close and lock, essayer d'ouvrir le châssis |
| Limit device function | Le restricteur/limiteur s'enclenche et maintient à l'ouverture conçue | Le restricteur ne s’enclenche pas ou se libère sous une légère pression | Ouvert à un poste restreint, apply moderate force |
Test de pénétration de l'eau sur le terrain
Ce test sur site détecte les défaillances de fenêtres les plus courantes et les plus coûteuses., water leakage. Cela ne remplace pas les tests en laboratoire, mais il détecte les défaillances grossières des joints avant l'expédition.
Put a Professional Inspection Team in Front of Your Windows
- Sélectionner: 3-5 unités de l'ensemble d'échantillons (inclure au moins un de chaque emplacement de palette).
- Méthode: Utilisez un tuyau d'arrosage avec une buse de pulvérisation. Diriger l’eau à tous les joints, scellés, et le rail de rencontre du côté extérieur.
- Durée: 15 minutes de pulvérisation continue par unité.
- Pression: Pression de robinet standard (2-3 bar), ne pas utiliser de nettoyeur haute pression.
- Passer: Aucune pénétration d'eau visible du côté intérieur après 15 minutes.
- Échouer: Toutes les gouttelettes d'eau visibles, flux, ou une accumulation sur les surfaces intérieures ou sur le rebord.
Common failure locations: corner joints (improperly sealed), meeting rails (misaligned weatherstrip), et points de pénétration du matériel (handle spindle, fentes de vidange). If a unit fails, notez l'emplacement exact de la fuite; ces informations de diagnostic aident l'usine à corriger la cause profonde plutôt que de simplement remplacer l'unité défaillante.
Air Leakage Spot Check
Un test qualitatif rapide pour détecter les défaillances majeures des joints:
- Fermez et verrouillez complètement la fenêtre.
- Move a lighter flame (or smoke source) lentement sur tout le périmètre du joint depuis le côté intérieur.
- Passer: La flamme/fumée reste stable, no air movement detected.
- Échouer: La flamme dévie sensiblement ou le flux de fumée se brise à tout moment le long du joint..
Ce test détecte les coupe-froid manquants, unseated seals, and warped frames. Il ne détectera pas les fuites d'air mineures nécessitant des tests de pressurisation en laboratoire.; mais il détecte les échecs qui provoquent le plus de plaintes des clients.
Scène 3: Dimensionnel & Vérification des spécifications
Sortez votre ruban à mesurer et vos étriers. Mesurez les dimensions clés sur chaque unité d'échantillonnage et enregistrez les valeurs réelles (pas seulement « réussite/échec »).
Dimensions critiques
| Mesures | Tolérance | Outil | Pourquoi c'est important |
|---|---|---|---|
| Largeur totale du cadre × hauteur | ±2mm | Ruban à mesurer en acier | Doit s'adapter à une ouverture brute; >2L'écart en mm provoque des problèmes d'installation |
| Différence diagonale (squareness) | ≤3mm | Ruban à mesurer en acier | Out-of-square frames won’t sceller correctement une fois installé |
| Frame depth (épaisseur) | ±05mm | Étrier | Affecte la compatibilité avec l'épaisseur du mur et les garnitures |
| Dimensions du vantail | ±1mm | Ruban à mesurer en acier | Affecte les jeux de fonctionnement et la compression des coupe-froid |
| Glass visible area (daylight opening) | ±2mm | Ruban à mesurer en acier | Vérifie la taille correcte du verre et le positionnement des billes |
Vérification de la configuration (Often Overlooked)
Beyond dimensions, vérifier que chaque spécification correspond à la commande:
- Opening direction, Left-hand vs right-hand, particulièrement critique pour les fenêtres à battants (une erreur d'image miroir rend l'unité inutilisable dans son ouverture conçue).
- Glass configuration, Number of panes, épaisseur de vitre individuelle, gas fill type (argon vs air), Low-E position, spacer color.
- Couleur, Couleurs intérieures et extérieures (les unités bicolores nécessitent une vérification séparée de chaque face).
- Hardware operation type, Manivelle, push-out ou actionneur électrique.
- Type d'écran, Si des moustiquaires sont incluses, vérifier le type de maillage et la couleur du cadre.
L'erreur de spécification la plus courante que nous rencontrons lors de l'inspection des fenêtres est la substitution de marque de matériel.. Une usine peut installer du matériel générique qui « looks the same » mais a des capacités de charge différentes, corrosion resistance, et durée de vie de la marque spécifiée dans le contrat. Ceci est particulièrement pertinent lors de l'approvisionnement auprès d'usines qui desservent plusieurs régions de fabrication avec différentes chaînes d'approvisionnement en matériel.. Vérifiez toujours les marquages de la marque du matériel par rapport à votre contrat avant de signer.
Scène 4: Documentation & Vérification du certificat
Le produit peut réussir tous les tests physiques; mais sans documentation appropriée, il ne peut pas légalement entrer sur votre marché de destination. Vérifier ces documents lors de l'inspection:
| Document | Points de vérification | Méthodes de fraude courantes |
|---|---|---|
| Documents de conformité des produits (CNRF / CE / COMME 2047, le cas échéant) | Numéro de certificat valide, couvre ce modèle de produit exact, pas expiré | Certificats expirés, certificats pour différents modèles, certificats délivrés à différentes entreprises |
| Rapports d'essais de matériaux | Délivré par un laboratoire accrédité, couvre le verre/aluminium/quincaillerie dans votre commande | Rapports d'autres clients’ ordres, laboratoire non accrédité pour la norme pertinente |
| Certificat de fournisseur de verre | Confirme le fabricant de l'IGU, Marque Low-E (eg, Pilkington, Tuteur, Saint-Gobain) | Low-E générique substitué au produit de marque |
| Rapport d'inspection d'usine | Self-test data (eau, air, de construction) from factory’s CQ interne | Données fabriquées ou copiées à partir d'un autre produit’test |
| Liste de colisage | Descriptions des articles, quantités, les poids correspondent à l'inventaire physique | Short-shipment, spécifications mixtes au sein d’une même ligne SKU |
| Certificat d'origine | Corriger le code SH, pays d'origine précis, timbre de la chambre de commerce | Mauvais code SH (affecte le taux de droit), missing authentication |
Pour une liste complète des certifications requises sur chaque marché de destination, refer to our guide des certifications des fenêtres par marché. Les documents énumérés ci-dessus sont ceux que vous vérifiez lors de l'inspection.; ils devraient déjà exister avant l'arrivée de votre inspecteur.
Scène 5: Conditionnement & Évaluation du chargement des conteneurs
Windows are fragile, lourd, and oddly shaped, une combinaison qui rend la qualité de l'emballage essentielle. Poor packaging causes 3-8% damage rates; un bon emballage le maintient sous 1.5%.
Liste de contrôle des normes d'emballage
| Vérifier l'article | Pass Standard | Fail Criteria |
|---|---|---|
| Outer packaging | 5-couche de carton ondulé ou de caisse en bois; no tears or crushing | 3-layer carton, crushed corners, or water damage to box |
| Protection individuelle des unités | Chaque fenêtre enveloppée dans de la mousse EPE ou un film PE; coins protégés par des protections en carton ou en plastique | Les fenêtres se touchent directement; no corner protection |
| Glass surface protection | Film protecteur appliqué sur les deux faces du verre (ou feuille de mousse entre les unités) | Surfaces vitrées non protégées |
| Hardware protection | Protruding hardware (poignées, charnières) emballé individuellement ou encastré | Matériel exposé pouvant percer l’emballage adjacent |
| Déshydratant | Sachets de gel de silice ≥50g par carton (empêche la condensation pendant le transit océanique) | No desiccant or <30g per carton |
| Marques d'expédition | Customer info, product description, quantité, « FRAGILE », « THIS SIDE UP », « KEEP DRY » | Missing marks, incorrect quantities, or marks in Chinese only |
| Palettisation | Fenêtres debout sur palettes, attaché avec un cerclage PET, stretch-wrapped | Fenêtres posées à plat (provoque des fractures de stress du verre), no strapping |
Supervision du chargement des conteneurs
Si tu’re-superviser le chargement du conteneur (recommandé pour les premières commandes), suivez cette séquence:
- Inspection avant chargement: Nettoyage intérieur du conteneur, sec, pas de trous, joints de porte intacts, sol en bon état.
- Orientation du chargement: Windows doit être chargé verticalement (debout), jamais empilé à plat. Le chargement vertical empêche les fractures du verre et la déformation du cadre.
- Méthode de sécurisation: Sangles PET ou renforts en bois tous les 1,5 m sur toute la longueur du conteneur. Sacs de fardage (gonflable) entre les groupes de palettes pour empêcher tout mouvement latéral.
- Documentation photographique: Photographier le conteneur vide → chargement en cours → entièrement chargé → portes fermées → scellé appliqué. Enregistrer le numéro du sceau et la référence croisée avec le connaissement.
- Décompte final: Le nombre total de cartons chargés doit correspondre à la liste de colisage. Tout écart doit être résolu immédiatement avant le départ du camion..
Défauts courants des fenêtres, Classification & Guide d'action
La référence suivante aide les inspecteurs à catégoriser rapidement les défauts et à déterminer la réponse appropriée.
Défauts critiques, Rejet automatique des lots
- Modèle de fracture spontanée du verre trempé, Fissures en forme de papillon rayonnant à partir d'un seul point. Causé par le sulfure de nickel (NiS) inclusions. Dangereux car une fracture peut survenir des mois après l'installation.
- Fissure de soudure structurelle dans les coins, Fissure visible dans le joint soudé. Compromet l’intégrité structurelle sous la charge du vent.
- Marquage permanent du verre de sécurité manquant, Le verre trempé ou feuilleté dans les endroits dangereux doit porter une protection permanente (gravé/imprimé) marques de sécurité. Les autocollants adhésifs ne sont pas admissibles.
- Défaillance du joint IGU avec condensation interne, Humidité visible à l'intérieur de la cavité du verre. L'appareil a perdu son joint hermétique et va progressivement s'embuer.
- Mauvais type de verre dans les endroits critiques pour la sécurité, Recuit (non trempé) verre utilisé là où le verre de sécurité est requis par le code du bâtiment.
Défauts majeurs, Compter contre le NQA 2.5 Seuil
- Coupe-froid hors de la rainure, Le joint n'est pas en place dans le canal profilé. Provoque des infiltrations d’air et d’eau.
- Substitution de marque de matériel, Le contrat précise la marque A; le produit réel a du matériel non marqué ou de marque B.
- La force de fonctionnement dépasse la limite, Opening force >50N ou force de fermeture >30N.
- Écart dimensionnel >2mm, La taille globale du cadre ou la différence diagonale dépasse la tolérance.
- Revêtement Low-E sur une mauvaise surface, Revêtement sur #1 visage au lieu de #2 (réduit les performances thermiques et risque d’endommager le revêtement).
- Désalignement des joints de coin >1mm, Marche ou espace visible aux coins du cadre.
- Pénétration d'eau pendant les tests sur le terrain, Toute pénétration d'eau visible pendant un test de pulvérisation de 15 minutes.
- Débris internes de l'IGU, Particules visibles à l’intérieur de la cavité du verre (ne peut pas être nettoyé après scellage).
Défauts mineurs, Compter contre le NQA 4.0 Seuil
- Rayure superficielle sur le cadre, Visible à 1 m de distance mais ne pénètre pas dans le revêtement.
- Finition de peinture/revêtement inégale, Variation de couleur ou incohérence de texture dans une plage acceptable.
- Erreurs d'étiquetage, Texte incorrect sur les étiquettes des produits (faute de frappe du numéro de modèle, mauvaise langue).
- Dommages cosmétiques à l’emballage, Carton extérieur bosselé ou marqué mais produit intérieur en bon état.
- Petit excès de silicone, Mastic silicone visible au-delà de la ligne de joint (cosmétique uniquement, n'affecte pas les performances).
Le rapport d'inspection, Structure du modèle standard
Un rapport PSI professionnel doit contenir ces dix sections, livré dans 24-48 heures d'achèvement de l'inspection:
- Informations d'en-tête, Numéro de commande, Références de bons de commande, modèle de produit, date de contrôle, emplacement, nom et références de l'inspecteur.
- Commande & résumé de l'échantillonnage, Quantité totale de commande, taille de l'échantillon sélectionné, Niveaux AQL appliqués, référence de la méthode d'échantillonnage.
- Tableau récapitulatif des résultats de l’inspection; Chaque élément de contrôle avec le statut Réussite/Échec, nombre de défauts, et classification des défauts.
- Détails des défauts avec photographie; Chaque défaut photographié (plan large montrant l'emplacement + gros plan montrant le détail), décrit, classifié, et compté.
- Enregistrements de mesures dimensionnelles, Valeurs mesurées réelles vs. valeurs de spécification, avec des écarts mis en évidence.
- Résultats des tests fonctionnels, Mesures de force de fonctionnement, résultats des tests d'eau, observations de fuites d'air.
- Conditionnement & évaluation du chargement, Score de conformité des emballages, chargement de photos, seal number.
- Résultats de la vérification des documents; Chaque document requis vérifié avec le résultat de la vérification.
- Conclusion générale, PASSER, EN ATTENTE, ou ÉCHEC avec des critères clairs énoncés.
- Recommandations, Actions correctives spécifiques requises, calendrier de réinspection, ou autorisation de libération.
Decision rules:
- PASSER: Critical defects = 0, Défauts majeurs ≤ Accepter le numéro, Défauts mineurs ≤ Accepter le numéro.
- EN ATTENTE: Les défauts majeurs ou mineurs dépassent le numéro d'acceptation mais sont inférieurs au numéro de rejet, requires buyer decision (accept with discount, partial rework, or full rejection).
- ÉCHOUER: Tout défaut critique trouvé, OU Les défauts majeurs/mineurs atteignent le numéro de rejet, lot rejeté, factory must rework 100% et soumettre pour réinspection.
Quand embaucher une inspection tierce ou. Gestion en interne
| Scénario | Approche recommandée | Gamme budgétaire |
|---|---|---|
| Première commande avec une nouvelle usine | Mandatory third-party (GV, B.V., Intertek) | $300-$500/person-day |
| Order value >$30,000 | Third-party inspection (ROI is clear: inspection cost <2% de la valeur de la commande) | $300-$500/person-day |
| Repeat order, usine établie (2+ successful orders) | Propre personnel de contrôle qualité ou équipe d'agents d'approvisionnement | $150-$250/visite |
| Order value <$10,000 | Rapport d'auto-inspection en usine + live video inspection | $0 (ton temps) |
| Projet du gouvernement ou du développeur (exigence contractuelle) | Mandatory third-party + rapport formel (un inspecteur spécifique peut être nommé dans le contrat) | $400-$600/person-day |
Si une usine résiste ou retarde votre demande d’inspection, réclame « les marchandises sont déjà emballées » ou « nous ne’t permettre des inspections pendant la production », traiter cela comme un signal d'alarme important pour un fournisseur. Les fabricants légitimes accueillent favorablement les inspections des acheteurs; les usines cachant des problèmes de qualité créent des obstacles.
Outils numériques pour la gestion des inspections
La gestion moderne des inspections va au-delà des listes de contrôle papier:
Inspection Apps & Platforms
- QUOI? (formerly AsiaInspection), Standardized templates, génération de rapports en temps réel, photo annotation, intégré au système de réservation. Best for importers doing 10+ inspections per month.
- Province, Plateforme de gestion de la qualité de niveau entreprise avec tableaux de bord des fournisseurs, trend analytics, et suivi des actions correctives. Idéal pour les importateurs de gros volumes gérant plusieurs usines.
- Google Forms + Feuilles (DIY), Créez votre propre formulaire d'inspection avec des champs de téléchargement de photos. Génère automatiquement une feuille de calcul pour le suivi des tendances. Gratuit et entièrement personnalisable.
Normes de documentation photographique
- Naming convention:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - Two-shot rule: Chaque défaut est vu en grand (montrant la position sur toute la fenêtre) plus a close-up (montrant clairement les détails du défaut).
- Reference shots: Inclure l'échantillon approuvé ou le dessin contractuel dans le cadre pour des photos de comparaison.
- Stockage: Basé sur le cloud (Google Drive or Dropbox), organisé par dossier de numéro de commande, conservé pendant au moins 2 années.
Carte de pointage des fournisseurs
Suivez chaque inspection’les résultats au fil du temps. Indicateurs clés:
- Taux de défauts par classe (Critique / Majeur / Mineure) par inspection.
- Direction de la tendance (amélioration / écurie / se détériorer).
- Fréquence de réinspection (à quelle fréquence la première inspection échoue-t-elle?).
- Délai de réponse pour les actions correctives.
Lorsqu'un fournisseur’s les taux de défauts ont tendance à augmenter au cours 2-3 inspections consécutives, cela signale souvent des problèmes opérationnels plus profonds. Surveiller ces signes avant-coureurs du déclin des fournisseurs Grâce à vos données d'inspection, vous êtes averti rapidement avant que les problèmes de qualité n'atteignent vos clients..
Votre liste de contrôle des actions d’inspection avant expédition
Utilisez cette chronologie pour vous assurer que rien ne passe entre les mailles du filet:
7 Jours avant l'inspection (J-7)
- ☐ Confirmer que le fichier de spécifications de la commande est à jour (contracter + dessins + codes couleurs + calendrier du matériel).
- ☐ Assembler les outils d’inspection: ruban d'acier (3m+), pied à coulisse numérique, balance à ressort (0-100N), lampe de poche, plus léger, carte de référence des couleurs, appareil photo/smartphone.
- ☐ Planifier la date d'inspection avec l'usine (exiger 100% production complete, ≥80% packed).
- ☐ Confirmer que le lieu d'inspection est l'entrepôt de l'usine (pas de salle d'exposition).
- ☐ Si vous utilisez un tiers: inspection du livre 5+ jours ouvrables à l'avance.
- ☐ Envoyer à l'usine le document sur la portée de l'inspection (pour qu'ils sachent ce que tu’je vais vérifier).
Journée de contrôle
- ☐ Vérifiez que la quantité d'échantillon correspond au tableau AQL pour la taille de la commande.
- ☐ Sélectionnez des échantillons au hasard sur plusieurs palettes (unités non sélectionnées en usine).
- ☐ Exécuter l'étape 1: Visuel & inspection de l'apparence.
- ☐ Exécuter l'étape 2: Tests fonctionnels (5-10 unités).
- ☐ Exécuter l'étape 3: Mesure dimensionnelle (toutes les unités d'échantillonnage).
- ☐ Exécuter l'étape 4: Vérification des documents.
- ☐ Exécuter l'étape 5: Conditionnement & évaluation du chargement.
- ☐ Photographiez chaque défaut (large + gros plan) et chaque unité d'échantillonnage (Photo de l'étiquette d'identité).
- ☐ Enregistrez tous les résultats en temps réel (enfiler’Je ne compte pas sur la mémoire).
- ☐ Compter et classer tous les défauts avant de quitter l'usine.
1-3 Jours après l'inspection (J+1 à J+3)
- ☐ Rapport d'inspection complet (dans 24 heures pendant que les détails sont frais).
- ☐ Envoyer le rapport au fournisseur avec photos des défauts et classification.
- ☐ En cas d'ÉCHEC: exiger un plan écrit de mesures correctives + date de réinspection (dans 7-10 jours).
- ☐ Si RÉUSSITE: confirmer le calendrier de chargement des conteneurs + organiser la supervision du chargement si nécessaire.
- ☐ Mettre à jour la fiche de score du fournisseur avec les données d'inspection.
- ☐ Archivez toutes les photos et documents dans le stockage cloud (retenir 2+ années).
Comprendre comment l'inspection s'intègre dans votre flux de travail global d'approvisionnement, de la calculs du coût au débarquement qui justifient les frais d'inspection auprès du sélection du type de produit cela détermine ce que vous’réinspection, vous aide à construire une opération d'approvisionnement qui fournit systématiquement des produits de qualité à vos clients.
Foire aux questions
Combien coûte une inspection avant expédition, et est-ce que ça vaut le coup?
Une fenêtre standard PSI coûte $300-$500 pour un inspecteur tiers (1 person-day). Comparez cela au coût de la découverte des défauts après l'arrivée: frais de stockage sous douane ($200+/jour), frais de réexportation ou de destruction, retards dans les commandes de remplacement (8-12 semaines), pénalités client pour retard de livraison, et atteinte à la réputation. Pour les commandes ci-dessus $15,000, le retour sur investissement de l'inspection est généralement de 10 à 50 fois le coût de l'inspection.
Dois-je partager ma liste de contrôle d'inspection avec l'usine avant l'inspection?
Oui. Partager dès le départ la portée et les normes de votre inspection sert deux objectifs: cela motive l'usine à s'auto-vérifier avant l'arrivée de votre inspecteur (réduire la probabilité d’échec lors de la première inspection), et il établit des attentes claires qui évitent les différends sur « ce qui compte comme un défaut. » La transparence des normes de qualité permet d'établir des relations avec les fournisseurs plus solides que les inspections surprises.
Que se passe-t-il si l'usine refuse d'autoriser l'inspection?
Il s’agit d’un scénario décisif. Les fabricants légitimes dotés de systèmes de qualité appropriés accueillent favorablement les inspections; ils savent que leur produit passera. Les usines qui entravent les inspections cachent quelque chose. Passer à un autre fournisseur. Aucune usine n’est irremplaçable en Chine’Secteur de la fabrication de fenêtres, qui compte des centaines de producteurs qualifiés à travers plusieurs grappes industrielles.
Puis-je inspecter les fenêtres après leur arrivée à mon port de destination?
Tu peux; mais l'économie est complètement différente. À destination, vos options sont: accepter les défauts (absorber les pertes), embaucher un réparateur local (cher, capacité limitée pour les problèmes liés au verre), réexporter vers la Chine pour retravailler (prix prohibitif), ou détruire et réorganiser (perte totale plus 8-12 retard d'une semaine). L'inspection avant expédition permet d'identifier les défauts avant l'expédition, donner aux importateurs le temps de résoudre les problèmes avant que les marchandises ne quittent l'usine.
Comment gérer une situation où l'inspection indique PASS mais des problèmes apparaissent plus tard?
Trois protections: (1) Conserver les photos et les rapports d'inspection pour référence de garantie; (2) Négocier les termes du contrat qui incluent un « vice caché » clause, défauts non détectables par la norme PSI mais découverts dans 12 les mois de livraison sont l'usine’la responsabilité; (3) Maintenir un 5-10% retenue sur le paiement final, publié uniquement après une installation réussie et une période de performance de 30 jours. Cela aligne l'usine’s'intéresse à vos résultats de qualité à long terme.
Construire votre opération d'approvisionnement axée sur la qualité
Une inspection avant expédition bien exécutée prend 1-2 jours-personnes et coûts $300-$800. Un conteneur rempli de vitres défectueuses arrivant à votre port coûte cher 10-50 fois plus en dépenses directes; et infiniment plus en termes de confiance des clients et de dommages au calendrier du projet.
Les importateurs qui reçoivent régulièrement des fenêtres de qualité des usines chinoises sont’j'ai eu de la chance. Ils’ont intégré une vérification systématique de la qualité dans leur processus d'approvisionnement. Ils inspectent avant le paiement, ils documentent tout, ils suivent les performances des fournisseurs au fil du temps, et ils utilisent les données d'inspection pour prendre des décisions d'approvisionnement plus intelligentes à chaque commande..
Que vous ayez besoin d'une inspection ponctuelle pour une commande d'essai ou d'un programme continu de gestion de la qualité dans plusieurs usines et gammes de produits., Groupe d'approvisionnement asiatique fournit des équipes QC dédiées stationnées dans toute la Chine’s principales régions de fabrication de fenêtres. Nos inspecteurs effectuent des inspections avant expédition, surveillance du chargement des conteneurs, et audits d'usine, fournir des rapports détaillés dans 24 heures pour que vous puissiez faire vite, des décisions éclairées concernant vos expéditions.