最初の Windows コンテナーの生産が完了しました. 工場から送られてきました “完成写真”, すべてがうまく見えます. 残高を支払いました. 出荷されたコンテナ. 6週間後, 倉庫のドアを開け、パレットからユニットを引き出し始めます。. ユニット番号 7 では、二重ガラスのユニット内に閉じ込められた気泡が目に見えてあります。. ユニット 12 のハンドルがロックにかからない. ユニット30まで, ほぼすべての日よけの窓のウェザーストリップが溝から外れていることに気づきました。. シリコーンがチャンネルに押し込まれたことはありません.
商品を国際的に返品すると、発送そのものよりも費用が高くなります. あなたは行き詰まっています, 欠陥の吸収, 顧客の苦情に対処する, そして高価なレッスンを学ぶ: コンテナが工場から出荷される前に窓の品質検査を行う必要がある, 港に到着してからではありません.
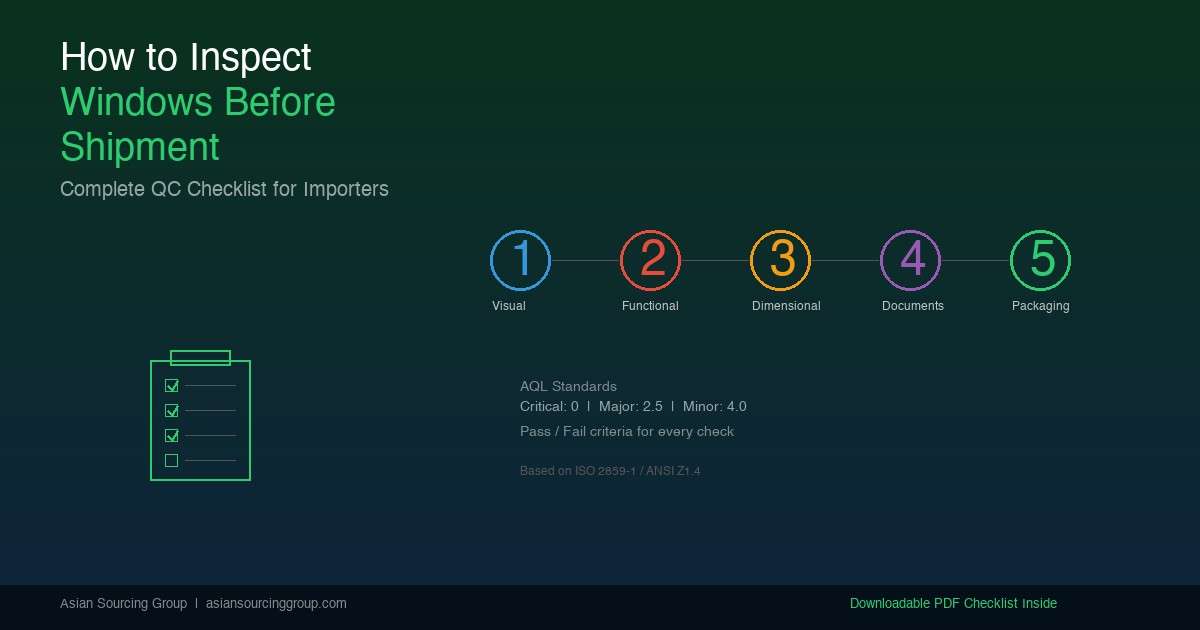
このガイドでは、完全な情報を提供します, 実用的な出荷前検査 (PSI) ウィンドウインポート用に特別に設計されたチェックリスト. サンプリング方法論について説明します, 目視検査, 機能テスト, 寸法検証, ドキュメントのレビュー, および梱包評価, すべてのチェックポイントの合否判定基準付き. 初めての検査を実施する場合でも、既存の QC プロセスを改良する場合でも, このフレームワークは再現可能な標準を提供します.
いつ、どこで検査するか, 3 つの重要なチェックポイント
窓の製造品質は3段階で検証可能. ほとんどの輸入業者は後者に焦点を当てています, しかし、3 つすべてを理解することで、包括的な品質プログラムを構築することができます。:
| 検査の種類 | タイミング | 目的 | こんな方におすすめ |
|---|---|---|---|
| インライン検査 (デュプロ) | 10-30% 生産完了 | 原材料の代替品やプロセスの欠陥を早期に発見 | 大量注文 (>$50K), 新しい工場, 複雑な仕様 |
| 出荷前検査 (PSI) | 100% 生産完了, ≥80% 梱包 | 残金支払い前の最終品質ゲート | すべての注文 (最低基準) |
| コンテナ積み込み監督 | 積み込み日 | 数量を確認する, ロード方法, シール番号 | 最初の注文, 高額な荷物 |
このガイドは PSI に焦点を当てています, 調達ワークフローにおける唯一の最も重要な品質チェックポイント. PSI は、生産完了後、商品が工場から出荷される前に発生します。. この時点で, 欠陥は工場の費用で修正できます. コンテナが出航した後, 矯正費用はすべてあなたに負担されます.
検査場所に関する事項. 工場の倉庫または梱包エリアで必ず検査してください, 決してショールームにはいない. ショールームのサンプルは厳選されています; 倉庫在庫は現実です. 工場があなただけに見せたいと主張する場合 “厳選されたサンプル,” それは 調査する価値のある危険信号.
誰が検査を行うのか? 3 つのオプション, コストと信頼性でランク付け:
- 第三者検査会社 (SGS, ビューローベリタス, インターテック, 何?), $300-$500 人日あたり, 正式な報告書, 紛争解決における最も高い信頼性.
- 自社の QC スタッフまたは調達代理店のチーム, セットアップ後の検査ごとのコストの削減, より早いターンアラウンド, 訓練を受けた人材が必要です.
- 工場自主検査報告書 + ビデオ通話, 最低コスト, 最低の信頼性, 確立された工場でのリピート注文にのみ受け入れられます。 $10,000.
検査スケジュールをプロジェクト全体のタイムラインに組み込む. 一般的な PSI には次のものが必要です 1-2 人日プラス 1 レポート作成の日. 欠陥が見つかった場合, 許可する 5-10 再検査前の工場での手直しにかかる日数. 理解 製品カテゴリーごとの現実的な調達スケジュール 納品スケジュールに検査バッファーを組み込むのに役立ちます.
サンプリング基準, 確認する単位の数
1,200 個の注文のすべてのユニットを検査するには、注文のマージンを超えるコストが発生します. その代わり, 国際貿易では統計的サンプリングが使用されます。 ISO 2859-1 / ANSI/ASQ Z1.4, 属性による受け入れサンプリングの世界的に認められた標準.
AQL レベルの設定
AQL (許容可能な品質レベル) 許容できる最大の欠陥率を定義します. ウィンドウインポートの場合, 私たちがお勧めします:
| 欠陥クラス | 意味 | 推奨AQL | ウィンドウの例 |
|---|---|---|---|
| 致命的 | 安全上の危険または規制違反 | Ac 0 / リ 1 (受け入れゼロ) | 安全マークのない強化ガラス; 構造溶接亀裂; 水で満たされたIGU |
| 選考科目 | 苦情の原因となる機能障害または顧客が目に見える欠陥 | AQL 2.5 | ハードウェアが動作しない; ウェザーストリップがありません; 公差外の寸法 >2mm; ガラスの仕様が間違っている |
| マイナー | 機能に影響を与えない外観上の問題 | AQL 4.0 | 1m離れても見える表面の傷; 塗装ムラ; 間違ったラベルテキスト; 梱包のへこみ |
注文数量別のサンプルサイズ (一般検査Ⅱ級)
| 注文数量 (単位) | サンプルサイズ | クリティカルAC/Re | メジャー Ac/Re | 軽度のAC/Re |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
表を読む: “Ac” (受け入れる) 欠陥数がこの数値以下の場合にバッチが合格することを意味します. “リ” (拒否する) 欠陥数がこの数値に達するとバッチが失敗することを意味します. AQL での 500 個の注文の場合 2.5 重大な欠陥の場合: 検査する 50 単位; 見つけたら 3 以下 重大な欠陥, バッチを受け入れる; 見つけたら 4 以上, バッチ全体を拒否する.
初めての注文のための実践的なヒント: 厳格な検査を使用する (サンプルサイズ× 1.5) あなたの最初の 2-3 新しい工場への注文. 品質ベースラインを確立したら, 通常レベルに切り替える. このアプローチは、将来のより賢明な意思決定のためのデータを構築しながら、最もリスクの高い期間にあなたを保護します。.
ステージ 1: ビジュアル & 外観検査
最初の検査段階では目に見えない工具は必要ありません, 懐中電灯, および参考サンプル. 各コンポーネントを体系的に処理します.
フレーム & プロフィールチェック
| チェック項目 | 合格基準 | 不合格基準 | 方法 |
|---|---|---|---|
| 表面仕上げ (塗装/アルマイト処理) | 目立つ傷はありません, 泡, または1mの距離での色の変化 | 傷, 泡 >1直径mm, または 1 メートル離れたところで色の不一致が見える | ビジュアル + カラーカードの比較 |
| プロファイル断面寸法 | 図面公差内 (通常±05mm) | 偏差 >1仕様からのmm | キャリパー測定 |
| コーナージョイント / 溶接 | フラット, クリーン, バリや隙間がないこと | 目に見える隙間 >03mmまたは位置ずれ >1mm | ビジュアル + 故障ゲージ |
| 色の一貫性 (バッチ) | バッチ内で知覚可能な変動なし | ΔE >2 (ユニット間の目に見える色の違い) | 承認済みサンプルとの並べて比較 |
| サーマルブレークの完全性 (アルミニウム) | プロファイルと面一になるポリアミド ストリップ, 隙間がない | 目に見えるギャップまたはサーマル ブレークのずれ | プロファイル断面の目視検査 |
ガラス & グレージングチェック
| チェック項目 | 合格基準 | 不合格基準 | 方法 |
|---|---|---|---|
| ガラス表面品質 | 気泡なし, 石, または腕の長さで見える傷 | バブル >05mm, 目に見える傷, または包含 | 逆光ビジュアル (後ろからの懐中電灯) |
| IGUシールの完全性 | 透明なキャビティ なし 曇りなし, 水分, または内部の粒子 | 目に見える結露がある場合, 霧, または空洞内の破片 | ガラスを通して斜めに懐中電灯 |
| ガラスユニットの総厚さ | 仕様に一致 (例えば, 5+12A+5 = 22mm ±1mm) | 偏差 >1mm | 露出したエッジのキャリパー |
| Low-E コーティングの有無 & 向き | 炎の反射は正しい表面位置を示します (#2 ほとんどの気候に対応) | Low-E 反射は検出されませんでした, または間違った表面にコーティング | ライターの燃焼試験 (4 反射; 一つは色が違うはずだ) |
| 安全ガラスマーキング | 永久的なエッチング/印刷マーク (CCC, CE, SGCC, AS/NZS 2208) | 無印, または粘着ステッカーのみ (ステッカーは永久的なものではありません) | ビジュアル なし サンプル内のすべてのガラス パネルをチェックする |
Low-E コーティングは、正しく配置された場合に窓の熱性能を向上させるのに役立ちます. Its presence and orientation can be verified against the approved glass specifications or with a suitable Low-E detector. The overall window performance also depends on the frame material and glass configuration.
ハードウェア & Accessories Check
| チェック項目 | 合格基準 | 不合格基準 | 方法 |
|---|---|---|---|
| ブランド & model match | Identical to contract specification | Different brand, unmarked hardware, または “同等” substitution without approval | Visual None compare markings to contract |
| Surface treatment | No corrosion, no coating peeling | Any visible rust spots or flaking finish | 目視検査 |
| Fastener material | Stainless steel screws (non-magnetic or weakly magnetic) | Carbon steel screws (strongly magnetic None will corrode) | Magnet test |
| Weatherstripping | Fully seated in groove, continuous, rebounds when pressed | Out of groove, torn, or compressed without recovery | Manual press + visual along full perimeter |
| Spare parts included | Per contract (通常: 2 extra screws per window, 1 replacement handle per 50 単位) | スペアパーツの不足または不足 | パッキングリストに対してカウントする |
ステージ 2: 機能テスト

次に、窓を開けてすべての可動部品をテストします. 選択 5-10 異なるパレットからのユニット (同じパレットからの連続したユニットではない) 機能テスト用.
オープニング & クロージングオペレーション
| テスト項目 | 合格基準 | 不合格基準 | 方法 |
|---|---|---|---|
| 開く力 | ≤50Nまたは≤45N (一般的な標準) | >50N または両手が必要 | ハンドルに付いているスプリングスケール, サッシに90°で引っ張る |
| 閉じる力 | ≤30N | >30N またはスラムが必要 | スプリングスケール, サッシを押して閉める |
| スムーズな操作 | 拘束なしのフルトラベル, 金属同士のノイズがない | どの時点でも固執する, 研削音 | 5 テストユニットごとの完全な開閉サイクル |
| ステイ/ホールドポジション (オーニング) | サッシュはどの角度で開いても保持されます。 30+ 秒 | サッシが内側で閉じたり開いたりする 30 秒 | オープン 50% そして 80%, 観察する 30 秒 |
| 多点ロックの係合 (開き窓) | すべてのロックポイントが同時に作動します, しっかりとハンドルを握る | 部分的な関与, ハンドルが緩い、またはぐらつく | 閉じてロックする, サッシを引っ張って開けようとする |
| デバイス機能を制限する | リストリクター/リミッターが設計された開口部に係合して保持します | リストリクターがかみ合わない、または軽い圧力で外れてしまう | 制限位置まで開く, 適度な力を加える |
圃場水浸透試験
このオンサイトテストは、最も一般的でコストのかかる窓の故障を検出します。, 水漏れ. 臨床検査に代わるものではありません, しかし、出荷前に重大なシールの欠陥を検出します.
Put a Professional Inspection Team in Front of Your Windows
- 選択: 3-5 サンプルセットのユニット (各パレットの場所から少なくとも 1 つを含める).
- 方法: スプレーノズル付きの庭用ホースを使用する. すべての接合部に直接水をかけます, シール, ミーティングレールを外側から見たところ.
- 間隔: 15 1ユニット当たりの連続スプレー数分.
- プレッシャー: 標準タップ圧力 (2-3 バー), 高圧洗浄機は使用しないでください.
- 合格: 施工後、内側に目に見える水の侵入はありません 15 分.
- 失敗: 目に見える水滴, ストリーム, または内装面や敷居に水溜まりができる.
よくある故障箇所: コーナージョイント (不適切に密閉された), ミーティングレール (位置がずれているウェザーストリップ), およびハードウェア貫通ポイント (ハンドルスピンドル, ドレンスロット). ユニットが故障した場合, 正確な漏れ位置をメモします; この診断情報は、工場が故障したユニットを単に交換するのではなく、根本原因を修正するのに役立ちます。.
エア漏れスポットチェック
主要なシールの欠陥を検出するための簡単な定性テスト:
- 窓を完全に閉めて施錠してください.
- ライターの炎を動かす (または煙源) 内側から全周に沿ってゆっくりとシールします。.
- 合格: 炎/煙は安定したまま, 空気の動きが検出されませんでした.
- 失敗: 炎が著しく偏向するか、シールに沿った任意の点で煙の流れが途切れる.
このテストでは、ウェザーストリップの欠落を検出します, 取り付けられていないシール, そして歪んだフレーム. 実験室での加圧テストが必要な軽度の空気漏れは検出されません。; しかし、顧客からの苦情の最も多い原因となる失敗を検出します.
ステージ 3: 次元 & 仕様の検証
巻尺とノギスを取り出します. すべてのサンプルユニットの主要な寸法を測定し、実際の値を記録します (だけではありません “合格/不合格”).
重要な寸法
| 測定 | 許容範囲 | 道具 | なぜそれが重要なのか |
|---|---|---|---|
| フレーム全幅×高さ | ±2mm | スチール巻尺 | 大まかな開口部に適合する必要があります; >2mm のずれにより取り付けの問題が発生する |
| 対角差 (直角度) | ≤3mm | スチール巻尺 | 正方形ではないフレームは取り付け時に適切に密閉されません |
| フレームの奥行き (厚さ) | ±05mm | キャリパー | 壁の厚さとトリムの互換性に影響します |
| サッシ寸法 | ±1mm | スチール巻尺 | 動作クリアランスとウェザーストリップの圧縮に影響します |
| ガラスの可視領域 (昼光開口部) | ±2mm | スチール巻尺 | ガラスのサイズとビードの位置が正しいことを確認します |
構成の検証 (見落とされがちな)
次元を超えて, すべての仕様が注文と一致していることを確認する:
- 開き方向, 左手と右手, 開き窓の場合は特に重要です (鏡像エラーにより、ユニットが設計された開口部で使用できなくなります).
- ガラス構成, ペインの数, 個々の窓ガラスの厚さ, ガス封入タイプ (アルゴン vs 空気), Low-E ポジション, スペーサーの色.
- 色, 内外装の色 (デュアルカラーユニットでは各面を個別に検証する必要があります).
- ハードウェア動作タイプ, クランク vs 押し出し vs 電動アクチュエーター.
- スクリーンの種類, 防虫網が付属している場合, メッシュタイプとフレームカラーを確認してください.
窓検査で遭遇する最も一般的な仕様エラーは、ハードウェアのブランドの置き換えです。. 工場では、次のような汎用ハードウェアを設置する場合があります。 “同じに見える” ただし定格荷重が異なります, 耐食性, 契約指定ブランドのサイクル寿命. これは、異なるハードウェア サプライ チェーンを備えた複数の製造地域の両方にサービスを提供する工場から調達する場合に特に関係します。. サインオフする前に、ハードウェアのブランド マークを契約と照らし合わせて必ず確認してください.
ステージ 4: ドキュメント & 証明書の検証
製品はあらゆる物理テストに合格する可能性がある; しかし、適切な文書がなければ, 目的地の市場に合法的に参入することはできません. 検査時にこれらの書類を確認します:
| 書類 | 検証ポイント | 一般的な詐欺の手口 |
|---|---|---|
| 製品コンプライアンス文書 (NFRC / CE / として 2047, 該当する場合) | 証明書番号が有効です, この製品モデルを正確にカバーします, 有効期限が切れていない | 期限切れの証明書, さまざまなモデルの証明書, さまざまな企業に発行された証明書 |
| 材料試験レポート | 認定ラボによって発行されました, ご注文に応じてガラス/アルミニウム/ハードウェアをカバーします | 他のお客様からのレポート’ 注文, ラボは関連規格の認定を受けていない |
| ガラスサプライヤー証明書 | IGUの製造元を確認, Low-Eブランド (例えば, ピルキントン, ガーディアン, サンゴバン) | ブランド製品を汎用 Low-E に置き換える |
| 工場検査報告書 | セルフテストデータ (水, 空気, 構造的な) 工場内QCから | 別の製品のテストから捏造またはコピーされたデータ |
| 包装内容明細書 | 商品説明, 量, 重量は実地在庫と一致します | 不足出荷, 1 つの SKU ライン内で仕様が混在する |
| 原産地証明書 | 正しいHSコード, 正確な原産国, 商工会議所のスタンプ | HSコードが間違っています (デューティレートに影響を与える), 認証がありません |
各対象市場でどの認証が必要かについての完全な内訳については、, 私たちのことを参照してください 市場別の窓口認定ガイド. 上記の書類は検査時に確認するものです; 検査官が到着する前にすでに存在しているはずです.
ステージ 5: 包装 & コンテナ積載評価
窓は壊れやすい, 重い, そして奇妙な形をした, パッケージングの品質を重要なものにする組み合わせ. 梱包不良の原因 3-8% ダメージ率; 適切な梱包がそれを保ちます 1.5%.
包装基準チェックリスト
| チェック項目 | 合格基準 | 不合格基準 |
|---|---|---|
| 外箱 | 5-層状の段ボール箱または木箱; 涙や衝撃はありません | 3-層カートン, 潰れた角, または箱の水濡れによる損傷 |
| 個々のユニットの保護 | 各窓は EPE フォームまたは PE フィルムで包まれています; 角はボール紙またはプラスチックのガードで保護されています | 窓同士が直接接触している; コーナープロテクションなし |
| ガラス表面保護 | ガラス両面に保護フィルムを貼りました (またはユニット間の発泡シート) | 保護されていないガラス表面 |
| ハードウェア保護 | 突出した金具 (ハンドル, ヒンジ) 個別包装または埋め込み型 | 露出したハードウェアにより、隣接するパッケージに穴が開く可能性があります |
| 乾燥剤 | シリカゲルパケット 1 カートンあたり ≥50g (海上輸送中の結露を防ぎます) | 乾燥剤が入っていなかったり、 <30カートンあたりグラム |
| 出荷マーク | 顧客情報, 製品説明, 量, “壊れやすい”, “この面を上に”, “乾燥を保つ” | マークが欠けている, 間違った数量, または マークは中国語のみ |
| パレット化 | パレット上に直立した窓, PETバンドで固定, ストレッチ包装された | 窓を平らに置いた状態 (ガラスの応力破壊を引き起こす), ストラップなし |
コンテナ積み込み監督
コンテナの積み込みを監督している場合 (初めてのご注文におすすめ), この順序に従ってください:
- 積載前検査: コンテナ内もきれい, ドライ, 穴はありません, ドアシールは無傷, 床は無傷.
- 積載方向: Windows は垂直にロードする必要があります (立っている), 決して平積みではない. 垂直荷重によりガラスの応力破壊やフレームの変形を防止.
- 固定方法: コンテナの長さに沿って 1.5 メートルごとに PET ストラップまたは木材ブレース. ダンネージバッグ (インフレータブル) パレットグループ間の横移動を防止.
- 写真ドキュメント: 空のコンテナを写真撮影 → 積み込み中 → 満載 → ドアが閉まった → シールが貼られている. シール番号を記録し、船荷証券との相互参照を行う.
- 最終カウント: 積み込まれるカートンの合計は梱包リストと一致する必要があります. 不一致がある場合は、トラックが出発する前に直ちに解決する必要があります.
ウィンドウの一般的な欠陥, 分類 & アクションガイド
次の参考資料は、検査官が欠陥を迅速に分類し、適切な対応を決定するのに役立ちます。.
重大な欠陥, 自動バッチ拒否
- 強化ガラスの自然破壊パターン, 一点から放射状に広がる蝶模様の亀裂. 硫化ニッケルが原因 (NiS) 内包物. 設置後数か月で破損する可能性があるため危険.
- コーナー部の構造溶接亀裂, 溶接接合部に目に見える亀裂. 風荷重下で構造の完全性が損なわれる.
- 安全ガラスの永久マーキングが欠落しています, 危険な場所に設置される強化ガラスまたは合わせガラスは、永久的なものでなければなりません (エッチング/プリント) 安全マーク. 粘着ステッカーは対象外です.
- 内部結露による IGU シールの破損, ガラスキャビティ内に湿気が見える. ユニットの気密シールが失われ、徐々に曇ります.
- 安全性が重要な場所でのガラスの種類が間違っている, 焼き鈍し (鍛えられていない) 建築基準法で安全ガラスが義務付けられている場合に使用されるガラス.
重大な欠陥, AQL に対するカウント 2.5 しきい値
- 溝からウェザーストリップが外れている, シールがプロファイル チャネルに装着されていません. 空気や水の侵入を引き起こす.
- ハードウェアブランドの代替, 契約ではブランド A が指定されています; 実際の製品にはマークのないハードウェアまたはブランド B のハードウェアが付いています.
- 操作力が限界を超えている, 開く力 >50N または閉じる力 >30N.
- 寸法偏差 >2mm, 全体的なフレーム サイズまたは対角差が許容範囲を超えています.
- 間違った表面の Low-E コーティング, コーティングオン #1 代わりに顔 #2 (熱性能が低下し、コーティングが損傷するリスクがあります).
- コーナージョイントのズレ >1mm, フレームの角に段差や隙間が見える.
- フィールドテスト時の水の浸入, 15 分間のスプレーテスト中に目に見える水の浸入があった場合.
- IGU内部の破片, ガラスキャビティ内に粒子が見える (密封後の洗浄はできません).
軽微な欠陥, AQL に対するカウント 4.0 しきい値
- フレーム表面の傷, 1mの距離から見えますが、コーティングを貫通しません.
- 塗装ムラ・塗装ムラのある仕上がり, 許容範囲内の色のばらつきや質感のばらつき.
- ラベル付けエラー, 製品ラベルの誤ったテキスト (型番のタイプミス, 間違った言語).
- パッケージの外観上の損傷, 外箱にへこみや跡があるが、中身の商品にはダメージがない.
- 少量のシリコン過剰, 接合線の向こう側にシリコンシーラントが見える (化粧品のみ, パフォーマンスには影響しません).
検査報告書, 標準テンプレート構造
プロフェッショナルな PSI レポートには、次の 10 のセクションが含まれている必要があります。, 以内に配達されます 24-48 検査完了までの時間:
- ヘッダー情報, 注文番号, PO 参照, 製品モデル, 検査日, 位置, 検査官の名前と資格情報.
- 注文 & サンプリングの概要, 合計注文数量, 選択されたサンプルサイズ, 適用される AQL レベル, サンプリング方法のリファレンス.
- 検査結果集計表; 各チェック項目の合否ステータス, 欠陥数, および欠陥分類.
- 欠陥の詳細と写真; すべての欠陥を写真に撮った (場所を示すワイドショット + 詳細を示すクローズアップ), 説明された, 機密扱い, そして数えた.
- 寸法測定記録, 実測値との比較. 仕様値, 逸脱が強調表示された状態.
- 機能テストの結果, 操作力測定, 水質検査の結果, 空気漏れの観察.
- 包装 & 荷重評価, 包装コンプライアンススコア, 写真をロードしています, シール番号.
- 書類検証結果; 検証結果を確認した各必要書類.
- 全体的な結論, 合格, 保留中, または明確な基準が示された不合格.
- 推奨事項, 特定の是正措置が必要です, 再検査のスケジュール, または認可を解除する.
決定ルール:
- 合格: 重大な欠陥 = 0, 重大な欠陥 ≤ 合格数, 軽微な欠陥 ≤ 合格数.
- 保留中: 重大または軽度の欠陥は合格数を超えていますが、拒否数を下回っています, 購入者の決定が必要です (割引で受け入れる, 部分的な手直し, または完全な拒否).
- 失敗: 重大な欠陥が見つかった場合, または、重大/軽度の欠陥が拒否番号に達する, バッチが拒否されました, 工場でやり直しが必要 100% そして再検査に提出する.
第三者検査を依頼する場合と比較する場合. 社内管理
| シナリオ | 推奨されるアプローチ | 予算範囲 |
|---|---|---|
| 新しい工場での最初の注文 | 必須のサードパーティ (SGS, BV, インターテック) | $300-$500/人日 |
| 注文金額 >$30,000 | 第三者による検査 (ROIは明確です: 検査費用 <2% 注文金額の) | $300-$500/人日 |
| リピート注文, 確立された工場 (2+ 成功した注文) | 独自の QC スタッフまたは調達代理店チーム | $150-$250/訪問 |
| 注文金額 <$10,000 | 工場自主検査報告書 + ライブビデオ検査 | $0 (あなたの時間) |
| Government or developer project (contractual requirement) | 必須のサードパーティ + 正式な報告書 (specific inspector may be named in contract) | $400-$600/人日 |
If a factory resists or delays your inspection request, claiming “the goods are already packed” または “we don’t allow inspections during production”, treat this as a significant supplier red flag. Legitimate manufacturers welcome buyer inspections; factories hiding quality problems create obstacles.
Digital Tools for Inspection Management
Modern inspection management goes beyond paper checklists:
Inspection Apps & Platforms
- 何? (formerly AsiaInspection), Standardized templates, real-time report generation, photo annotation, integrated with booking system. Best for importers doing 10+ inspections per month.
- Inspectorio, Enterprise-grade quality management platform with supplier scorecards, trend analytics, and corrective action tracking. Best for large-volume importers managing multiple factories.
- Googleフォーム + シート (DIY), 写真アップロードフィールドを備えた独自の検査フォームを作成する. トレンド追跡用のスプレッドシートを自動生成. 無料で完全にカスタマイズ可能.
写真ドキュメンテーションの基準
- 命名規則:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - ツーショットルール: あらゆる欠陥が広範囲に注目される (ウィンドウ全体に位置を表示) プラスクローズアップ (欠陥の詳細を明確に表示する).
- 参考ショット: 承認されたサンプルまたは契約図面を比較ショット用のフレームに含めます.
- ストレージ: クラウドベース (Google ドライブまたは Dropbox), 注文番号フォルダごとに整理, 最小限に保持 2 年.
サプライヤースコアカード
各検査の結果を経時的に追跡する. 主要な指標:
- クラス別の不良率 (致命的 / 選考科目 / マイナー) 検査ごとに.
- トレンドの方向 (改善する / 安定した / 悪化している).
- 再検査頻度 (最初の検査が失敗する頻度はどのくらいですか?).
- 是正措置の応答時間.
サプライヤーの不良率が長期にわたって上昇傾向にある場合 2-3 連続検査, 多くの場合、より深い運用上の問題を示しています. これらを監視する サプライヤー減少の警告サイン 検査データを通じて、品質上の問題が顧客に届く前に早期警告を発します。.
出荷前検査アクションのチェックリスト
このタイムラインを使用して、漏れがないようにします:
7 検査の数日前 (D-7)
- ☐ 注文仕様ファイルが最新であることを確認してください (契約 + 図面 + カラーコード + ハードウェアスケジュール).
- ☐ 検査ツールの組み立て: スチールテープ (3m+), デジタルノギス, スプリングスケール (0-100N), 懐中電灯, ライター, カラーリファレンスカード, カメラ/スマートフォン.
- ☐ 工場と検査日のスケジュールを設定します。 (必要とする 100% 生産完了, ≥80% 梱包).
- ☐ 検査場所が工場の倉庫であることを確認してください (ショールームではありません).
- ☐ サードパーティを使用している場合: 図書検査 5+ 営業日前までに.
- ☐ 検査範囲の文書を工場に送信します (そうすれば彼らはあなたが何をチェックするのかを知ることができます).
検査日
- ☐ サンプル数量が注文サイズの AQL テーブルと一致していることを確認します。.
- ☐ 複数のパレットからサンプルをランダムに選択します (工場で選択されていないユニット).
- ☐ 実行ステージ 1: ビジュアル & 外観検査.
- ☐ 実行ステージ 2: 機能テスト (5-10 単位).
- ☐ 実行ステージ 3: 寸法測定 (すべてのサンプルユニット).
- ☐ 実行ステージ 4: 書類の検証.
- ☐ 実行ステージ 5: 包装 & 荷重評価.
- ☐ すべての欠陥を写真に撮る (広い + 閉じる) そしてすべてのサンプルユニット (IDラベルの写真).
- ☐ すべての結果をリアルタイムで記録します (記憶に頼らないでください).
- ☐ 工場を出る前にすべての欠陥を数えて分類する.
1-3 検査後の日数 (D+1 ~ D+3)
- ☐ 完全な検査報告書 (内で 24 詳細が最新になるまでの数時間).
- ☐ 欠陥の写真と分類を記載したレポートをサプライヤーに送信します.
- ☐ 失敗した場合: 書面による是正措置計画を要求する + 再検査日 (内で 7-10 日).
- ☐ 合格の場合: コンテナ積み込みスケジュールを確認する + 必要に応じて積み込みの監督を手配します.
- ☐ サプライヤーのスコアカードを検査データで更新する.
- ☐ すべての写真とドキュメントをクラウド ストレージにアーカイブ (保持 2+ 年).
検査が調達ワークフロー全体にどのように適合するかを理解する, からの 陸揚げコストの計算 検査費用を正当化するもの 製品タイプの選択 それによって検査対象が決まります, 高品質の製品を顧客に一貫して提供する調達業務の構築に役立ちます.
よくある質問
出荷前検査の費用はいくらですか, そしてそれは価値がありますか?
標準ウィンドウの PSI コスト $300-$500 第三者検査官向け (1 人日). これを到着後に欠陥を発見するコストと比較してください。: 保税保管料 ($200+/日), 再輸出または廃棄のコスト, 交換注文の遅れ (8-12 週), 納期遅延に対する顧客へのペナルティ, そして風評被害. 上記のご注文に関しては $15,000, 検査の ROI は通常、検査コストの 10 ~ 50 倍です.
検査前に検査チェックリストを工場と共有すべきか?
はい. 検査範囲と基準を事前に共有することには 2 つの目的があります。: 検査官が到着する前に工場が自己チェックする動機になります (初回検査不合格の確率を減らす), そして、それについての論争を防ぐ明確な期待を確立します。 “何が欠陥とみなされるのか。” 品質基準の透明性により、抜き打ち検査よりも強力なサプライヤー関係が構築されます.
工場が検査を拒否したらどうなるか?
これは契約を破るシナリオです. 適切な品質システムを備えた正規のメーカーは検査を歓迎します; 彼らは自分たちの製品が合格することを知っています. 検査を妨害する工場は何かを隠している. 代替サプライヤーに移行する. 中国の窓製造部門において、どの工場もかけがえのないものはない, そこには何百もの資格のあるプロデューサーがいます 複数の産業クラスター.
目的地の港に到着した後に窓を検査できますか?
あなたはできる; しかし経済学はまったく異なります. 目的地で, あなたの選択肢は: 欠陥を受け入れる (損失を吸収する), 現地で修理を依頼する (高い, ガラス関連の問題に対する限定的な機能), 再加工のために中国に再輸出 (法外に高価な), または破壊して並べ替える (全損プラス 8-12 一週間の遅れ). 出荷前検査は出荷前に欠陥を特定するのに役立ちます, 輸入業者に商品が工場から出荷される前に問題に対処する時間を与える.
検査で PASS が示されたが、後で問題が発生した場合にどう対処すればよいですか?
3つの保護: (1) 保証の参考のために検査写真とレポートを保管してください; (2) 以下を含む契約条件を交渉します。 “潜在欠陥” 句, 標準 PSI では検出できないが、PSI 内で発見される欠陥 12 納品の月数は工場の責任です; (3) 維持する 5-10% 最終支払いの保留, インストールが成功し、30 日間のパフォーマンス期間が経過した後にのみリリースされます。. これにより、工場の関心と長期的な品質成果が一致します。.
品質第一の調達オペレーションを構築する
適切に実施された出荷前検査には、 1-2 工数とコスト $300-$800. 欠陥のある窓が詰まったコンテナが港に到着すると、費用がかかります 10-50 直接経費は2倍; そして、顧客の信頼とプロジェクトのスケジュール上のダメージは計り知れないほど大きくなります。.
中国の工場から常に高品質の窓を受け取っている輸入業者は幸運ではない. 調達プロセスに体系的な品質検証を組み込んでいます. 支払い前に検査します, 彼らはすべてを文書化します, サプライヤーのパフォーマンスを長期にわたって追跡します, そして、検査データを使用して、注文ごとにより賢明な調達決定を行っています。.
試用注文の 1 回限りの検査が必要な場合も、複数の工場や製品ラインにわたる継続的な品質管理プログラムが必要な場合も, アジア調達グループ 中国の主要な窓製造地域に専任の QC チームを配置. 当社の検査員による出荷前検査, コンテナ積み込み監督, および工場監査, 内に詳細なレポートを配信する 24 数時間なので早く作ることができます, 出荷に関する情報に基づいた決定.