Su primer contenedor de ventanas acaba de terminar de producirse. La fábrica envió «fotos de terminacion», todo se ve bien. Pagaste el saldo. El contenedor enviado. Seis semanas después, abres las puertas de tu almacén y empiezas a sacar unidades de los palés. La unidad número siete tiene una burbuja visible atrapada dentro de la unidad de doble acristalamiento.. La manija de la unidad doce no engancha la cerradura. Por unidad treinta, Ha descubierto que el burlete de casi todas las ventanas con toldo se ha salido de su ranura.. La silicona nunca fue presionada en el canal..
Devolver la mercancía a nivel internacional costaría más que el envío en sí.. estas estancado, absorber defectos, atender las quejas de los clientes, y aprendiendo una lección costosa: La inspección de calidad de la ventana debe realizarse antes de que el contenedor salga de la fábrica., no después de que llegue a su puerto.
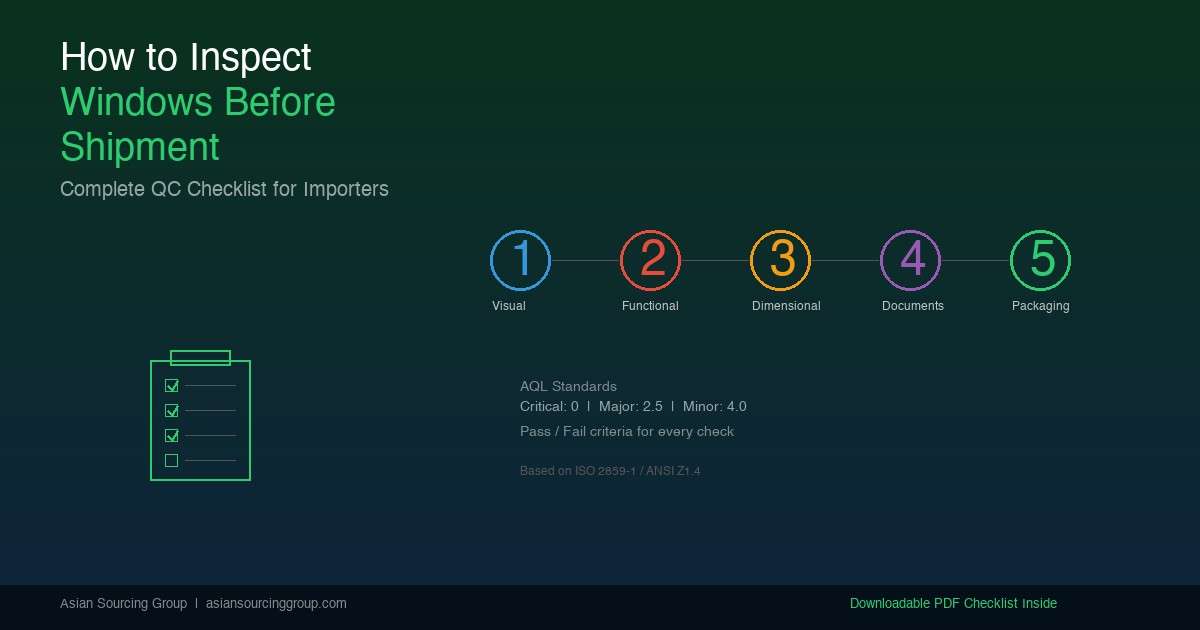
Esta guía proporciona una completa, inspección previa al envío procesable (PSI) Lista de verificación diseñada específicamente para importaciones de ventanas.. Cubre la metodología de muestreo., inspección visual, pruebas funcionales, verificación dimensional, revisión de documentación, y evaluación del embalaje, con criterios de Pasa/Falla para cada punto de control. Ya sea que esté realizando su primera inspección o refinando un proceso de control de calidad existente, este marco le brinda un estándar repetible.
Cuándo y dónde inspeccionar, Los tres puntos de control críticos
La calidad de fabricación de ventanas se puede verificar en tres etapas. La mayoría de los importadores se centran en el segundo., pero comprender los tres le ayuda a crear un programa integral de calidad.:
| Tipo de inspección | Momento | Objetivo | Recomendado para |
|---|---|---|---|
| Inspección en línea (DUPRO) | 10-30% producción completa | Detecte tempranamente las sustituciones de materias primas y los defectos del proceso | Grandes pedidos (>$50k), nuevas fábricas, especificaciones complejas |
| Inspección previa al envío (PSI) | 100% producción realizada, ≥80% empaquetado | Puerta de calidad final antes del pago del saldo. | Todos los pedidos (estándar mínimo) |
| Supervisión de carga de contenedores | Día de carga | Verificar cantidad, método de carga, número de sello | Primeros pedidos, envíos de alto valor |
Esta guía se centra en PSI., el punto de control de calidad más importante en su flujo de trabajo de abastecimiento. La PSI ocurre después de que se completa la producción pero antes de que los productos salgan de la fábrica.. En este punto, Los defectos aún se pueden corregir a costo de fábrica.. Después de que el contenedor zarpe, el costo de la corrección pasa completamente a usted.
El lugar de la inspección importa. Inspeccionar siempre en el almacén o área de embalaje de la fábrica., nunca en una sala de exposición. Las muestras de la sala de exposición se seleccionan cuidadosamente; el stock del almacén es una realidad. Si una fábrica insiste en mostrarte sólo «muestras seleccionadas,» eso es un bandera roja que vale la pena investigar.
¿Quién realiza la inspección?? Tres opciones, clasificados por costo y confiabilidad:
- Empresa de inspección de terceros (SGS, Oficina Veritas, Intertek, ¿QUÉ?), $300-$500 por persona-día, informe formal, mayor credibilidad con la resolución de disputas.
- Su propio personal de control de calidad o el equipo de su agente de abastecimiento, Menor costo por inspección después de la instalación., respuesta más rápida, requiere personal capacitado.
- Informe de autoinspección de fábrica + videollamada, costo más bajo, confiabilidad más baja, aceptable sólo para pedidos repetidos con fábricas establecidas bajo $10,000.
Incluya la programación de inspecciones en el cronograma general de su proyecto. Un PSI típico requiere 1-2 días-persona más 1 día para redactar el informe. Si se encuentran defectos, permitir 5-10 Días para retrabajo en fábrica antes de la reinspección.. Comprensión cronogramas de abastecimiento realistas por categoría de producto le ayuda a incorporar reservas de inspección en su programa de entrega.
Estándares de muestreo, ¿Cuántas unidades comprobar?
No se pueden inspeccionar todas las unidades en un pedido de 1200 piezas sin incurrir en costos que excedan el margen del pedido.. En cambio, El comercio internacional utiliza un muestreo estadístico basado en ISO 2859-1 / ANSI/ASQ Z1.4, el estándar mundialmente reconocido para el muestreo de aceptación por atributos.
Configuración de sus niveles AQL
AQL (Nivel de calidad aceptable) define la tasa máxima de defectos que está dispuesto a aceptar. Para importaciones de ventanas, recomendamos:
| Clase de defecto | Definición | AQL recomendado | Ejemplos de ventanas |
|---|---|---|---|
| Crítico | Peligro para la seguridad o incumplimiento normativo | C.A 0 / Re 1 (aceptación cero) | Vidrio templado sin marca de seguridad; grieta de soldadura estructural; IGU llena de agua |
| Importante | Fallo funcional o defecto visible para el cliente que genera una reclamación | AQL 2.5 | El hardware no funciona; falta el burlete; dimensión fuera de tolerancia >2milímetros; especificaciones de vidrio incorrectas |
| Menor | Problema cosmético que no afecta la función. | AQL 4.0 | Rasguño en la superficie visible a 1 m; pintura desigual; texto de etiqueta incorrecto; abolladura de embalaje |
Tamaño de muestra por cantidad de pedido (Inspección General Nivel II)
| Cantidad de pedido (unidades) | Tamaño de la muestra | Ac/Re crítico | Ac/Re mayor | Menor Ac/Re |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
leyendo la mesa: «C.A» (Aceptar) significa que el lote pasa si el recuento de defectos es igual o inferior a este número. «Re» (Rechazar) significa que el lote falla si el recuento de defectos alcanza este número. Para un pedido de 500 unidades con AQL 2.5 para defectos mayores: inspeccionar 50 unidades; si encuentras 3 o menos Defectos mayores, aceptar el lote; si encuentras 4 o más, rechazar todo el lote.
Consejo práctico para los primeros pedidos: Utilice una inspección más estricta (tamaño de muestra × 1.5) para tu primera 2-3 pedidos con una nueva fábrica. Una vez que haya establecido una línea de base de calidad, cambiar a niveles normales. Este enfoque lo protege durante el período de mayor riesgo mientras genera datos para tomar decisiones futuras más inteligentes..
Escenario 1: Visual & Inspección de apariencia
La primera etapa de inspección no requiere herramientas más allá de sus ojos., una linterna, y muestras de referencia. Trabaje sistemáticamente en cada componente.
Marco & Verificación de perfil
| Comprobar artículo | Pasar estándar | Criterios de falla | Método |
|---|---|---|---|
| Acabado superficial (pintado/anodizado) | Sin rayones visibles, burbujas, o variación de color a 1 m de distancia | Arañazos, burbujas >1mm de diámetro, o falta de coincidencia de color visible a 1 m | Visual + comparación de cartas de colores |
| Dimensiones de la sección transversal del perfil. | Dentro de la tolerancia de dibujo (normalmente ±05 mm) | Desviación >1mm de las especificaciones | Medición del calibrador |
| Juntas de esquina / soldaduras | Departamento, limpio, sin rebabas ni espacios | Brecha visible >03mm o desalineación >1milímetros | Visual + medidor de falla |
| Consistencia del color (lote) | Ninguna variación perceptible dentro del lote | ΔE >2 (diferencia de color visible entre unidades) | Comparación lado a lado con la muestra aprobada |
| Integridad de la rotura térmica (aluminio) | Listón de poliamida a ras de perfil, sin espacios | Hueco visible o desplazamiento de rotura de puente térmico | Inspección visual de la sección transversal del perfil. |
Vaso & Control de acristalamiento
| Comprobar artículo | Pasar estándar | Criterios de falla | Método |
|---|---|---|---|
| Calidad de la superficie del vidrio | Sin burbujas, piedras, o rasguños visibles con el brazo extendido | Burbuja >05milímetros, rasguño visible, o inclusión | Luz de fondo visual (linterna desde atrás) |
| Integridad del sello IGU | Cavidad clara Ninguno sin niebla, humedad, o partículas en el interior | Cualquier condensación visible, niebla, o residuos en la cavidad | Linterna en ángulo a través del vidrio |
| Espesor total de la unidad de vidrio | Coincide con las especificaciones (p.ej, 5+12A+5 = 22 mm ±1 mm) | Desviación >1milímetros | Calibre en el borde expuesto |
| Presencia de recubrimiento de baja emisividad & orientación | El reflejo de la llama muestra la posición correcta de la superficie (#2 cara para la mayoría de los climas) | No se detectó ningún reflejo de baja emisividad, o revestimiento en una superficie incorrecta | Prueba de llama más ligera (4 reflexiones; uno debe diferir en color) |
| Marcado de vidrio de seguridad | Marca grabada/impresa permanente (CCC, CE, SGCC, AS/Nueva Zelanda 2208) | Sin marca, o etiqueta adhesiva solamente (las pegatinas no son permanentes) | Visual Ninguno: verifique todos los paneles de vidrio en la muestra |
El revestimiento Low-E ayuda a mejorar el rendimiento térmico de una ventana cuando se coloca correctamente. Su presencia y orientación se pueden verificar con las especificaciones de vidrio aprobadas o con un detector de baja emisividad adecuado.. El rendimiento general de la ventana también depende del material del marco y de la configuración del vidrio..
Hardware & Verificación de accesorios
| Comprobar artículo | Pasar estándar | Criterios de falla | Método |
|---|---|---|---|
| Marca & coincidencia de modelo | Idéntico a las especificaciones del contrato. | Marca diferente, hardware sin marcar, o «equivalente» sustitución sin aprobación | Visual Ninguno comparar las marcas con el contrato |
| Tratamiento superficial | Sin corrosión, sin pelar el recubrimiento | Cualquier punto de óxido visible o acabado descascarado | Inspección visual |
| Material de sujeción | Tornillos de acero inoxidable (no magnético o débilmente magnético) | tornillos de acero al carbono (fuertemente magnético Ninguno se corroerá) | Prueba de imán |
| Burletes | Totalmente asentado en la ranura, continuo, rebota cuando se presiona | Fuera de ritmo, rasgado, o comprimido sin recuperación | Prensa manual + visual a lo largo de todo el perímetro |
| Repuestos incluidos | Por contrato (típicamente: 2 tornillos adicionales por ventana, 1 mango de repuesto por 50 unidades) | Piezas de repuesto faltantes o insuficientes | Contar contra la lista de empaque |
Escenario 2: Pruebas funcionales

Ahora abres las ventanas y pruebas cada parte móvil.. Seleccionar 5-10 unidades de diferentes palets (Unidades no consecutivas del mismo palet.) para pruebas funcionales.
Apertura & Operación de cierre
| Artículo de prueba | Pasar estándar | Criterios de falla | Método |
|---|---|---|---|
| Fuerza de apertura | ≤50N o ≤45N (norma general) | >50N o requiere dos manos | Escala de resorte adjunta al mango., tirar a 90° hacia la hoja |
| fuerza de cierre | ≤30N | >30N o requiere portazos | Escala de resorte, empujar la hoja cerrada |
| Funcionamiento fluido | Viaje completo sin ataduras., sin ruido de metal contra metal | Pegado en cualquier punto, sonidos de chirrido | 5 ciclos completos de apertura y cierre por unidad de prueba |
| Mantener/mantener posición (toldo) | La hoja se sostiene en cualquier ángulo abierto para 30+ artículos de segunda clase | La hoja se cierra o se abre dentro 30 artículos de segunda clase | Abierto a 50% y 80%, observar 30 artículos de segunda clase |
| Enganche de bloqueo multipunto (marco de ventana) | Todos los puntos de bloqueo se activan simultáneamente, manejar firme | Compromiso parcial, mango flojo o tambaleante | Cerrar y bloquear, intento de abrir la hoja |
| Limitar la función del dispositivo | El restrictor/limitador se activa y mantiene en la apertura diseñada | El restrictor no se activa o se libera bajo una ligera presión | Abierto a posición restringida, aplicar fuerza moderada |
Prueba de penetración de agua en campo
Esta prueba in situ detecta la falla de ventana más común y costosa, fuga de agua. No reemplaza las pruebas de laboratorio., pero detecta fallas graves en el sello antes del envío.
Coloque un equipo de inspección profesional frente a sus ventanas
- Seleccionar: 3-5 unidades del conjunto de muestra (incluir al menos uno de cada ubicación de palet).
- Método: Utilice una manguera de jardín con boquilla rociadora.. Agua directa en todas las juntas., sellos, y el riel de encuentro desde el lado exterior.
- Duración: 15 Minutos de pulverización continua por unidad..
- Presión: Presión del grifo estándar (2-3 bar), no use una lavadora a presión.
- Aprobar: No hay penetración de agua visible en el lado interior después 15 minutos.
- Fallar: Cualquier gota de agua visible, corrientes, o charcos en superficies interiores o alféizares.
Ubicaciones de fallas comunes: juntas de esquina (mal sellado), rieles de reunión (burlete desalineado), y puntos de penetración de hardware (mango del husillo, ranuras de drenaje). Si una unidad falla, tenga en cuenta la ubicación exacta de la fuga; Esta información de diagnóstico ayuda a la fábrica a corregir la causa raíz en lugar de simplemente reemplazar la unidad fallida..
Verificación puntual de fugas de aire
Una prueba cualitativa rápida para detectar fallas importantes en los sellos:
- Cierra y bloquea la ventana completamente..
- Mueve una llama más ligera (o fuente de humo) lentamente a lo largo de todo el perímetro del sello desde el lado interior.
- Aprobar: La llama/el humo permanece estable, no se detecta movimiento de aire.
- Fallar: La llama se desvía notablemente o el chorro de humo se rompe en cualquier punto del sello..
Esta prueba detecta burletes faltantes, sellos desalojados, y marcos deformados. No detectará fugas de aire menores que requieran pruebas de presurización de laboratorio.; pero detecta las fallas que causan más quejas de los clientes..
Escenario 3: Dimensional & Verificación de especificaciones
Saque su cinta métrica y sus calibradores.. Mida las dimensiones clave en cada unidad de muestra y registre los valores reales (no solo «pasa/falla»).
Dimensiones críticas
| Medición | Tolerancia | Herramienta | Por qué es importante |
|---|---|---|---|
| Ancho total del marco × alto | ±2mm | Cinta métrica de acero | Debe encajar en la abertura rugosa; >2La desviación de mm causa problemas de instalación. |
| diferencia diagonal (cuadratura) | ≤3mm | Cinta métrica de acero | Los marcos fuera de escuadra no sellarán correctamente cuando se instalen |
| Profundidad del marco (espesor) | ±05mm | Calibrar | Afecta la compatibilidad con el espesor de la pared y las molduras. |
| Dimensiones de la hoja | ±1mm | Cinta métrica de acero | Afecta los espacios libres de operación y la compresión de los burletes. |
| Área visible de vidrio (apertura a la luz del día) | ±2mm | Cinta métrica de acero | Verifica el tamaño correcto del vidrio y la posición de las cuentas. |
Verificación de configuración (A menudo se pasa por alto)
Más allá de las dimensiones, verificar que cada especificación coincida con el pedido:
- Dirección de apertura, Mano izquierda vs mano derecha, especialmente crítico para ventanas abatibles (un error de imagen especular inutiliza la unidad en su apertura diseñada).
- Configuración de vidrio, Número de paneles, espesor de panel individual, tipo de llenado de gas (argón vs aire), Posición de baja emisividad, color del espaciador.
- Color, Colores interiores y exteriores (las unidades de dos colores requieren verificación separada de cada cara).
- Tipo de operación de hardware, Manivela versus empuje versus actuador eléctrico.
- Tipo de pantalla, Si se incluyen mosquiteras, verificar el tipo de malla y el color del marco.
El error de especificación más común que encontramos en las inspecciones de ventanas es la sustitución de la marca del hardware.. Una fábrica puede instalar hardware genérico que «se ve igual» pero tiene diferentes clasificaciones de carga, resistencia a la corrosión, y ciclo de vida de la marca especificada en el contrato. Esto es particularmente relevante cuando se abastece de fábricas que prestan servicios a múltiples regiones de fabricación con diferentes cadenas de suministro de hardware.. Verifique siempre las marcas de la marca del hardware con su contrato antes de firmar.
Escenario 4: Documentación & Verificación de certificado
El producto puede pasar todas las pruebas físicas.; pero sin la documentación adecuada, no puede ingresar legalmente a su mercado de destino. Verificar estos documentos durante la inspección.:
| Documento | Puntos de verificación | Métodos de fraude comunes |
|---|---|---|
| Documentos de cumplimiento del producto (CNFR / CE / COMO 2047, según corresponda) | Número de certificado válido, cubre este modelo de producto exacto, no caducado | Certificados caducados, certificados para diferentes modelos, Certificados emitidos a diferentes empresas. |
| Informes de pruebas de materiales | Emitido por un laboratorio acreditado., cubre vidrio/aluminio/hardware en su pedido | Informes de otros clientes.’ pedidos, laboratorio no acreditado para el estándar relevante |
| Certificado de proveedor de vidrio | Confirma el fabricante de IGU, Marca de baja emisividad (p.ej, Pilkington, Guardián, Saint-Gobain) | Se sustituyó Low-E genérico por producto de marca. |
| Informe de inspección de fábrica | Datos de autoevaluación (agua, aire, estructural) del control de calidad interno de fábrica | Datos fabricados o copiados de la prueba de otro producto. |
| Lista de embalaje | Descripciones de artículos, cantidades, los pesos coinciden con el inventario físico | envío corto, especificaciones mixtas dentro de una línea de SKU |
| Certificado de origen | Código HS correcto, país de origen exacto, sello de la cámara de comercio | Código HS incorrecto (afecta la tasa de derechos), autenticación faltante |
Para obtener un desglose completo de qué certificaciones se requieren en cada mercado de destino, consulte nuestro Guía de certificaciones de ventanas por mercado.. Los documentos enumerados anteriormente son los que usted verifica durante la inspección.; ya deberían existir antes de que llegue su inspector.
Escenario 5: Embalaje & Evaluación de carga de contenedores
Las ventanas son frágiles, pesado, y de forma extraña, una combinación que hace que la calidad del embalaje sea crítica. Causas del mal embalaje 3-8% tasas de daño; buen embalaje lo mantiene debajo 1.5%.
Lista de verificación de estándares de embalaje
| Comprobar artículo | Pasar estándar | Criterios de falla |
|---|---|---|
| Embalaje exterior | 5-Capa de cartón corrugado o caja de madera.; sin lágrimas ni aplastamiento | 3-cartón de capas, esquinas aplastadas, o daños por agua en la caja |
| Protección de unidades individuales | Cada ventana envuelta en espuma EPE o película de PE; Esquinas protegidas con protectores de cartón o plástico. | Windows tocándose directamente; sin protección de esquina |
| Protección de superficies de vidrio | Película protectora aplicada a ambas caras del vidrio. (o lámina de espuma entre unidades) | Superficies de vidrio desprotegidas |
| Protección de hardware | Hardware que sobresale (manijas, bisagras) envuelto individualmente o empotrado | Hardware expuesto que puede perforar el embalaje adyacente. |
| desecante | Paquetes de gel de sílice ≥50 g por caja (previene la condensación durante el tránsito marítimo) | Sin desecante o <30g por caja |
| Marcas de envío | información del cliente, Descripción del Producto, cantidad, «FRÁGIL», «ESTE LADO ARRIBA», «MANTENER SECO» | marcas faltantes, cantidades incorrectas, o marcas solo en chino |
| paletización | Ventanas verticales sobre palets, atado con bandas de PET, envuelto | Ventanas colocadas planas (Provoca fracturas por tensión del vidrio.), sin flejes |
Supervisión de carga de contenedores
Si estás supervisando la carga del contenedor (recomendado para primeros pedidos), sigue esta secuencia:
- Inspección previa a la carga: Interior del contenedor limpio, seco, sin agujeros, sellos de puerta intactos, piso sin daños.
- Orientación de carga: Windows debe cargarse verticalmente. (de pie), nunca apilados. La carga vertical evita fracturas por tensión del vidrio y deformación del marco..
- Método de seguridad: Correas de PET o refuerzos de madera cada 1,5 m a lo largo del contenedor. Bolsas de estiba (inflable) entre grupos de palets para evitar movimientos laterales.
- Documentación fotográfica: Fotografía del contenedor vacío → carga en curso → completamente cargado → puertas cerradas → sello aplicado. Registro del número de sello y referencia cruzada con el conocimiento de embarque..
- recuento final: El total de cajas cargadas debe coincidir con la lista de embalaje. Cualquier discrepancia requiere una resolución inmediata antes de que salga el camión..
Defectos comunes de las ventanas, Clasificación & Guía de acción
La siguiente referencia ayuda a los inspectores a clasificar rápidamente los defectos y determinar la respuesta adecuada..
Defectos críticos, Rechazo automático de lotes
- Patrón de fractura espontánea de vidrio templado., Grietas en forma de mariposa que irradian desde un solo punto. Causado por sulfuro de níquel. (NiS) inclusiones. Peligroso porque la fractura puede ocurrir meses después de la instalación..
- Grieta de soldadura estructural en las esquinas., Grieta visible en la unión soldada.. Compromete la integridad estructural bajo carga de viento.
- Falta una marca permanente en el vidrio de seguridad, El vidrio templado o laminado en lugares peligrosos debe llevar protección permanente. (grabado/impreso) marcas de seguridad. Las pegatinas adhesivas no califican.
- Fallo del sello IGU con condensación interna, Humedad visible dentro de la cavidad del vidrio.. La unidad ha perdido su sello hermético y se empañará progresivamente..
- Tipo de vidrio incorrecto en ubicaciones críticas para la seguridad, recocido (no templado) Vidrio utilizado donde el código de construcción exige vidrio de seguridad..
Defectos mayores, Contar contra AQL 2.5 Límite
- Burlete fuera de ranura, Junta no asentada en el canal del perfil.. Provoca infiltración de aire y agua..
- Sustitución de marca de hardware, El contrato especifica la marca A.; El producto real tiene hardware sin marcar o de marca B..
- La fuerza operativa excede el límite, Fuerza de apertura >50N o fuerza de cierre >30norte.
- Desviación dimensional >2milímetros, El tamaño total del marco o la diferencia diagonal excede la tolerancia.
- Revestimiento de baja emisividad en la superficie equivocada, Revestimiento #1 cara en lugar de #2 (Reduce el rendimiento térmico y corre el riesgo de dañar el recubrimiento.).
- Desalineación de las juntas de las esquinas >1milímetros, Escalón o espacio visible en las esquinas del marco..
- Penetración de agua durante la prueba de campo., Cualquier ingreso de agua visible durante la prueba de pulverización de 15 minutos.
- Escombros internos de la IGU, Partículas visibles dentro de la cavidad de vidrio. (no se puede limpiar después del sellado).
Defectos menores, Contar contra AQL 4.0 Límite
- Rayado superficial en el marco, Visible a 1 m de distancia pero no penetra el revestimiento..
- Acabado de pintura/revestimiento desigual, Variación de color o inconsistencia de textura dentro del rango aceptable.
- Errores de etiquetado, Texto incorrecto en las etiquetas de los productos. (error tipográfico en el número de modelo, lenguaje equivocado).
- Daños cosméticos en el embalaje, Caja exterior abollada o marcada pero producto interior intacto.
- Exceso menor de silicona, Sellador de silicona visible más allá de la línea de unión (solo cosmético, no afecta el rendimiento).
El informe de inspección, Estructura de plantilla estándar
Un informe PSI profesional debe contener estas diez secciones, entregado dentro 24-48 horas de finalización de la inspección:
- Información del encabezado, Número de orden, referencias de orden de compra, modelo de producto, fecha de inspección, ubicación, nombre y credenciales del inspector.
- Orden & resumen de muestreo, Cantidad total del pedido, tamaño de muestra seleccionado, Niveles AQL aplicados, referencia del método de muestreo.
- Tabla resumen de resultados de inspección; Cada elemento de verificación con estado Pasa/Falla, recuento de defectos, y clasificación de defectos.
- Detalles del defecto con fotografía.; Cada defecto fotografiado (toma amplia que muestra la ubicación + primer plano mostrando detalles), descrito, clasificado, y contado.
- Registros de medidas dimensionales., Valores medidos reales vs.. valores de especificación, con desviaciones resaltadas.
- Resultados de las pruebas funcionales, Mediciones de fuerza operativa, resultados de la prueba de agua, observaciones de fugas de aire.
- Embalaje & evaluación de carga, Puntuación de cumplimiento del embalaje, cargando fotos, número de sello.
- Resultados de la verificación de documentos; Cada documento requerido verificado con el resultado de la verificación..
- Conclusión general, APROBAR, PENDIENTE, o FALLAR con criterios claros establecidos.
- Recomendaciones, Acciones correctivas específicas requeridas, cronograma de reinspección, o autorización de liberación.
Reglas de decisión:
- APROBAR: Defectos críticos = 0, Defectos mayores ≤ Número aceptado, Defectos menores ≤ Número aceptado.
- PENDIENTE: Los defectos mayores o menores superan el número de aceptación pero son inferiores al número de rechazo, requiere decisión del comprador (aceptar con descuento, retrabajo parcial, o rechazo total).
- FALLAR: Cualquier defecto crítico encontrado, O los defectos mayores/menores alcanzan el número de rechazo, lote rechazado, la fábrica debe reelaborar 100% y enviar para una nueva inspección.
Cuándo contratar una inspección de terceros o cuándo. Gestión interna
| Guión | Enfoque recomendado | Rango de presupuesto |
|---|---|---|
| Primer pedido con una nueva fábrica. | Tercero obligatorio (SGS, VB, Intertek) | $300-$500/persona-dia |
| Valor del pedido >$30,000 | Inspección de terceros (El retorno de la inversión es claro: costo de inspección <2% del valor del pedido) | $300-$500/persona-dia |
| repetir orden, fábrica establecida (2+ pedidos exitosos) | Personal propio de control de calidad o equipo de agentes de abastecimiento | $150-$250/visita |
| Valor del pedido <$10,000 | Informe de autoinspección de fábrica + inspección de video en vivo | $0 (tu tiempo) |
| Proyecto gubernamental o desarrollador (requisito contractual) | Tercero obligatorio + informe formal (Se puede nombrar un inspector específico en el contrato.) | $400-$600/persona-dia |
Si una fábrica se resiste o retrasa su solicitud de inspección, reclamando «los productos ya están embalados» o «No permitimos inspecciones durante la producción.», Trate esto como una señal de alerta de proveedor importante.. Los fabricantes legítimos dan la bienvenida a las inspecciones de los compradores; Las fábricas que ocultan problemas de calidad crean obstáculos..
Herramientas digitales para la gestión de la inspección
La gestión de inspección moderna va más allá de las listas de verificación en papel:
Aplicaciones de inspección & Plataformas
- ¿QUÉ? (anteriormente AsiaInspection), Plantillas estandarizadas, generación de informes en tiempo real, anotación de foto, integrado con el sistema de reservas. Lo mejor para los importadores que hacen 10+ inspecciones por mes.
- Inspectorio, Plataforma de gestión de calidad de nivel empresarial con cuadros de mando de proveedores, análisis de tendencias, y seguimiento de acciones correctivas. Lo mejor para importadores de gran volumen que gestionan varias fábricas.
- Formularios de Google + Hojas (bricolaje), Cree su propio formulario de inspección con campos para cargar fotos. Genera automáticamente una hoja de cálculo para el seguimiento de tendencias.. Gratis y totalmente personalizable.
Estándares de documentación fotográfica
- Convención de nomenclatura:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - Regla de los dos tiros: Cada defecto recibe una amplia toma (mostrando la posición en la ventana completa) además de un primer plano (mostrando claramente los detalles del defecto).
- Tomas de referencia: Incluya la muestra aprobada o el dibujo del contrato en el marco para tomas de comparación..
- Almacenamiento: Basado en la nube (Google Drive o Dropbox), Carpeta organizada por número de pedido., retenido por mínimo 2 años.
Cuadro de mando de proveedores
Realice un seguimiento de los resultados de cada inspección a lo largo del tiempo. Métricas clave:
- Tasa de defectos por clase (Crítico / Importante / Menor) por inspección.
- Dirección de tendencia (mejorando / estable / deteriorándose).
- Frecuencia de reinspección (¿Con qué frecuencia falla la primera inspección??).
- Tiempo de respuesta para acciones correctivas..
Cuando la tasa de defectos de un proveedor tiende a aumentar durante 2-3 inspecciones consecutivas, a menudo indica problemas operativos más profundos. Seguimiento de estos señales de advertencia de caída de proveedores a través de sus datos de inspección le brinda una alerta temprana antes de que los problemas de calidad lleguen a sus clientes.
Su lista de verificación de acciones de inspección previa al envío
Utilice esta línea de tiempo para asegurarse de que nada se pierda:
7 Días antes de la inspección (D-7)
- ☐ Confirmar que el archivo de especificaciones del pedido esté actualizado (contrato + dibujos + códigos de color + calendario de hardware).
- ☐ Montar herramientas de inspección: cinta de acero (3m+), calibrador digital, escala de primavera (0-100norte), flash, encendedor, tarjeta de referencia de color, cámara/teléfono inteligente.
- ☐ Programe la fecha de inspección con la fábrica (requerir 100% producción completa, ≥80% empaquetado).
- ☐ Confirmar que el lugar de inspección es el almacén de la fábrica. (no sala de exposición).
- ☐ Si utiliza terceros: inspección de libros 5+ dias habiles de anticipacion.
- ☐ Enviar a la fábrica el documento del alcance de la inspección. (para que sepan lo que comprobarás).
Día de inspección
- ☐ Verifique que la cantidad de muestra coincida con la tabla AQL para el tamaño del pedido.
- ☐ Seleccione muestras al azar de múltiples paletas (unidades no seleccionadas de fábrica).
- ☐ Ejecutar etapa 1: Visual & inspección de apariencia.
- ☐ Ejecutar etapa 2: Pruebas funcionales (5-10 unidades).
- ☐ Ejecutar etapa 3: Medición dimensional (todas las unidades de muestra).
- ☐ Ejecutar etapa 4: Verificación de documentación.
- ☐ Ejecutar etapa 5: Embalaje & evaluación de carga.
- ☐ Fotografiar cada defecto (ancho + de cerca) y cada unidad de muestra (foto de la etiqueta de identificación).
- ☐ Registre todos los hallazgos en tiempo real (no confíes en la memoria).
- ☐ Contar y clasificar todos los defectos antes de salir de fábrica..
1-3 Días después de la inspección (D+1 a D+3)
- ☐ Informe de inspección completo (dentro 24 horas mientras los detalles están frescos).
- ☐ Enviar informe al proveedor con fotografías de defectos y clasificación..
- ☐ Si FALLA: Exigir un plan de acción correctivo por escrito. + fecha de reinspección (dentro 7-10 días).
- ☐ Si PASA: confirmar el horario de carga del contenedor + organizar la supervisión de carga si es necesario.
- ☐ Actualizar el cuadro de mando del proveedor con datos de inspección..
- ☐ Archive todas las fotos y documentos en el almacenamiento en la nube (retener 2+ años).
Comprender cómo encaja la inspección en su flujo de trabajo general de adquisiciones, desde cálculos de costos de descarga que justifiquen el gasto de inspección a la selección de tipo de producto eso determina lo que estás inspeccionando, le ayuda a construir una operación de abastecimiento que entregue constantemente productos de calidad a sus clientes.
Preguntas frecuentes
¿Cuánto cuesta una inspección previa al envío?, y vale la pena?
Una ventana estándar cuesta PSI $300-$500 para un inspector externo (1 persona-dia). Compare esto con el costo de descubrir defectos después de la llegada.: tarifas de almacenamiento aduanero ($200+/día), costos de reexportación o destrucción, retrasos en el pedido de reemplazo (8-12 semanas), Sanciones al cliente por entrega tardía., y daño reputacional. Para pedidos anteriores $15,000, El retorno de la inversión en la inspección suele ser entre 10 y 50 veces el coste de la inspección..
¿Debo compartir mi lista de verificación de inspección con la fábrica antes de la inspección??
Sí. Compartir el alcance y los estándares de su inspección por adelantado tiene dos propósitos: Motiva a la fábrica a realizar una autocomprobación antes de que llegue el inspector. (Reducir la probabilidad de falla en la primera inspección.), y establece expectativas claras que previenen disputas sobre «lo que se considera un defecto.» La transparencia en los estándares de calidad construye relaciones con los proveedores más sólidas que las inspecciones sorpresa..
¿Qué pasa si la fábrica se niega a permitir la inspección??
Este es un escenario decisivo. Los fabricantes legítimos con sistemas de calidad adecuados dan la bienvenida a las inspecciones; Saben que su producto pasará. Las fábricas que obstaculizan las inspecciones esconden algo. Cambiar a un proveedor alternativo. Ninguna fábrica es insustituible en el sector de fabricación de ventanas de China, que cuenta con cientos de productores calificados en todo múltiples clusters industriales.
¿Puedo inspeccionar las ventanas después de que lleguen a mi puerto de destino??
Puede; pero la economía es completamente diferente. en destino, tus opciones son: aceptar los defectos (absorber pérdidas), contratar reparación local (caro, capacidad limitada para problemas relacionados con el vidrio), reexportación a China para reelaboración (prohibitivamente caro), o destruir y reordenar (pérdida total más 8-12 retraso de una semana). La inspección previa al envío ayuda a identificar defectos antes del envío, Dar tiempo a los importadores para abordar los problemas antes de que los productos salgan de la fábrica..
¿Cómo manejo una situación en la que la inspección muestra PASA pero los problemas aparecen más tarde??
Tres protecciones: (1) Conserve fotografías e informes de inspección como referencia de garantía.; (2) Negociar términos de contrato que incluyan un «defecto latente» cláusula, Defectos no detectables por PSI estándar pero descubiertos dentro 12 Los meses de entrega son responsabilidad de la fábrica.; (3) Mantener un 5-10% retención sobre el pago final, lanzado solo después de una instalación exitosa y un período de rendimiento de 30 días. Esto alinea el interés de la fábrica con sus resultados de calidad a largo plazo..
Construyendo su operación de abastecimiento priorizando la calidad
Una inspección previa al envío bien ejecutada requiere 1-2 días-persona y costos $300-$800. Un contenedor lleno de cristales defectuosos llega a tu puerto cuesta 10-50 veces más en gastos directos; y muchísimo más en la confianza del cliente y daños en el cronograma del proyecto..
Los importadores que constantemente reciben ventanas de calidad de las fábricas chinas no tienen suerte.. Han incorporado una verificación de calidad sistemática en su proceso de abastecimiento.. Inspeccionan antes del pago., ellos documentan todo, rastrean el desempeño de los proveedores a lo largo del tiempo, y utilizan datos de inspección para tomar decisiones de abastecimiento más inteligentes con cada pedido.
Ya sea que necesite una inspección única para un pedido de prueba o un programa de gestión de calidad continuo en múltiples fábricas y líneas de productos., Grupo de abastecimiento asiático proporciona equipos de control de calidad dedicados ubicados en las principales regiones de fabricación de ventanas de China. Nuestros inspectores realizan inspecciones previas al envío., supervisión de carga de contenedores, y auditorías de fábrica, entregando informes detallados dentro 24 horas para que puedas hacer rápido, decisiones informadas sobre sus envíos.