Wadah windows pertama Anda baru saja menyelesaikan produksi. Pabrik mengirim “foto penyelesaian”, semuanya tampak baik-baik saja. Anda membayar sisanya. Kontainer dikirim. Enam minggu kemudian, Anda membuka pintu gudang Anda dan mulai menarik unit dari palet. Unit nomor tujuh terlihat memiliki gelembung yang terperangkap di dalam unit kaca ganda. Pegangan unit dua belas tidak mengunci kuncinya. Oleh unit tiga puluh, Anda telah menemukan bahwa penahan cuaca di hampir setiap jendela tenda telah terlepas dari alurnya. Silikon tidak pernah ditekan ke dalam saluran.
Mengembalikan barang ke luar negeri akan memakan biaya lebih besar dibandingkan biaya pengirimannya sendiri. Anda terjebak, menyerap cacat, menangani keluhan pelanggan, dan mempelajari pelajaran yang mahal: pemeriksaan kualitas jendela harus dilakukan sebelum kontainer meninggalkan pabrik, tidak setelah tiba di pelabuhan Anda.
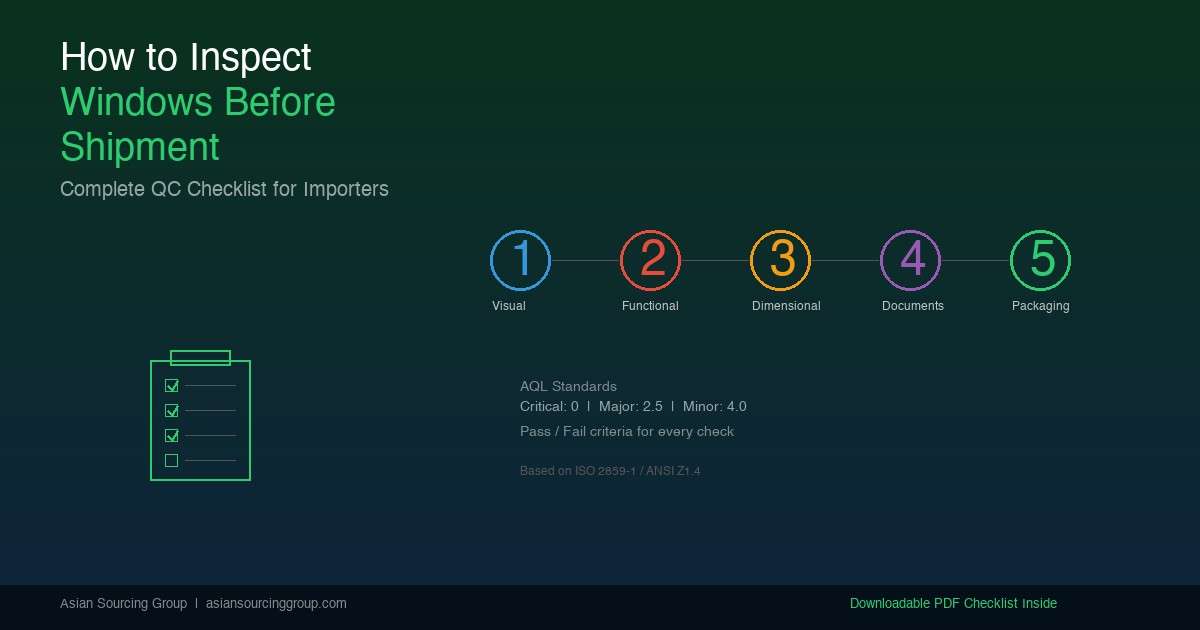
Panduan ini menyediakan secara lengkap, inspeksi pra-pengiriman yang dapat ditindaklanjuti (PSI) daftar periksa yang dirancang khusus untuk impor jendela. Ini mencakup metodologi pengambilan sampel, inspeksi visual, pengujian fungsional, verifikasi dimensi, tinjauan dokumentasi, dan penilaian kemasan, dengan kriteria Lulus/Gagal pada setiap check point. Baik Anda melakukan inspeksi pertama atau menyempurnakan proses QC yang sudah ada, kerangka kerja ini memberi Anda standar yang dapat diulang.
Kapan dan Dimana Melakukan Inspeksi, Tiga Pos Pemeriksaan Kritis
Kualitas pembuatan jendela dapat diverifikasi dalam tiga tahap. Kebanyakan importir fokus pada yang kedua, namun memahami ketiganya membantu Anda membangun program berkualitas yang komprehensif:
| Jenis Inspeksi | Waktu | Tujuan | Direkomendasikan Untuk |
|---|---|---|---|
| Inspeksi Sebaris (DUPRO) | 10-30% produksi selesai | Tangkap substitusi bahan mentah dan cacat proses sejak dini | Pesanan dalam jumlah besar (>$50K), pabrik-pabrik baru, spesifikasi yang rumit |
| Inspeksi Pra-Pengiriman (PSI) | 100% produksi selesai, ≥80% dikemas | Gerbang kualitas akhir sebelum pembayaran saldo | Semua pesanan (standar minimum) |
| Pengawasan Pemuatan Kontainer | Memuat hari | Verifikasi kuantitas, metode pemuatan, nomor segel | Pesanan pertama, pengiriman bernilai tinggi |
Panduan ini berfokus pada PSI, satu-satunya pos pemeriksaan kualitas terpenting dalam alur kerja pengadaan Anda. PSI terjadi setelah produksi selesai namun sebelum barang keluar dari pabrik. Pada titik ini, cacat masih dapat diperbaiki atas biaya pabrik. Setelah kontainer berlayar, biaya koreksi sepenuhnya ditanggung Anda.
Lokasi inspeksi penting. Selalu periksa di gudang pabrik atau area pengepakan, tidak pernah di showroom. Sampel showroom dipilih sendiri; stok gudang adalah kenyataan. Jika sebuah pabrik bersikeras untuk menunjukkannya kepada Anda saja “sampel yang dipilih,” itu a bendera merah layak diselidiki.
Siapa yang melakukan pemeriksaan? Tiga pilihan, diberi peringkat berdasarkan biaya dan keandalan:
- Perusahaan inspeksi pihak ketiga (SGS, Biro Veritas, Intertek, APA?), $300-$500 per orang-hari, laporan formal, kredibilitas terkuat dengan penyelesaian sengketa.
- Staf QC Anda sendiri atau tim agen sumber, biaya per inspeksi yang lebih rendah setelah pemasangan, penyelesaian lebih cepat, memerlukan personel yang terlatih.
- Laporan inspeksi mandiri pabrik + panggilan video, biaya terendah, keandalan terendah, hanya dapat diterima untuk pesanan berulang dengan pabrik yang didirikan di bawah $10,000.
Faktorkan penjadwalan inspeksi ke dalam timeline proyek Anda secara keseluruhan. PSI yang khas membutuhkan 1-2 orang-hari ditambah 1 hari untuk penulisan laporan. Jika ditemukan cacat, mengizinkan 5-10 hari untuk pengerjaan ulang pabrik sebelum inspeksi ulang. Memahami jadwal pengadaan yang realistis berdasarkan kategori produk membantu Anda memasukkan buffer inspeksi ke dalam jadwal pengiriman Anda.
Standar Pengambilan Sampel, Berapa Banyak Unit yang Harus Diperiksa
Anda tidak dapat memeriksa setiap unit dalam pesanan 1.200 potong tanpa menimbulkan biaya yang melebihi margin pesanan. Alih-alih, perdagangan internasional menggunakan pengambilan sampel statistik berdasarkan ISO 2859-1 / ANSI/ASQ Z1.4, standar yang diakui secara global untuk pengambilan sampel penerimaan berdasarkan atribut.
Mengatur Tingkat AQL Anda
AQL (Tingkat Kualitas yang Dapat Diterima) menentukan tingkat kerusakan maksimum yang ingin Anda terima. Untuk impor jendela, kami merekomendasikan:
| Kelas Cacat | Definisi | AQL yang direkomendasikan | Contoh Jendela |
|---|---|---|---|
| Kritis | Bahaya keselamatan atau ketidakpatuhan terhadap peraturan | Ac 0 / Ulang 1 (nol penerimaan) | Kaca tempered tanpa tanda pengaman; retak las struktural; IGU diisi air |
| Besar | Kegagalan fungsional atau cacat yang terlihat oleh pelanggan menyebabkan keluhan | AQL 2.5 | Perangkat keras tidak dapat beroperasi; strip cuaca hilang; dimensi di luar toleransi >2mm; spesifikasi kaca yang salah |
| Kecil | Masalah kosmetik tidak mempengaruhi fungsi | AQL 4.0 | Goresan permukaan terlihat pada jarak 1 m; cat yang tidak rata; teks label salah; penyok kemasan |
Ukuran Sampel berdasarkan Jumlah Pesanan (Pemeriksaan Umum Tingkat II)
| Kuantitas Pesanan (unit) | Ukuran Sampel | Ac/Re Kritis | Mayor Ac/Re | Ac/Re Kecil |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
Membaca tabel: “Ac” (Menerima) berarti batch tersebut lolos jika jumlah cacat sama dengan atau di bawah angka ini. “Ulang” (Menolak) berarti batch gagal jika jumlah cacat mencapai angka ini. Untuk pemesanan 500 unit dengan AQL 2.5 untuk cacat besar: memeriksa 50 unit; jika kamu menemukannya 3 atau lebih sedikit Cacat besar, menerima batchnya; jika kamu menemukannya 4 atau lebih, menolak seluruh batch.
Tip praktis untuk pesanan pertama: Gunakan pemeriksaan yang ketat (ukuran sampel × 1.5) untuk pertamamu 2-3 pesanan dengan pabrik baru. Setelah Anda menetapkan dasar kualitas, beralih ke tingkat normal. Pendekatan ini melindungi Anda selama periode risiko tertinggi sekaligus membangun data untuk pengambilan keputusan yang lebih cerdas di masa depan.
Panggung 1: Visual & Inspeksi Penampilan
Tahap pemeriksaan pertama tidak memerlukan alat apa pun selain mata Anda, senter, dan sampel referensi. Kerjakan setiap komponen secara sistematis.
Bingkai & Pemeriksaan Profil
| Periksa Barang | Lulus Standar | Kriteria Gagal | Metode |
|---|---|---|---|
| Permukaan akhir (dicat/anodisasi) | Tidak ada goresan yang terlihat, gelembung, atau variasi warna pada jarak 1m | Goresan, gelembung >1diameter mm, atau ketidakcocokan warna terlihat pada jarak 1m | Visual + perbandingan kartu warna |
| Dimensi penampang profil | Dalam toleransi menggambar (biasanya ±05mm) | Deviasi >1mm dari spesifikasi | Pengukuran kaliper |
| Sambungan sudut / lasan | Datar, membersihkan, tidak ada gerinda atau celah | Kesenjangan yang terlihat >03mm atau ketidaksejajaran >1mm | Visual + pengukur kegagalan |
| Konsistensi warna (kelompok) | Tidak ada variasi yang terlihat dalam batch | ΔE >2 (perbedaan warna yang terlihat antar unit) | Perbandingan berdampingan dengan sampel yang disetujui |
| Integritas pemutusan termal (aluminium) | Strip poliamida rata dengan profil, tidak ada celah | Kesenjangan yang terlihat atau perpindahan penahan panas | Inspeksi visual penampang profil |
Kaca & Pemeriksaan Kaca
| Periksa Barang | Lulus Standar | Kriteria Gagal | Metode |
|---|---|---|---|
| Kualitas permukaan kaca | Tidak ada gelembung, batu, atau goresan yang terlihat sepanjang lengan | Gelembung >05mm, goresan yang terlihat, atau inklusi | Visual lampu latar (senter dari belakang) |
| Integritas segel IGU | Rongga bersih Tidak ada, tidak ada kabut, kelembaban, atau partikel di dalamnya | Setiap kondensasi yang terlihat, kabut, atau kotoran di rongga | Senter pada sudut menembus kaca |
| Ketebalan unit kaca total | Spesifikasi yang cocok (misalnya, 5+12A+5 = 22mm ±1mm) | Deviasi >1mm | Kaliper pada tepi terbuka |
| Kehadiran lapisan E rendah & orientasi | Refleksi api menunjukkan posisi permukaan yang benar (#2 dihadapi oleh sebagian besar iklim) | Tidak ada refleksi Low-E yang terdeteksi, atau melapisi permukaan yang salah | Uji nyala api yang lebih ringan (4 refleksi; seseorang harus berbeda warnanya) |
| Penandaan kaca pengaman | Tanda terukir/cetak permanen (CCC, CE, SGCC, AS/NZS 2208) | Tidak ada tanda, Atau stiker perekat saja (stiker tidak permanen) | Visual Tidak Ada periksa semua panel kaca dalam sampel |
Lapisan Low-E membantu meningkatkan kinerja termal jendela bila diposisikan dengan benar. Keberadaan dan orientasinya dapat diverifikasi berdasarkan spesifikasi kaca yang disetujui atau dengan detektor Low-E yang sesuai. Kinerja jendela secara keseluruhan juga bergantung pada bahan bingkai dan konfigurasi kaca.
Perangkat keras & Pemeriksaan Aksesori
| Periksa Barang | Lulus Standar | Kriteria Gagal | Metode |
|---|---|---|---|
| Merek & kecocokan model | Identik dengan spesifikasi kontrak | Merek yang berbeda, perangkat keras yang tidak ditandai, atau “setara” penggantian tanpa persetujuan | Visual Tidak ada yang membandingkan penandaan dengan kontrak |
| Perawatan permukaan | Tidak ada korosi, tidak ada lapisan yang terkelupas | Bintik-bintik karat atau lapisan terkelupas yang terlihat | Inspeksi visual |
| Bahan pengikat | Sekrup baja tahan karat (non-magnetik atau magnet lemah) | Sekrup baja karbon (sangat magnetis Tidak ada yang akan menimbulkan korosi) | Tes magnet |
| Pelapukan cuaca | Sepenuhnya duduk di alur, kontinu, memantul saat ditekan | Keluar dari alur, robek, atau dikompresi tanpa pemulihan | Tekan manual + visual sepanjang perimeter penuh |
| Suku cadang disertakan | Per kontrak (khas: 2 sekrup tambahan per jendela, 1 pegangan pengganti per 50 unit) | Suku cadang hilang atau tidak mencukupi | Hitung berdasarkan daftar pengepakan |
Panggung 2: Pengujian Fungsional

Sekarang Anda membuka jendela dan menguji setiap bagian yang bergerak. Memilih 5-10 unit dari palet yang berbeda (bukan unit berturut-turut dari palet yang sama) untuk pengujian fungsional.
Pembukaan & Operasi Penutupan
| Barang Tes | Lulus Standar | Kriteria Gagal | Metode |
|---|---|---|---|
| Kekuatan pembuka | ≤50N atau ≤45N (standar umum) | >50N atau membutuhkan dua tangan | Skala pegas terpasang pada pegangan, tarik pada 90° untuk selempang |
| Kekuatan penutupan | ≤30N | >30N atau memerlukan bantingan | Skala musim semi, selempang dorong tertutup |
| Pengoperasian yang lancar | Perjalanan penuh tanpa mengikat, tidak ada suara logam-ke-logam | Menempel di titik mana pun, suara penggilingan | 5 menyelesaikan siklus buka-tutup per unit pengujian |
| Posisi diam/tahan (kajang) | Selempang dipegang pada sudut terbuka mana pun 30+ detik | Selempang melayang tertutup atau terbuka di dalam 30 detik | Terbuka untuk 50% Dan 80%, mengamati 30 detik |
| Pengikatan kunci multi-titik (tingkap) | Semua titik kunci diaktifkan secara bersamaan, menangani dengan tegas | Keterlibatan parsial, pegangannya longgar atau goyah | Tutup dan kunci, mencoba membuka selempang |
| Batasi fungsi perangkat | Pembatas/pembatas aktif dan ditahan pada bukaan yang dirancang | Pembatas gagal untuk diaktifkan atau dilepaskan di bawah tekanan ringan | Terbuka untuk posisi terbatas, menerapkan kekuatan sedang |
Uji Penetrasi Air Lapangan
Pengujian di tempat ini mendeteksi kegagalan jendela yang paling umum dan memakan biaya besar, kebocoran air. Itu tidak menggantikan pengujian laboratorium, tetapi ia mendeteksi kegagalan segel yang parah sebelum pengiriman.
Tempatkan Tim Inspeksi Profesional di Depan Windows Anda
- Memilih: 3-5 unit dari kumpulan sampel (sertakan setidaknya satu dari setiap lokasi palet).
- Metode: Gunakan selang taman dengan nosel semprot. Arahkan air ke semua sambungan, segel, dan rel pertemuan dari sisi luar.
- Lamanya: 15 menit semprotan terus menerus per unit.
- Tekanan: Tekanan keran standar (2-3 batang), jangan gunakan mesin cuci bertekanan.
- Lulus: Tidak ada penetrasi air yang terlihat di sisi interior setelahnya 15 menit.
- Gagal: Tetesan air yang terlihat, sungai, atau menggenang di permukaan interior atau ambang jendela.
Lokasi kegagalan yang umum: sambungan sudut (disegel dengan tidak benar), rel pertemuan (strip cuaca yang tidak selaras), dan titik penetrasi perangkat keras (menangani spindel, slot pembuangan). Jika suatu unit gagal, perhatikan lokasi kebocoran tepatnya; informasi diagnostik ini membantu pabrik memperbaiki akar permasalahan, bukan sekadar mengganti unit yang rusak.
Pemeriksaan Tempat Kebocoran Udara
Tes kualitatif cepat untuk mengetahui kegagalan segel besar:
- Tutup dan kunci jendela sepenuhnya.
- Nyalakan api yang lebih ringan (atau sumber asap) perlahan di sepanjang seluruh perimeter segel dari sisi dalam.
- Lulus: Nyala api/asap tetap stabil, tidak ada pergerakan udara yang terdeteksi.
- Gagal: Nyala api terlihat menyimpang atau aliran asap pecah di titik mana pun di sepanjang segel.
Tes ini mendeteksi adanya Weatherstripping yang hilang, segel yang tidak terpasang, dan bingkai melengkung. Ini tidak akan mendeteksi kebocoran udara kecil yang memerlukan pengujian tekanan laboratorium; namun ia menangkap kegagalan yang menyebabkan sebagian besar keluhan pelanggan.
Panggung 3: Dimensi & Verifikasi Spesifikasi
Tarik keluar pita pengukur dan jangka sorong Anda. Ukur dimensi kunci pada setiap unit sampel dan catat nilai sebenarnya (tidak hanya “lulus/gagal”).
Dimensi Kritis
| Pengukuran | Toleransi | Alat | Mengapa Itu Penting |
|---|---|---|---|
| Lebar bingkai keseluruhan × tinggi | ±2mm | Pita pengukur baja | Harus sesuai dengan bukaan kasar; >2Penyimpangan mm menyebabkan masalah pemasangan |
| Perbedaan diagonal (persegi) | ≤3mm | Pita pengukur baja | Bingkai yang tidak berbentuk persegi tidak akan tersegel dengan baik saat dipasang |
| Kedalaman bingkai (ketebalan) | ±05mm | Kaliper | Mempengaruhi kompatibilitas dengan ketebalan dan trim dinding |
| Dimensi selempang | ±1mm | Pita pengukur baja | Mempengaruhi jarak bebas pengoperasian dan kompresi terhadap cuaca |
| Area kaca terlihat (pembukaan siang hari) | ±2mm | Pita pengukur baja | Memverifikasi ukuran kaca dan posisi manik yang benar |
Verifikasi Konfigurasi (Sering Diabaikan)
Melampaui dimensi, verifikasi bahwa setiap spesifikasi sesuai dengan pesanan:
- Arah pembukaan, Tangan kiri vs tangan kanan, sangat penting untuk jendela tingkap (kesalahan bayangan cermin membuat unit tidak dapat digunakan pada pembukaan yang dirancang).
- Konfigurasi kaca, Jumlah panel, ketebalan panel individu, jenis pengisian gas (argon vs udara), Posisi rendah-E, warna pengatur jarak.
- Warna, Warna interior dan eksterior (unit dua warna memerlukan verifikasi terpisah untuk setiap wajah).
- Jenis operasi perangkat keras, Engkol vs push-out vs aktuator listrik.
- Jenis layar, Jika layar serangga disertakan, verifikasi jenis jaring dan warna bingkai.
Kesalahan spesifikasi paling umum yang kami temui dalam inspeksi jendela adalah penggantian merek perangkat keras. Sebuah pabrik mungkin memasang perangkat keras generik itu “terlihat sama” tetapi memiliki peringkat beban yang berbeda, ketahanan terhadap korosi, dan siklus hidup dari merek yang ditentukan kontrak. Hal ini sangat relevan ketika melakukan pengadaan dari pabrik yang melayani beberapa wilayah manufaktur dengan rantai pasokan perangkat keras yang berbeda. Selalu verifikasi penandaan merek perangkat keras terhadap kontrak Anda sebelum menandatanganinya.
Panggung 4: Dokumentasi & Verifikasi Sertifikat
Produk mungkin lulus setiap tes fisik; tetapi tanpa dokumentasi yang tepat, itu tidak dapat secara legal memasuki pasar tujuan Anda. Verifikasi dokumen-dokumen ini selama pemeriksaan:
| Dokumen | Poin Verifikasi | Metode Penipuan Umum |
|---|---|---|
| Dokumen kepatuhan produk (NFC / CE / SEBAGAI 2047, sebagaimana berlaku) | Nomor sertifikat valid, mencakup model produk yang tepat ini, belum kadaluwarsa | Sertifikat kadaluarsa, sertifikat untuk model yang berbeda, sertifikat yang diterbitkan untuk perusahaan yang berbeda |
| Laporan pengujian bahan | Dikeluarkan oleh laboratorium terakreditasi, meliputi kaca/aluminium/perangkat keras sesuai pesanan Anda | Laporan dari klien lain’ pesanan, laboratorium tidak terakreditasi untuk standar yang relevan |
| Sertifikat pemasok kaca | Konfirmasi produsen IGU, Merek rendah-E (misalnya, Pilkington, Wali, Saint-Gobain) | Menggantikan Low-E generik untuk produk bermerek |
| Laporan inspeksi pabrik | Data uji mandiri (air, udara, struktural) dari QC internal pabrik | Data dibuat atau disalin dari pengujian produk lain |
| Daftar pengepakan | Deskripsi barang, jumlah, bobot sesuai dengan inventaris fisik | Pengiriman singkat, spesifikasi campuran dalam satu baris SKU |
| Surat Keterangan Asal | Kode HS yang benar, negara asal yang akurat, stempel kamar dagang | Kode HS salah (mempengaruhi tingkat bea), otentikasi hilang |
Untuk rincian lengkap tentang sertifikasi mana yang diperlukan di setiap pasar tujuan, lihat kami panduan sertifikasi jendela berdasarkan pasar. Dokumen yang tercantum di atas adalah apa yang Anda verifikasi selama pemeriksaan; mereka seharusnya sudah ada sebelum inspektur Anda tiba.
Panggung 5: Kemasan & Penilaian Pemuatan Kontainer
Jendela itu rapuh, berat, dan berbentuk aneh, kombinasi yang membuat kualitas kemasan menjadi penting. Penyebab kemasan yang buruk 3-8% tingkat kerusakan; kemasan yang bagus menjaganya tetap di bawah 1.5%.
Daftar Periksa Standar Pengemasan
| Periksa Barang | Lulus Standar | Kriteria Gagal |
|---|---|---|
| Kemasan luar | 5-lapisan karton bergelombang atau peti kayu; tidak ada air mata atau remuk | 3-lapisan karton, sudut hancur, atau kerusakan air pada kotak |
| Perlindungan unit individu | Setiap jendela dibungkus dengan busa EPE atau film PE; sudut dilindungi dengan karton atau pelindung plastik | Windows saling bersentuhan secara langsung; tidak ada perlindungan sudut |
| Perlindungan permukaan kaca | Film pelindung diterapkan pada kedua permukaan kaca (atau lembaran busa antar unit) | Permukaan kaca yang tidak terlindungi |
| Perlindungan perangkat keras | Perangkat keras yang menonjol (menangani, engsel) dibungkus atau disembunyikan satu per satu | Perangkat keras terbuka yang dapat melubangi kemasan di dekatnya |
| pengering | Paket silika gel ≥50g per karton (mencegah kondensasi selama transit laut) | Tidak ada pengering atau <30g per karton |
| Tanda pengiriman | Informasi pelanggan, deskripsi produk, kuantitas, “RENTAN”, “SISI INI KE ATAS”, “TETAP KERING” | Tanda hilang, jumlah yang salah, atau tanda hanya dalam bahasa Cina |
| Paletisasi | Jendela tegak di atas palet, diikat dengan pita PET, terbungkus regangan | Jendela diletakkan rata (menyebabkan keretakan tekanan kaca), tidak ada pengikat |
Pengawasan Pemuatan Kontainer
Jika Anda mengawasi pemuatan kontainer (direkomendasikan untuk pesanan pertama), ikuti urutan ini:
- Inspeksi pra-muat: Bagian dalam kontainer bersih, kering, tidak ada lubang, segel pintu masih utuh, lantai tidak rusak.
- Memuat orientasi: Windows harus dimuat secara vertikal (berdiri), tidak pernah ditumpuk rata. Pembebanan vertikal mencegah retaknya tegangan kaca dan deformasi rangka.
- Metode pengamanan: Tali pengikat PET atau penahan kayu setiap 1,5 m sepanjang panjang wadah. Tas Dunnage (tiup) antar kelompok palet untuk mencegah gerakan lateral.
- Dokumentasi foto: Foto kontainer kosong → pemuatan sedang berlangsung → terisi penuh → pintu tertutup → segel dipasang. Catat nomor segel dan referensi silang dengan bill of lading.
- Hitungan terakhir: Total karton yang dimuat harus sesuai dengan daftar pengepakan. Perbedaan apa pun memerlukan penyelesaian segera sebelum truk berangkat.
Cacat Jendela Umum, Klasifikasi & Panduan Tindakan
Referensi berikut membantu pemeriksa dengan cepat mengkategorikan cacat dan menentukan respons yang tepat.
Cacat Kritis, Penolakan Batch Otomatis
- Pola patah spontan kaca tempered, Retakan berpola kupu-kupu yang memancar dari satu titik. Disebabkan oleh nikel sulfida (NiS) inklusi. Berbahaya karena patah bisa terjadi berbulan-bulan setelah pemasangan.
- Retak las struktural di sudut-sudut, Retakan yang terlihat pada sambungan las. Mengkompromikan integritas struktural di bawah beban angin.
- Tanda permanen kaca pengaman tidak ada, Kaca tempered atau laminasi di lokasi berbahaya harus bersifat permanen (terukir/dicetak) tanda keselamatan. Stiker perekat tidak memenuhi syarat.
- Kegagalan segel IGU dengan kondensasi internal, Kelembaban terlihat di dalam rongga kaca. Unit telah kehilangan segel kedap udaranya dan akan semakin berkabut.
- Jenis kaca yang salah di lokasi yang kritis terhadap keselamatan, Anil (tidak mudah marah) kaca yang digunakan jika kaca pengaman diwajibkan oleh peraturan bangunan.
Cacat Besar, Hitung Melawan AQL 2.5 Ambang
- Cuaca keluar dari alur, Segel tidak terpasang di saluran profil. Menyebabkan infiltrasi udara dan air.
- Substitusi merek perangkat keras, Kontrak menentukan Merek A; produk sebenarnya tidak memiliki tanda atau perangkat keras Merek B.
- Kekuatan operasi melebihi batas, Kekuatan pembuka >50N atau kekuatan penutup >30N.
- Penyimpangan dimensi >2mm, Ukuran bingkai keseluruhan atau perbedaan diagonal melebihi toleransi.
- Lapisan E rendah pada permukaan yang salah, Melapisi #1 wajah sebagai gantinya #2 (mengurangi kinerja termal dan berisiko merusak lapisan).
- Ketidaksejajaran sambungan sudut >1mm, Langkah atau celah yang terlihat di sudut bingkai.
- Penetrasi air selama uji lapangan, Setiap masuknya air yang terlihat selama uji semprotan 15 menit.
- Puing-puing internal IGU, Partikel terlihat di dalam rongga kaca (tidak dapat dibersihkan setelah disegel).
Cacat Kecil, Hitung Melawan AQL 4.0 Ambang
- Goresan permukaan pada bingkai, Terlihat pada jarak 1m tetapi tidak menembus lapisan.
- Hasil cat/pelapisan tidak rata, Variasi warna atau ketidakkonsistenan tekstur dalam kisaran yang dapat diterima.
- Kesalahan pelabelan, Teks pada label produk salah (kesalahan nomor model, bahasa yang salah).
- Kerusakan kosmetik kemasan, Karton luar penyok atau diberi tanda tetapi produk bagian dalam tidak rusak.
- Kelebihan silikon kecil, Sealant silikon terlihat di luar garis sambungan (kosmetik saja, tidak mempengaruhi kinerja).
Laporan Inspeksi, Struktur Templat Standar
Laporan PSI profesional harus memuat sepuluh bagian ini, disampaikan dalam 24-48 jam setelah pemeriksaan selesai:
- Informasi tajuk, Nomor pesanan, Referensi PO, model produk, tanggal pemeriksaan, lokasi, nama dan kredensial inspektur.
- Memesan & ringkasan pengambilan sampel, Total jumlah pesanan, ukuran sampel yang dipilih, Level AQL diterapkan, referensi metode pengambilan sampel.
- Tabel ringkasan hasil pemeriksaan; Setiap item cek berstatus Lulus/Gagal, jumlah cacat, dan klasifikasi cacat.
- Detail cacat dengan fotografi; Setiap cacat difoto (tembakan lebar menunjukkan lokasi + close-up menampilkan detail), dijelaskan, rahasia, dan dihitung.
- Catatan pengukuran dimensi, Nilai terukur aktual vs. nilai spesifikasi, dengan penyimpangan yang disorot.
- Hasil tes fungsional, Pengukuran kekuatan operasi, hasil tes air, pengamatan kebocoran udara.
- Kemasan & penilaian pemuatan, Skor kepatuhan pengemasan, memuat foto, nomor segel.
- Hasil verifikasi dokumen; Setiap dokumen yang diperlukan diperiksa dengan hasil verifikasi.
- Kesimpulan keseluruhan, LULUS, TERTUNDA, atau GAGAL dengan kriteria yang jelas.
- Rekomendasi, Diperlukan tindakan perbaikan khusus, jadwal pemeriksaan ulang, atau melepaskan otorisasi.
Aturan pengambilan keputusan:
- LULUS: Cacat kritis = 0, Cacat besar ≤ Nomor terima, Cacat kecil ≤ Nomor terima.
- TERTUNDA: Cacat Besar atau Kecil melebihi angka Terima tetapi di bawah angka Tolak, memerlukan keputusan pembeli (terima dengan diskon, pengerjaan ulang sebagian, atau penolakan penuh).
- GAGAL: Setiap cacat Kritis ditemukan, ATAU Cacat Besar/Kecil mencapai nomor Tolak, kumpulan ditolak, pabrik harus mengerjakan ulang 100% dan diserahkan untuk diperiksa ulang.
Kapan Menyewa Inspeksi Pihak Ketiga vs. Mengelola In-House
| Skenario | Pendekatan yang Direkomendasikan | Kisaran Anggaran |
|---|---|---|
| Pesanan pertama dengan pabrik baru | Pihak ketiga wajib (SGS, BV, Intertek) | $300-$500/orang-hari |
| Nilai pesanan >$30,000 | Inspeksi pihak ketiga (ROI jelas: biaya pemeriksaan <2% dari nilai pesanan) | $300-$500/orang-hari |
| Ulangi pesanan, pabrik yang didirikan (2+ pesanan sukses) | Staf QC sendiri atau tim agen sumber | $150-$250/mengunjungi |
| Nilai pesanan <$10,000 | Laporan inspeksi mandiri pabrik + inspeksi video langsung | $0 (waktumu) |
| Proyek pemerintah atau pengembang (persyaratan kontrak) | Pihak ketiga wajib + laporan formal (inspektur tertentu dapat disebutkan dalam kontrak) | $400-$600/orang-hari |
Jika pabrik menolak atau menunda permintaan inspeksi Anda, mengklaim “barang sudah dikemas” atau “kami tidak mengizinkan inspeksi selama produksi”, perlakukan ini sebagai tanda bahaya pemasok yang signifikan. Produsen yang sah menyambut baik inspeksi pembeli; pabrik yang menyembunyikan masalah kualitas menciptakan hambatan.
Alat Digital untuk Manajemen Inspeksi
Manajemen inspeksi modern lebih dari sekadar daftar periksa kertas:
Aplikasi Inspeksi & Platform
- APA? (sebelumnya AsiaInspection), Templat standar, pembuatan laporan waktu nyata, anotasi foto, terintegrasi dengan sistem pemesanan. Terbaik untuk dilakukan importir 10+ inspeksi per bulan.
- Propinsi, Platform manajemen kualitas tingkat perusahaan dengan kartu skor pemasok, analisis tren, dan pelacakan tindakan perbaikan. Terbaik untuk importir bervolume besar yang mengelola banyak pabrik.
- Google Formulir + Seprai (buatan sendiri), Buat formulir inspeksi Anda sendiri dengan bidang unggah foto. Menghasilkan spreadsheet secara otomatis untuk pelacakan tren. Gratis dan sepenuhnya dapat disesuaikan.
Standar Dokumentasi Foto
- Konvensi penamaan:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - Aturan dua pukulan: Setiap cacat mendapat peluang besar (menunjukkan posisi pada jendela penuh) ditambah jarak dekat (menunjukkan detail cacat dengan jelas).
- Gambar referensi: Sertakan sampel yang disetujui atau gambar kontrak dalam bingkai untuk gambar perbandingan.
- Penyimpanan: Berbasis cloud (Google Drive atau Dropbox), disusun berdasarkan folder nomor pesanan, dipertahankan seminimal mungkin 2 bertahun-tahun.
Kartu Skor Pemasok
Lacak setiap hasil inspeksi dari waktu ke waktu. Metrik utama:
- Tingkat kerusakan berdasarkan kelas (Kritis / Besar / Kecil) per inspeksi.
- Arah tren (membaik / stabil / memburuk).
- Frekuensi pemeriksaan ulang (seberapa sering pemeriksaan pertama gagal?).
- Waktu respons untuk tindakan perbaikan.
Ketika tingkat kerusakan pemasok cenderung meningkat 2-3 inspeksi berturut-turut, hal ini sering kali menandakan masalah operasional yang lebih dalam. Memantau ini tanda-tanda peringatan penurunan pemasok melalui data inspeksi Anda memberi Anda peringatan dini sebelum masalah kualitas mencapai pelanggan Anda.
Daftar Periksa Tindakan Inspeksi Pra-Pengiriman Anda
Gunakan garis waktu ini untuk memastikan tidak ada yang lolos:
7 Hari Sebelum Inspeksi (H-7)
- ☐ Konfirmasikan file spesifikasi pesanan terkini (kontrak + gambar + kode warna + jadwal perangkat keras).
- ☐ Merakit alat inspeksi: pita baja (3m+), kaliper digital, skala pegas (0-100N), senter, lebih ringan, kartu referensi warna, kamera/ponsel pintar.
- ☐ Jadwalkan tanggal inspeksi dengan pabrik (memerlukan 100% produksi selesai, ≥80% dikemas).
- ☐ Pastikan lokasi pemeriksaan adalah gudang pabrik (bukan ruang pamer).
- ☐ Jika menggunakan pihak ketiga: pemeriksaan buku 5+ hari kerja sebelumnya.
- ☐ Kirimkan dokumen ruang lingkup inspeksi ke pabrik (jadi mereka tahu apa yang akan Anda periksa).
Hari Inspeksi
- ☐ Verifikasi jumlah sampel sesuai dengan tabel AQL untuk ukuran pesanan.
- ☐ Pilih sampel secara acak dari beberapa palet (bukan unit pilihan pabrik).
- ☐ Jalankan Tahap 1: Visual & pemeriksaan penampilan.
- ☐ Jalankan Tahap 2: Pengujian fungsional (5-10 unit).
- ☐ Jalankan Tahap 3: Pengukuran dimensi (semua unit sampel).
- ☐ Jalankan Tahap 4: Verifikasi dokumentasi.
- ☐ Jalankan Tahap 5: Kemasan & penilaian pemuatan.
- ☐ Foto setiap cacat (lebar + jarak dekat) dan setiap unit sampel (Foto label tanda pengenal).
- ☐ Catat semua temuan secara real-time (jangan mengandalkan ingatan).
- ☐ Hitung dan klasifikasikan semua cacat sebelum meninggalkan pabrik.
1-3 Hari Setelah Inspeksi (H+1 hingga H+3)
- ☐ Laporan inspeksi lengkap (di dalam 24 jam selagi detailnya masih baru).
- ☐ Kirim laporan ke pemasok dengan foto dan klasifikasi cacat.
- ☐ Jika GAGAL: meminta rencana tindakan korektif tertulis + tanggal pemeriksaan ulang (di dalam 7-10 hari).
- ☐ Jika LULUS: konfirmasi jadwal pemuatan kontainer + mengatur pengawasan pemuatan jika diperlukan.
- ☐ Perbarui kartu skor pemasok dengan data inspeksi.
- ☐ Arsipkan semua foto dan dokumen di penyimpanan cloud (mempertahankan 2+ bertahun-tahun).
Memahami bagaimana inspeksi sesuai dengan alur kerja pengadaan Anda secara keseluruhan, dari perhitungan biaya mendarat yang membenarkan biaya inspeksi ke pemilihan jenis produk yang menentukan apa yang Anda periksa, membantu Anda membangun operasi pengadaan yang secara konsisten memberikan produk berkualitas kepada pelanggan Anda.
Pertanyaan yang Sering Diajukan
Berapa biaya pemeriksaan pra-pengiriman, dan apakah itu sepadan?
Biaya PSI jendela standar $300-$500 untuk inspektur pihak ketiga (1 orang-hari). Bandingkan ini dengan biaya untuk menemukan cacat setelah kedatangan: biaya penitipan berikat ($200+/hari), biaya re-ekspor atau pemusnahan, penundaan pesanan penggantian (8-12 minggu), denda pelanggan atas keterlambatan pengiriman, dan kerusakan reputasi. Untuk pesanan di atas $15,000, ROI pada inspeksi biasanya 10-50× biaya inspeksi.
Haruskah saya membagikan daftar periksa inspeksi saya kepada pabrik sebelum inspeksi?
Ya. Membagikan cakupan dan standar inspeksi Anda di awal memiliki dua tujuan: itu memotivasi pabrik untuk memeriksa sendiri sebelum inspektur Anda tiba (mengurangi kemungkinan kegagalan inspeksi pertama), dan hal ini menetapkan harapan yang jelas untuk mencegah perselisihan mengenai hal tersebut “apa yang dianggap sebagai cacat.” Transparansi dalam standar kualitas membangun hubungan pemasok yang lebih kuat dibandingkan inspeksi mendadak.
Bagaimana jika pabrik menolak mengizinkan pemeriksaan?
Ini adalah skenario pemecah kesepakatan. Produsen yang sah dengan sistem kualitas yang tepat menyambut baik inspeksi; mereka tahu produk mereka akan lolos. Pabrik yang menghalangi inspeksi menyembunyikan sesuatu. Pindah ke pemasok alternatif. Tidak ada satu pabrik pun yang tidak tergantikan di sektor manufaktur jendela Tiongkok, yang memiliki ratusan produsen berkualitas beberapa klaster industri.
Dapatkah saya memeriksa jendela setelah tiba di pelabuhan tujuan saya?
Anda bisa; tetapi perekonomiannya sama sekali berbeda. Di tempat tujuan, pilihan Anda adalah: menerima cacatnya (menyerap kerugian), menyewa perbaikan lokal (mahal, kemampuan terbatas untuk masalah terkait kaca), mengekspor kembali ke Tiongkok untuk dikerjakan ulang (sangat mahal), atau menghancurkan dan menyusun ulang (kerugian total ditambah 8-12 penundaan minggu). Inspeksi pra-pengiriman membantu mengidentifikasi cacat sebelum pengiriman, memberikan waktu kepada importir untuk mengatasi masalah sebelum barang meninggalkan pabrik.
Bagaimana cara menangani situasi ketika pemeriksaan menunjukkan LULUS tetapi masalah muncul kemudian?
Tiga perlindungan: (1) Simpan foto dan laporan inspeksi untuk referensi garansi; (2) Menegosiasikan persyaratan kontrak yang mencakup a “cacat laten” ayat, cacat tidak terdeteksi oleh PSI standar tetapi ditemukan di dalamnya 12 bulan pengiriman adalah tanggung jawab pabrik; (3) Mempertahankan a 5-10% retensi pada pembayaran akhir, dirilis hanya setelah instalasi berhasil dan periode kinerja 30 hari. Hal ini menyelaraskan kepentingan pabrik dengan hasil kualitas jangka panjang Anda.
Membangun Operasi Pengadaan yang Mengutamakan Kualitas Anda
Diperlukan pemeriksaan pra-pengiriman yang dilaksanakan dengan baik 1-2 orang-hari dan biaya $300-$800. Sebuah kontainer yang penuh dengan jendela rusak yang tiba di pelabuhan Anda akan dikenakan biaya 10-50 kali lebih banyak dalam pengeluaran langsung; dan jauh lebih besar dalam kepercayaan pelanggan dan kerusakan jadwal proyek.
Para importir yang secara konsisten menerima jendela berkualitas dari pabrik Tiongkok tidaklah beruntung. Mereka telah membangun verifikasi kualitas sistematis dalam proses pengadaan mereka. Mereka memeriksa sebelum pembayaran, mereka mendokumentasikan segalanya, mereka melacak kinerja pemasok dari waktu ke waktu, dan mereka menggunakan data inspeksi untuk membuat keputusan pengadaan yang lebih cerdas pada setiap pesanan.
Apakah Anda memerlukan inspeksi satu kali untuk pesanan percobaan atau program manajemen kualitas berkelanjutan di beberapa pabrik dan lini produk, Grup Sumber Asia menyediakan tim QC khusus yang ditempatkan di seluruh wilayah manufaktur jendela utama di Tiongkok. Inspektur kami melakukan inspeksi pra-pengiriman, pengawasan pemuatan peti kemas, dan audit pabrik, menyampaikan laporan rinci di dalamnya 24 jam sehingga Anda dapat melakukannya dengan cepat, keputusan yang tepat tentang kiriman Anda.