Seu primeiro contêiner de janelas acabou de ser produzido. A fábrica enviou “fotos de conclusão”, tudo parece bem. Você pagou o saldo. O contêiner enviado. Seis semanas depois, você abre as portas do seu armazém e começa a retirar as unidades dos paletes. A unidade número sete tem uma bolha visível presa dentro da unidade de vidro duplo. A alça da unidade doze não engata na trava. Por unidade trinta, você descobriu que a calafetagem em quase todas as janelas do toldo saiu de sua ranhura. O silicone nunca foi pressionado no canal.
Devolver as mercadorias internacionalmente custaria mais do que a própria remessa. Você está preso, absorvendo defeitos, atendendo reclamações de clientes, e aprendendo uma lição cara: a inspeção de qualidade da janela deve acontecer antes do contêiner sair da fábrica, não depois de chegar ao seu porto.
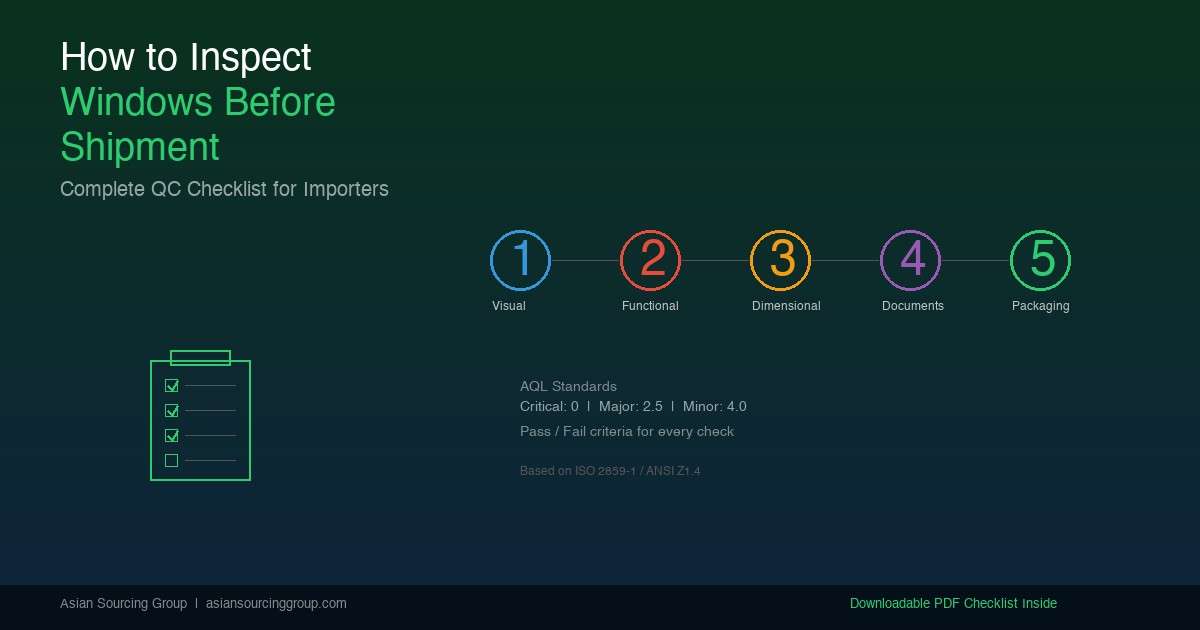
Este guia fornece uma visão completa, inspeção pré-embarque acionável (PSI) lista de verificação projetada especificamente para importações de janelas. Abrange metodologia de amostragem, inspeção visual, teste funcional, verificação dimensional, revisão de documentação, e avaliação de embalagens, com critérios de aprovação/reprovação para cada ponto de verificação. Esteja você realizando sua primeira inspeção ou refinando um processo de CQ existente, esta estrutura oferece um padrão repetível.
Quando e onde inspecionar, Os três pontos de verificação críticos
A qualidade da fabricação de janelas pode ser verificada em três etapas. A maioria dos importadores concentra-se no segundo, mas compreender todos os três ajuda a construir um programa de qualidade abrangente:
| Tipo de inspeção | Tempo | Propósito | Recomendado para |
|---|---|---|---|
| Inspeção em linha (DUPRO) | 10-30% produção concluída | Detecte substituições de matérias-primas e defeitos de processo antecipadamente | Grandes pedidos (>$50K), novas fábricas, especificações complexas |
| Inspeção Pré-Embarque (PSI) | 100% produção feita, ≥80% embalado | Portão de qualidade final antes do pagamento do saldo | Todos os pedidos (padrão mínimo) |
| Supervisão de Carregamento de Contêineres | Dia de carregamento | Verifique a quantidade, método de carregamento, número do selo | Primeiros pedidos, remessas de alto valor |
Este guia se concentra em PSI, o ponto de verificação de qualidade mais importante em seu fluxo de trabalho de sourcing. PSI ocorre após a conclusão da produção, mas antes das mercadorias saírem da fábrica. Neste ponto, defeitos ainda podem ser corrigidos às custas da fábrica. Depois que o contêiner navegar, o custo da correção muda inteiramente para você.
O local da inspeção é importante. Sempre inspecione no armazém da fábrica ou na área de embalagem, nunca em um showroom. As amostras do showroom são escolhidas a dedo; estoque de armazém é realidade. Se uma fábrica insiste em mostrar-lhe apenas “amostras selecionadas,” isso é um bandeira vermelha que vale a pena investigar.
Quem realiza a inspeção? Três opções, classificados por custo e confiabilidade:
- Empresa de inspeção terceirizada (GV, Bureau Veritas, Intertek, O QUE?), $300-$500 por pessoa-dia, relatório formal, maior credibilidade com resolução de disputas.
- Sua própria equipe de controle de qualidade ou equipe de agentes de fornecimento, menor custo por inspeção após a configuração, retorno mais rápido, requer pessoal treinado.
- Relatório de autoinspeção de fábrica + videochamada, menor custo, menor confiabilidade, aceitável apenas para pedidos repetidos com fábricas estabelecidas sob $10,000.
Considere o cronograma de inspeção no cronograma geral do projeto. Um PSI típico requer 1-2 dias-pessoa mais 1 dia para redação de relatório. Se forem encontrados defeitos, permitir 5-10 dias para retrabalho de fábrica antes da reinspeção. Entendimento cronogramas de fornecimento realistas por categoria de produto ajuda você a incluir buffers de inspeção em seu cronograma de entrega.
Padrões de Amostragem, Quantas unidades verificar
Você não pode inspecionar todas as unidades em um pedido de 1.200 peças sem incorrer em custos que excedam a margem do pedido. Em vez de, o comércio internacional utiliza amostragem estatística baseada em ISO 2859-1 / ANSI/ASQ Z1.4, o padrão mundialmente reconhecido para amostragem de aceitação por atributos.
Definindo seus níveis de AQL
AQL (Nível de qualidade aceitável) define a taxa máxima de defeitos que você está disposto a aceitar. Para importações de janela, nós recomendamos:
| Classe de defeito | Definição | AQL recomendado | Exemplos de janelas |
|---|---|---|---|
| Crítico | Risco de segurança ou não conformidade regulatória | Ac 0 / Ré 1 (aceitação zero) | Vidro temperado sem marcação de segurança; rachadura de solda estrutural; IGU cheio de água |
| Principal | Falha funcional ou defeito visível ao cliente que causa reclamação | AQL 2.5 | O hardware não funciona; falta de calafetagem; dimensão fora da tolerância >2milímetros; especificação de vidro errada |
| Menor | Problema cosmético que não afeta a função | AQL 4.0 | Arranhão na superfície visível a 1m; pintura irregular; texto do rótulo incorreto; dente de embalagem |
Sample Size by Order Quantity (General Inspection Level II)
| Order Quantity (unidades) | Sample Size | Critical Ac/Re | Major Ac/Re | Minor Ac/Re |
|---|---|---|---|---|
| 91-150 | 20 | 0 / 1 | 1 / 2 | 2 / 3 |
| 151-280 | 32 | 0 / 1 | 2 / 3 | 5 / 6 |
| 281-500 | 50 | 0 / 1 | 3 / 4 | 7 / 8 |
| 501-1,200 | 80 | 0 / 1 | 5 / 6 | 10 / 11 |
| 1,201-3,200 | 125 | 0 / 1 | 7 / 8 | 14 / 15 |
| 3,201-10,000 | 200 | 0 / 1 | 10 / 11 | 21 / 22 |
Reading the table: “Ac” (Aceitar) means the batch passes if defect count is at or below this number. “Ré” (Reject) means the batch fails if defect count reaches this number. For a 500-unit order with AQL 2.5 para defeitos maiores: inspect 50 unidades; if you find 3 or fewer Major defects, accept the batch; if you find 4 ou mais, reject the entire batch.
Practical tip for first orders: Use tightened inspection (sample size × 1.5) for your first 2-3 orders with a new factory. Once you’ve established a quality baseline, switch to normal levels. This approach protects you during the highest-risk period while building data for smarter future decisions.
Stage 1: Visual & Appearance Inspection
The first inspection stage requires no tools beyond your eyes, a flashlight, e amostras de referência. Trabalhe cada componente sistematicamente.
Quadro & Verificação de perfil
| Verifique o item | Passar padrão | Critérios de falha | Método |
|---|---|---|---|
| Acabamento de superfície (pintado/anodizado) | Sem arranhões visíveis, bolhas, ou variação de cor a 1m de distância | Arranhões, bolhas >1mm de diâmetro, ou incompatibilidade de cores visível a 1m | Visual + comparação de cartões coloridos |
| Dimensões da seção transversal do perfil | Dentro da tolerância de desenho (normalmente ± 05 mm) | Desvio >1mm da especificação | Medição do calibrador |
| Juntas de canto / soldas | Plano, limpar, sem rebarbas ou lacunas | Lacuna visível >03mm ou desalinhamento >1milímetros | Visual + medidor de falha |
| Consistência de cor (lote) | Nenhuma variação perceptível dentro do lote | ΔE >2 (diferença de cor visível entre unidades) | Comparação lado a lado com amostra aprovada |
| Integridade da ruptura térmica (alumínio) | Tira de poliamida nivelada com perfil, sem lacunas | Lacuna visível ou deslocamento da ruptura térmica | Inspeção visual da seção transversal do perfil |
Vidro & Verificação de vidros
| Verifique o item | Passar padrão | Critérios de falha | Método |
|---|---|---|---|
| Qualidade da superfície do vidro | Sem bolhas, pedras, ou arranhões visíveis ao alcance do braço | Bolha >05milímetros, arranhão visível, ou inclusão | Visual de luz de fundo (lanterna por trás) |
| Integridade do selo IGU | Cavidade limpa Nenhuma, sem neblina, umidade, ou partículas dentro | Qualquer condensação visível, névoa, ou detritos na cavidade | Lanterna em ângulo através do vidro |
| Espessura total da unidade de vidro | Especificação de correspondências (por exemplo, 5+12A+5 = 22mm ±1mm) | Desvio >1milímetros | Calibre na borda exposta |
| Presença de revestimento Low-E & orientação | A reflexão da chama mostra a posição correta da superfície (#2 rosto para a maioria dos climas) | Nenhuma reflexão Low-E detectada, ou revestimento na superfície errada | Teste de chama mais leve (4 reflexões; um deve diferir na cor) |
| Marcação de vidro de segurança | Marca permanente gravada/impressa (CCC, CE, SGCC, AS/NZS 2208) | Sem marca, ou apenas adesivo (adesivos não são permanentes) | Visual Nenhum verifique todos os painéis de vidro na amostra |
O revestimento Low-E ajuda a melhorar o desempenho térmico de uma janela quando posicionada corretamente. Sua presença e orientação podem ser verificadas em relação às especificações de vidro aprovadas ou com um detector Low-E adequado. O desempenho geral da janela também depende do material da moldura e da configuração do vidro.
Hardware & Verificação de acessórios
| Verifique o item | Passar padrão | Critérios de falha | Método |
|---|---|---|---|
| Marca & correspondência de modelo | Idêntico à especificação do contrato | Marca diferente, hardware não marcado, ou “equivalente” substituição sem aprovação | Visual Nenhum compara marcações com contrato |
| Tratamento de superfície | Sem corrosão, sem descascamento do revestimento | Quaisquer manchas de ferrugem visíveis ou acabamento descascado | Inspeção visual |
| Material de fixação | Parafusos de aço inoxidável (não magnético ou fracamente magnético) | Parafusos de aço carbono (fortemente magnético Nenhum irá corroer) | Teste magnético |
| Calafetagem | Totalmente assentado na ranhura, contínuo, rebate quando pressionado | Fora do ritmo, rasgado, ou compactado sem recuperação | Imprensa manual + visual ao longo de todo o perímetro |
| Peças de reposição incluídas | Por contrato (tipicamente: 2 parafusos extras por janela, 1 alça de substituição por 50 unidades) | Peças sobressalentes ausentes ou insuficientes | Conte com a lista de embalagem |
Stage 2: Teste Funcional

Agora você abre as janelas e testa cada parte móvel. Selecione 5-10 unidades de diferentes paletes (não unidades consecutivas do mesmo palete) para testes funcionais.
Abertura & Fechando Operação
| Item de teste | Passar padrão | Critérios de falha | Método |
|---|---|---|---|
| Força de abertura | ≤50N ou ≤45N (padrão geral) | >50N ou requer duas mãos | Escala de mola anexada à alça, puxe a 90° para a faixa |
| Força de fechamento | ≤30N | >30N ou requer bater | Escala de primavera, empurre a faixa fechada |
| Operação suave | Viagem completa sem compromisso, sem ruído de metal contra metal | Aderindo em qualquer ponto, sons de moagem | 5 ciclos completos de abertura e fechamento por unidade de teste |
| Ficar/manter posição (toldo) | A faixa se mantém em qualquer ângulo aberto para 30+ segundos | A faixa fica fechada ou aberta dentro 30 segundos | Aberto para 50% e 80%, observar 30 segundos |
| Engate de bloqueio multiponto (caixilho) | Todos os pontos de bloqueio engatam simultaneamente, lidar com firmeza | Engajamento parcial, lidar com solto ou instável | Fechar e bloquear, tente abrir a faixa |
| Limitar a função do dispositivo | O restritor/limitador engata e mantém na abertura projetada | O restritor não aciona ou é liberado sob leve pressão | Aberto para posição restrita, aplique força moderada |
Teste de penetração de água em campo
Este teste no local detecta as falhas de janela mais comuns e dispendiosas, vazamento de água. Não substitui testes laboratoriais, mas detecta falhas graves de vedação antes do envio.
Coloque uma equipe de inspeção profissional na frente de suas janelas
- Selecione: 3-5 unidades do conjunto de amostra (inclua pelo menos um de cada local de palete).
- Método: Use uma mangueira de jardim com bico de pulverização. Água direta em todas as juntas, selos, e o trilho de reunião do lado externo.
- Duração: 15 minutos de pulverização contínua por unidade.
- Pressão: Pressão de torneira padrão (2-3 bar), não use lavadora de alta pressão.
- Passar: Nenhuma penetração visível de água no lado interno após 15 minutos.
- Falhar: Quaisquer gotas de água visíveis, fluxos, ou acumulação em superfícies interiores ou peitoris.
Locais de falha comuns: juntas de canto (selado incorretamente), trilhos de reunião (calafetagem desalinhada), e pontos de penetração de hardware (lidar com fuso, ranhuras de drenagem). Se uma unidade falhar, observe o local exato do vazamento; essas informações de diagnóstico ajudam a fábrica a corrigir a causa raiz, em vez de apenas substituir a unidade com falha.
Verificação de vazamento de ar
Um teste qualitativo rápido para detectar grandes falhas de vedação:
- Feche e trave a janela completamente.
- Mova uma chama mais leve (ou fonte de fumaça) lentamente ao longo de todo o perímetro da vedação do lado interno.
- Passar: A chama/fumaça permanece constante, no air movement detected.
- Falhar: Flame deflects noticeably or smoke stream breaks at any point along the seal.
This test catches missing weatherstripping, unseated seals, and warped frames. It will not detect minor air leakage that requires laboratory pressurization testing; but it catches the failures that cause the most customer complaints.
Stage 3: Dimensional & Specification Verification
Pull out your tape measure and calipers. Measure the key dimensions on every sample unit and record actual values (not just “pass/fail”).
Critical Dimensions
| Measurement | Tolerance | Tool | Por que é importante |
|---|---|---|---|
| Overall frame width × height | ±2mm | Steel tape measure | Must fit rough opening; >2mm deviation causes installation problems |
| Diagonal difference (squareness) | ≤3mm | Steel tape measure | Out-of-square frames won’t seal properly when installed |
| Frame depth (thickness) | ±05mm | Caliper | Affects compatibility with wall thickness and trim |
| Dimensões da faixa | ±1 mm | Steel tape measure | Afeta as folgas operacionais e a compressão da calafetagem |
| Área visível de vidro (abertura à luz do dia) | ±2mm | Steel tape measure | Verifica o tamanho correto do vidro e o posicionamento correto do cordão |
Verificação de configuração (Muitas vezes esquecido)
Além das dimensões, verifique se cada especificação corresponde ao pedido:
- Direção de abertura, Mão esquerda vs mão direita, especialmente crítico para janelas de batente (um erro de imagem espelhada torna a unidade inutilizável em sua abertura projetada).
- Configuração de vidro, Número de painéis, espessura individual do painel, tipo de enchimento de gás (argônio vs ar), Posição Low-E, cor do espaçador.
- Cor, Cores interiores e exteriores (unidades de duas cores exigem verificação separada de cada face).
- Tipo de operação de hardware, Manivela vs push-out vs atuador elétrico.
- Tipo de tela, Se telas contra insetos estiverem incluídas, verifique o tipo de malha e a cor da moldura.
O erro de especificação mais comum que encontramos em inspeções de janelas é a substituição da marca do hardware. Uma fábrica pode instalar hardware genérico que “parece o mesmo” mas tem classificações de carga diferentes, resistência à corrosão, e ciclo de vida da marca especificada pelo contrato. Isto é particularmente relevante quando se compra de fábricas que atendem múltiplas regiões de produção com diferentes cadeias de fornecimento de hardware.. Sempre verifique as marcações da marca do hardware em relação ao seu contrato antes de assinar.
Stage 4: Documentação & Verificação de certificado
O produto pode passar em todos os testes físicos; mas sem documentação adequada, não pode entrar legalmente no seu mercado de destino. Verifique esses documentos durante a inspeção:
| Documento | Pontos de verificação | Métodos comuns de fraude |
|---|---|---|
| Documentos de conformidade do produto (NFRC / CE / COMO 2047, conforme aplicável) | Número do certificado válido, cobre este modelo exato de produto, não expirou | Certificados expirados, certificados para diferentes modelos, certificados emitidos para diferentes empresas |
| Relatórios de teste de materiais | Emitido por laboratório credenciado, cobre vidro/alumínio/hardware em seu pedido | Relatórios de outros clientes’ pedidos, laboratório não credenciado para padrão relevante |
| Certificado de fornecedor de vidro | Confirma fabricante IGU, Marca Low-E (por exemplo, Pilkington, Guardião, Saint Gobain) | Low-E genérico substituído por produto de marca |
| Relatório de inspeção de fábrica | Dados de autoteste (água, ar, estrutural) do QC interno da fábrica | Dados fabricados ou copiados do teste de outro produto |
| Lista de embalagem | Descrições dos itens, quantidades, pesos correspondem ao inventário físico | Envio curto, especificações mistas dentro de uma linha SKU |
| Certificado de Origem | Código HS correto, país de origem preciso, selo da câmara de comércio | Código HS errado (afeta a taxa de imposto), Autenticação ausente |
Para uma análise completa de quais certificações são exigidas em cada mercado de destino, consulte nosso guia de certificações de janelas por mercado. Os documentos listados acima são os que você verifica durante a inspeção; eles já deveriam existir antes da chegada do seu inspetor.
Stage 5: Embalagem & Avaliação de carregamento de contêineres
As janelas são frágeis, pesado, e de formato estranho, uma combinação que torna a qualidade da embalagem crítica. Causas de embalagem inadequada 3-8% taxas de danos; uma boa embalagem mantém-no sob 1.5%.
Lista de verificação de padrões de embalagem
| Verifique o item | Passar padrão | Critérios de falha |
|---|---|---|
| Embalagem externa | 5-camada de papelão ondulado ou caixa de madeira; sem lágrimas ou esmagamento | 3-caixa de camada, cantos esmagados, ou danos causados pela água na caixa |
| Proteção individual da unidade | Cada janela envolta em espuma EPE ou filme PE; cantos protegidos com protetores de papelão ou plástico | Janelas se tocando diretamente; sem proteção de canto |
| Proteção de superfície de vidro | Película protetora aplicada em ambas as faces do vidro (ou folha de espuma entre unidades) | Superfícies de vidro desprotegidas |
| Proteção de hardware | Hardware saliente (alças, dobradiças) embalado individualmente ou embutido | Hardware exposto que pode perfurar embalagens adjacentes |
| dessecante | Pacotes de sílica gel ≥50g por caixa (evita a condensação durante o trânsito oceânico) | Sem dessecante ou <30g por caixa |
| Marcas de envio | Informações do cliente, Descrição do produto, quantidade, “FRÁGIL”, “ESSE LADO PARA CIMA”, “MANTENHA SECO” | Marcas ausentes, quantidades incorretas, ou marcas apenas em chinês |
| Paletização | Janelas verticais em paletes, amarrado com fita PET, embrulhado em estiramento | Janelas planas (causa fraturas por estresse no vidro), sem cintas |
Supervisão de Carregamento de Contêineres
Se você estiver supervisionando o carregamento do contêiner (recomendado para primeiros pedidos), siga esta sequência:
- Inspeção pré-carga: Interior do contêiner limpo, seco, sem buracos, vedações das portas intactas, piso intacto.
- Orientação de carregamento: O Windows deve ser carregado verticalmente (em pé), nunca empilhado. O carregamento vertical evita fraturas por tensão do vidro e deformação da estrutura.
- Método de segurança: Cintas PET ou reforço de madeira a cada 1,5 m ao longo do comprimento do contêiner. Sacos de Dunnage (inflável) entre grupos de paletes para evitar movimentos laterais.
- Documentação fotográfica: Foto do contêiner vazio → carregamento em andamento → totalmente carregado → portas fechadas → selo aplicado. Registrar o número do selo e referência cruzada com o conhecimento de embarque.
- Contagem final: O total de caixas carregadas deve corresponder à lista de embalagem. Qualquer discrepância requer resolução imediata antes da partida do caminhão.
Defeitos comuns em janelas, Classificação & Guia de ação
A referência a seguir ajuda os inspetores a categorizar rapidamente os defeitos e determinar a resposta apropriada.
Defeitos Críticos, Rejeição automática de lote
- Padrão de fratura espontânea de vidro temperado, Rachaduras em formato de borboleta irradiando de um único ponto. Causada por sulfeto de níquel (NiS) inclusões. Perigoso porque a fratura pode ocorrer meses após a instalação.
- Rachadura estrutural de solda nos cantos, Rachadura visível na junta soldada. Compromete a integridade estrutural sob carga de vento.
- Falta de marcação permanente do vidro de segurança, O vidro temperado ou laminado em locais perigosos deve possuir proteção permanente (gravado/impresso) marcas de segurança. Adesivos adesivos não se qualificam.
- Falha na vedação IGU com condensação interna, Umidade visível dentro da cavidade de vidro. A unidade perdeu sua vedação hermética e irá embaçar progressivamente.
- Tipo de vidro errado em locais críticos para a segurança, Recozido (não temperado) vidro usado onde o vidro de segurança é exigido pelo código de construção.
Principais defeitos, Contar contra AQL 2.5 Limite
- Calafetagem fora do sulco, Vedação não assentada no canal do perfil. Causa infiltração de ar e água.
- Substituição de marca de hardware, Contrato especifica Marca A; o produto real tem hardware não marcado ou marca B.
- A força operacional excede o limite, Força de abertura >50N ou força de fechamento >30N.
- Desvio dimensional >2milímetros, O tamanho geral do quadro ou a diferença diagonal excede a tolerância.
- Revestimento Low-E na superfície errada, Revestimento ligado #1 cara em vez de #2 (reduz o desempenho térmico e corre o risco de danificar o revestimento).
- Desalinhamento da junta de canto >1milímetros, Degrau ou lacuna visível nos cantos do quadro.
- Penetração de água durante teste de campo, Qualquer entrada visível de água durante o teste de pulverização de 15 minutos.
- Detritos internos da IGU, Partículas visíveis dentro da cavidade de vidro (não pode ser limpo após a selagem).
Defeitos Menores, Contar contra AQL 4.0 Limite
- Arranhões superficiais na moldura, Visível a 1 m de distância, mas não penetra no revestimento.
- Acabamento de pintura/revestimento irregular, Variação de cor ou inconsistência de textura dentro da faixa aceitável.
- Erros de rotulagem, Texto incorreto nos rótulos dos produtos (erro de digitação do número do modelo, idioma errado).
- Danos cosméticos na embalagem, Embalagem externa amassada ou marcada, mas produto interno não danificado.
- Pequeno excesso de silicone, Selante de silicone visível além da linha da junta (apenas cosmético, não afeta o desempenho).
O Relatório de Inspeção, Estrutura de modelo padrão
Um relatório PSI profissional deve conter estas dez seções, entregue dentro 24-48 horas de conclusão da inspeção:
- Informações do cabeçalho, Número do pedido, Referências de PO, modelo de produto, data da inspeção, localização, nome e credenciais do inspetor.
- Ordem & resumo da amostragem, Quantidade total do pedido, tamanho da amostra selecionado, Níveis de AQL aplicados, referência do método de amostragem.
- Tabela de resumo dos resultados da inspeção; Cada item de verificação com status Aprovado/Reprovado, contagem de defeitos, e classificação de defeitos.
- Detalhes do defeito com fotografia; Cada defeito fotografado (plano amplo mostrando a localização + close-up mostrando detalhes), descrito, classificado, e contou.
- Registros de medição dimensional, Valores medidos reais vs.. valores de especificação, com desvios destacados.
- Resultados de testes funcionais, Medições de força operacional, resultados do teste de água, observações de vazamento de ar.
- Embalagem & avaliação de carregamento, Pontuação de conformidade de embalagem, carregando fotos, número do selo.
- Resultados da verificação de documentos; Cada documento necessário verificado com o resultado da verificação.
- Conclusão geral, PASSAR, PENDENTE, ou FALHA com critérios claros declarados.
- Recomendações, Ações corretivas específicas necessárias, cronograma de reinspeção, ou liberar autorização.
Regras de decisão:
- PASSAR: Defeitos críticos = 0, Defeitos graves ≤ Número de aceitação, Pequenos defeitos ≤ Número de aceitação.
- PENDENTE: Defeitos maiores ou menores excedem o número de aceitação, mas abaixo do número de rejeição, requer decisão do comprador (aceito com desconto, retrabalho parcial, ou rejeição total).
- FALHAR: Qualquer defeito crítico encontrado, OU Defeitos maiores/menores atingem o número de rejeição, lote rejeitado, fábrica deve retrabalhar 100% e enviar para reinspeção.
Quando contratar inspeção terceirizada vs.. Gerenciando internamente
| Cenário | Abordagem recomendada | Faixa de orçamento |
|---|---|---|
| Primeiro pedido com uma nova fábrica | Terceiro obrigatório (GV, BV, Intertek) | $300-$500/pessoa-dia |
| Valor do pedido >$30,000 | Inspeção de terceiros (O ROI é claro: custo de inspeção <2% do valor do pedido) | $300-$500/pessoa-dia |
| Repetir ordem, fábrica estabelecida (2+ pedidos bem-sucedidos) | Equipe própria de controle de qualidade ou equipe de agentes de fornecimento | $150-$250/visita |
| Valor do pedido <$10,000 | Relatório de autoinspeção de fábrica + inspeção de vídeo ao vivo | $0 (seu tempo) |
| Projeto governamental ou de desenvolvedor (exigência contratual) | Terceiro obrigatório + relatório formal (inspetor específico pode ser nomeado no contrato) | $400-$600/pessoa-dia |
Se uma fábrica resistir ou atrasar sua solicitação de inspeção, reivindicando “a mercadoria já está embalada” ou “não permitimos inspeções durante a produção”, trate isso como um sinal de alerta significativo para o fornecedor. Fabricantes legítimos aceitam inspeções de compradores; fábricas que escondem problemas de qualidade criam obstáculos.
Ferramentas Digitais para Gestão de Inspeções
A gestão moderna de inspeções vai além das listas de verificação em papel:
Aplicativos de inspeção & Plataformas
- O QUE? (anteriormente AsiaInspection), Modelos padronizados, geração de relatórios em tempo real, anotação de foto, integrado ao sistema de reservas. Melhor para importadores que fazem 10+ inspeções por mês.
- Província, Plataforma de gerenciamento de qualidade de nível empresarial com scorecards de fornecedores, análise de tendências, e rastreamento de ações corretivas. Melhor para importadores de grande volume que gerenciam múltiplas fábricas.
- Formulários Google + Folhas (faça você mesmo), Crie seu próprio formulário de inspeção com campos de upload de fotos. Gera planilha automaticamente para rastreamento de tendências. Gratuito e totalmente personalizável.
Padrões de documentação fotográfica
- Convenção de nomenclatura:
[OrderNumber]-[Model]-[CheckItem]-[SequenceNumber].jpg. - Regra dos dois tiros: Cada defeito recebe uma visão ampla (mostrando a posição na janela completa) além de um close-up (mostrando detalhes do defeito claramente).
- Fotos de referência: Inclua a amostra aprovada ou o desenho do contrato no quadro para fotos de comparação.
- Armazenar: Baseado em nuvem (Google Drive ou Dropbox), pasta organizada por número de pedido, retidos pelo mínimo 2 anos.
Scorecard do Fornecedor
Acompanhe os resultados de cada inspeção ao longo do tempo. Métricas principais:
- Taxa de defeitos por classe (Crítico / Principal / Menor) por inspeção.
- Direção da tendência (melhorando / estável / deteriorando).
- Frequência de reinspeção (com que frequência a primeira inspeção falha?).
- Tempo de resposta para ações corretivas.
Quando a taxa de defeitos de um fornecedor tende a aumentar 2-3 inspeções consecutivas, muitas vezes sinaliza problemas operacionais mais profundos. Monitorando estes sinais de alerta de declínio do fornecedor através de seus dados de inspeção, você recebe um aviso prévio antes que problemas de qualidade cheguem aos seus clientes.
Sua lista de verificação de ações de inspeção pré-embarque
Use esta linha do tempo para garantir que nada passe despercebido:
7 Dias antes da inspeção (D-7)
- ☐ Confirme se o arquivo de especificação do pedido está atualizado (contrato + desenhos + códigos de cores + cronograma de hardware).
- ☐ Monte ferramentas de inspeção: fita de aço (3m+), paquímetro digital, escala de mola (0-100N), lanterna, isqueiro, cartão de referência de cores, câmera/smartphone.
- ☐ Agende a data da inspeção com a fábrica (exigir 100% produção concluída, ≥80% embalado).
- ☐ Confirme se o local de inspeção é o armazém da fábrica (não showroom).
- ☐ Se estiver usando terceiros: inspeção de livros 5+ dias úteis de antecedência.
- ☐ Enviar à fábrica o documento do escopo da inspeção (para que eles saibam o que você verificará).
Dia de Inspeção
- ☐ Verifique se a quantidade da amostra corresponde à tabela AQL para o tamanho do pedido.
- ☐ Selecione amostras aleatoriamente de vários paletes (não são unidades selecionadas de fábrica).
- ☐ Estágio de execução 1: Visual & inspeção de aparência.
- ☐ Estágio de execução 2: Teste funcional (5-10 unidades).
- ☐ Estágio de execução 3: Medição dimensional (todas as unidades amostrais).
- ☐ Estágio de execução 4: Verificação de documentação.
- ☐ Estágio de execução 5: Embalagem & avaliação de carregamento.
- ☐ Fotografe cada defeito (largo + fechar-se) e cada unidade amostral (Foto da etiqueta de identificação).
- ☐ Registre todas as descobertas em tempo real (não confie na memória).
- ☐ Conte e classifique todos os defeitos antes de sair da fábrica.
1-3 Dias após a inspeção (D+1 a D+3)
- ☐ Relatório de inspeção completo (dentro de 24 horas enquanto os detalhes são recentes).
- ☐ Enviar relatório ao fornecedor com fotos e classificação dos defeitos.
- ☐ Se FALHAR: demand written corrective action plan + re-inspection date (dentro de 7-10 dias).
- ☐ If PASS: confirm container loading schedule + arrange loading supervision if needed.
- ☐ Update supplier scorecard with inspection data.
- ☐ Archive all photos and documents in cloud storage (retain 2+ anos).
Understanding how inspection fits into your overall procurement workflow, from the cálculos de custo no destino that justify the inspection expense to the product type selection that determines what you’re inspecting, helps you build a sourcing operation that consistently delivers quality product to your customers.
Perguntas frequentes
How much does a pre-shipment inspection cost, and is it worth it?
A standard window PSI costs $300-$500 for a third-party inspector (1 pessoa-dia). Compare this to the cost of discovering defects after arrival: bonded storage fees ($200+/day), re-export or destruction costs, replacement order delays (8-12 semanas), penalidades ao cliente por atraso na entrega, e danos à reputação. Para pedidos acima $15,000, o ROI na inspeção é normalmente de 10 a 50 vezes o custo da inspeção.
Devo compartilhar minha lista de verificação de inspeção com a fábrica antes da inspeção?
Sim. Compartilhar antecipadamente o escopo e os padrões de inspeção tem dois propósitos: isso motiva a fábrica a fazer uma autoverificação antes da chegada do inspetor (reduzindo a probabilidade de falha na primeira inspeção), e estabelece expectativas claras que evitam disputas sobre “o que conta como defeito.” A transparência nos padrões de qualidade cria relacionamentos mais fortes com os fornecedores do que inspeções surpresa.
E se a fábrica se recusar a permitir a inspeção?
Este é um cenário decisivo. Fabricantes legítimos com sistemas de qualidade adequados aceitam inspeções; eles sabem que seu produto será aprovado. Fábricas que obstruem inspeções escondem algo. Mude para um fornecedor alternativo. Nenhuma fábrica é insubstituível no setor de fabricação de janelas da China, que conta com centenas de produtores qualificados em todo vários clusters industriais.
Posso inspecionar as janelas depois que elas chegarem ao meu porto de destino?
Você pode; mas a economia é totalmente diferente. No destino, suas opções são: aceite os defeitos (absorver perdas), contratar reparo local (caro, capacidade limitada para questões relacionadas ao vidro), reexportar para a China para retrabalho (proibitivamente caro), ou destruir e reordenar (perda total mais 8-12 atraso de uma semana). A inspeção pré-embarque ajuda a identificar defeitos antes do envio, dando aos importadores tempo para resolver problemas antes que as mercadorias saiam da fábrica.
Como lidar com uma situação em que a inspeção mostra PASS, mas os problemas aparecem mais tarde?
Três proteções: (1) Guarde fotos e relatórios de inspeção para referência de garantia; (2) Negocie os termos do contrato que incluam um “defeito latente” cláusula, defeitos não detectáveis pelo PSI padrão, mas descobertos dentro 12 meses de entrega são de responsabilidade da fábrica; (3) Manter um 5-10% retenção no pagamento final, lançado somente após instalação bem-sucedida e período de desempenho de 30 dias. Isso alinha o interesse da fábrica com seus resultados de qualidade a longo prazo.
Construindo sua operação de fornecimento de qualidade em primeiro lugar
Uma inspeção pré-embarque bem executada leva 1-2 dias-pessoa e custos $300-$800. Um contêiner cheio de janelas defeituosas chegando ao seu porto 10-50 vezes mais em despesas diretas; e muito mais na confiança do cliente e nos danos ao cronograma do projeto.
Os importadores que recebem consistentemente janelas de qualidade das fábricas chinesas não têm sorte. Eles incorporaram verificação sistemática de qualidade em seu processo de fornecimento. Eles inspecionam antes do pagamento, eles documentam tudo, eles acompanham o desempenho do fornecedor ao longo do tempo, e usam dados de inspeção para tomar decisões de fornecimento mais inteligentes em cada pedido.
Se você precisa de uma inspeção única para um pedido experimental ou de um programa contínuo de gerenciamento de qualidade em diversas fábricas e linhas de produtos, Grupo de fornecimento asiático fornece equipes dedicadas de controle de qualidade localizadas nas principais regiões de fabricação de janelas da China. Nossos inspetores realizam inspeções pré-embarque, supervisão de carregamento de contêineres, e auditorias de fábrica, entregando relatórios detalhados dentro 24 horas para que você possa fazer rápido, decisões informadas sobre suas remessas.