
Jeder Käufer ist schon einmal mit der Frustration konfrontiert, dass eine Massensendung nicht den Anforderungen entspricht „Goldene Probe.“ Diese Lücke zwischen Prototypen-Perfektion und Massenproduktion ist kein Zufall, sondern ein Nebenprodukt des Übergangs von der manuellen Handwerkskunst zur schnellen industriellen Automatisierung.
In diesem Artikel werden die systemischen Ursachen für Qualitätsdrift untersucht, von Prozessskalierung und Materialoptimierung bis hin zu psychologischen Vorurteilen in der Genehmigungsphase. Wir untersuchen wesentliche ISO-konforme Frameworks und Vorproduktionsprotokolle, um die Konsistenz vom ersten Prototyp bis zur endgültigen Lieferung sicherzustellen.
Unterschied zwischen handgefertigten und Produktionsmustern
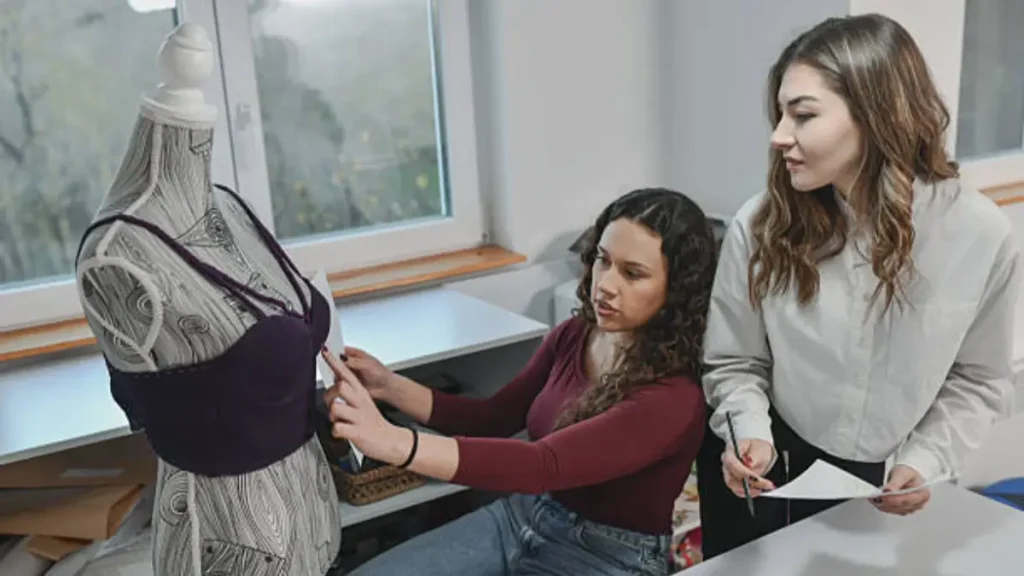
Der Übergang von a „Goldene Probe“ hin zu einem vollständigen Produktionslauf ist ein Wandel von handwerklicher Präzision hin zu industrieller Effizienz. Während bei Prototypen die Perfektion des Designs im Vordergrund steht, Die Massenproduktion unterliegt den Zwängen der Hochgeschwindigkeitsautomatisierung und der Kostenoptimierung.
Technische Unterschiede im Herstellungszyklus
Die Prototyping-Phase: Handgefertigte Muster verwenden a 1.5 cm Nahtzugabe, Bereitstellung der „Puffer“ Wird für manuelle Anpassungen der Passform und zur Verfeinerung der Silhouette benötigt. In dieser Phase steht die technische Machbarkeit über den Kosten.
Die Produktionsphase: Muster sind „gesperrt“ und Nahtzugaben werden auf reduziert 1.0 cm. Das 0.5 Die cm-Reduzierung ist ein strategischer Schritt zur Optimierung der Stoffausbeute und der Verschachtelungseffizienz, Dadurch wird die Materialverschwendung in Tausenden von Einheiten direkt reduziert.
Der Qualitätswandel: Manuelle Handarbeit ermöglicht Korrekturen in Echtzeit, wohingegen bei automatisierten Linien Einheitlichkeit und Zykluszeit im Vordergrund stehen, Oft werden die handwerklichen Nuancen des ursprünglichen Musters geglättet.
Vergleichende Analyse: Probe vs. Charge
| Besonderheit | Handgefertigter Prototyp | Massenproduktion |
|---|---|---|
| Ausgangslautstärke | Normalerweise einmalig „Goldene Probe“ | Hunderte bis tausende Einheiten |
| Nahtzugabe | 1.5 cm (5/8″) für Passformanpassungen | 1.0 cm (3/5″) zur Stoffoptimierung |
| Qualitätskontrolle | Handbuch, sorgfältige Handwerkskunst | Automatisierte Systeme und standardisierte Kontrollen |
| Hauptziel | Designvalidierung und Machbarkeit | Skalierbarkeit, Geschwindigkeit, und Kosteneffizienz |
Materialsubstitution und Kostendruck
Strategische Materialsubstitution ist eine Hauptursache für Qualitätsunterschiede. Während die „Goldene Probe“ verwendet Premium-Komponenten, Massenproduktion ist oft eine „finanzielle Optimierung“ darauf ausgelegt, einen Durchschnitt zu erreichen 8.7% Kostenreduzierung. Diese Verschiebung schafft erhebliche versteckte Kosten für Käufer, da die Leistung oft den Fabrikmargen geopfert wird.
Zu den wahren Ursachen für diese Substitutionen in der Massenproduktion gehören::
- Die Margenlücke: Hersteller tauschen Rohstoffe gegen Alternativen aus, die nicht nur den Stückpreis, sondern auch die Arbeits- und Ausschussraten bei Tausenden von Einheiten senken.
- Schaltträgheit: Wenn ein günstigeres Material mit vorhandenen Maschinen kompatibel ist, Fabriken haben einen hohen Anreiz, die Produktion in der Mitte umzustellen, um Marktpreisspitzen auszugleichen.
- Technisch vs. Ästhetische Compliance: Ersatzstoffe erfüllen häufig grundlegende Sicherheitsvorschriften, weisen jedoch nicht die spezifischen taktilen oder ästhetischen Eigenschaften des Originalprototyps auf.
Zum Schutz Ihrer Marke, es ist wichtig Vergleichen Sie chinesische Lieferantenangebote basierend auf ihrer Stückliste (Stückliste) Transparenz. Qualitätsabweichungen treten auf, wenn Substitutionen eher auf Prozesseffizienz als auf langfristige Haltbarkeit getestet werden. Ohne strenge Aufsicht, Diese subtilen Veränderungen in Textur und Festigkeit werden erst sichtbar, wenn die Charge geliefert wird.
Unterschiede bei der Prozessskalierung
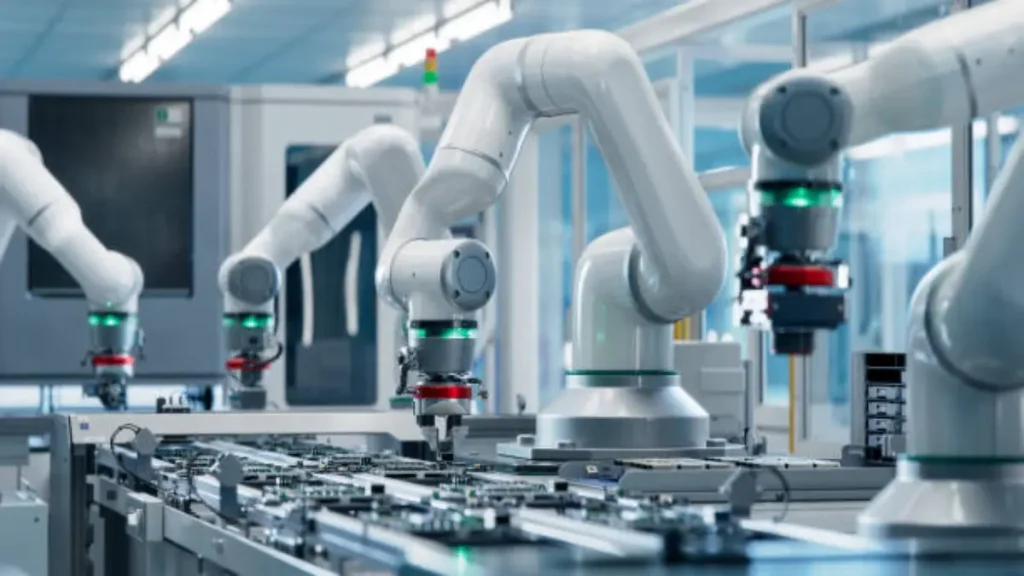
Der Übergang von einem kontrollierten Labor zu einer Hochgeschwindigkeitsfabrik schafft eine technische Lücke. Diese Nichtübereinstimmung der Hardware ist eine Hauptursache für Qualitätsabweichungen in der Massenproduktion.
Inkompatibilität der Ausrüstung
Proben werden häufig bei niedriger Geschwindigkeit hergestellt, Maschinen in Laborqualität. Diesen fehlt das starker mechanischer Druck Und hohe Taktgeschwindigkeiten von industriellen Produktionslinien, d.h. die physikalischen Eigenschaften der „Goldene Probe“ sind technisch schwierig in großem Maßstab zu reproduzieren.
Die Nichtlinearität des Volumens
Ein 5-Einheiten-Lauf ist vorhersehbar, aber ein 5.000-Einheiten-Zyklus ist volatil. Industriemaschinen laufen länger, was zu Hitzestau und Werkzeugverschleiß führt. Aus diesem Grund ist die Mindestbestellmenge in China spiegelt oft das Volumen wider, das zur Stabilisierung dieser mechanischen Variablen erforderlich ist. Der Umgang mit ständigen Vibrationen und Hitze erfordert eine komplexe Neukalibrierung, um die Standards einzuhalten. Diese Faktoren bleiben eine zentrale Herausforderung bei der Qualitätskontrolle in der Massenproduktion.
Datenmangel
Ohne physikbasierte Daten (z.B., Präzise Toleranzen im PSI- oder Mikrometerbereich), Der erste Produktionslauf wird zu einem Hochrisiko „Live-Testversion.“ Hochgeschwindigkeitsförderer und -schneider verändern den Materialfluss und den Scherwiderstand, Dies führt dazu, dass das Endprodukt vom handgefertigten Original abweicht.
Um die Konsistenz aufrechtzuerhalten, Marken müssen abwandern „manuelle Aufsicht“ bis hin zur automatisierten Prozessvalidierung (ISO/ASTM-Standards) um mechanische Drift aufzufangen, bevor sie eine ganze Charge ruiniert.
Skalieren Sie Ihre Marke mit einem engagierten China-Sourcing-Partner

Qualitätskontrolle Lücken zwischen Probe und Charge
Die Qualitätslücke ist häufig auf eine grundlegende Verschiebung der Aufsicht zurückzuführen. Während eine einzelne Probe erhält 100% manuelle Prüfung, Massenproduktion beruht auf statistischer Wahrscheinlichkeit, wodurch Defekte durchschlüpfen können.
Nichtübereinstimmung der Probenahmestrategie und Volumenstress
Ein einzelner Prüfer kann nicht jede Einheit in einer Großserie überprüfen. Herkömmliche manuelle Kontrollen schlagen oft fehl, weil die Stichprobenhäufigkeit nicht mit der Produktionsgeschwindigkeit übereinstimmt. Kleinere visuelle Mängel oder Messabweichungen können bei vollständigen Durchläufen nicht erkannt werden. Diese Diskrepanz macht manuelle Inspektionsmethoden für die Wartung überflüssig „Goldene Probe“ Konsistenz.
Fehlende statistische Prozesskontrolle in Echtzeit (SPC)
Durch die Mustererstellung werden Prozessschwächen durch ständige manuelle Anpassungen maskiert. Im Gegensatz, Die Batch-Produktion erfordert eine statistische Prozesskontrolle (SPC) Trends frühzeitig zu erkennen. Ohne Inline-Sensoren und Trenddiagramme, Aus geringfügigen Abweichungen werden schnell große Chargenabweichungen. Dieser Mangel an automatisierter Überwachung verhindert, dass Fabriken Probleme beheben können, bevor sie eskalieren.
Fehlen einer systemischen Ursachenanalyse
Konsistenz erfordert eine Verlagerung von der Behebung von Symptomen zur Einbettung von Qualität. Robuste Systeme müssen jede Abweichung mit spezifischen Metadaten wie Schichtzeiten und Maschinen-IDs dokumentieren. Ohne diese Daten, Die zugrunde liegenden Ursachen für Produktionsausfälle bleiben unerkannt. Dies hindert Hersteller daran, die Industrieproduktion an den ursprünglichen technischen Spezifikationen auszurichten.
Emotionale vs. technische Genehmigungsverzerrung
Viele Qualitätsprobleme beginnen am Genehmigungsschalter. Wir nutzen oft unsere „Gefühle“ über eine Probe, anstatt sich harte Daten anzusehen. Untersuchungen zeigen, dass a 50% Wahrscheinlichkeit, dass Faktoren wie Kosten und Zeit bei der endgültigen Entscheidung Vorrang vor der technischen Qualität haben.
Emotionale Falle: Von dem geblendet werden „Goldene Probe“
Wenn Sie eine perfekte Probe halten, Ihr Gehirn möchte glauben, dass die gesamte Charge identisch sein wird. Das nennt man „Bestätigungsfehler.“ Sie konzentrieren sich auf das schöne Finish, ignorieren aber kleine technische Mängel, die in der Massenproduktion nur schwer zu beheben sind. Das „visuelle Perfektion“ fungiert als psychologischer Anker. Es maskiert Risiken wie Materialinkonsistenzen oder schwache Strukturen, die die Probe einfach nicht zeigt.
Technischer Kompromiss: Wenn Fristen die Standards übertreffen
Wenn Sie es mit dem Versand eilig haben, Ihr Gehirn nimmt Abkürzungen. Daten zeigen a 50% Chance dass Projektzeitpläne Sie dazu zwingen, technische Spezifikationen zu ignorieren. Auch wenn ein Test ein kleines Problem zeigt, Sie könnten es aufgrund der Probe genehmigen „sieht gut genug aus.“ Das „subjektives Buy-in“ ist gefährlich. Das bedeutet, dass Sie ein Produkt genehmigen, das im Labor funktioniert, aber am Hochgeschwindigkeits-Montageband wahrscheinlich versagen wird.
So stimmen Sie Musterstandards mit der Produktion ab
Ausrichtung der Produktion auf Ihre „Goldene Probe“ erfordert den Übergang von der visuellen Kontrolle zum technischen Engineering. Durch die Integration von ISO-Frameworks mit datengesteuerten Tools, Sie können die Fabrik zwingen, die Präzision des Prototyps im Maßstab zu reproduzieren.
Festlegung des Qualitätsrahmens
Die Grundlage der Ausrichtung ist die ISO 9001:2000 Standard. Sie müssen Plan-Do-Check-Act einbetten (PDCA) Zyklen in die Produktionskultur. Dadurch wird sichergestellt, dass jeder Mitarbeiter einem systematischen Prozess folgt und nicht manuellem Raten. Bevor die Massenproduktion beginnt, Definieren Sie „kritisch für die Qualität“. (CTQ) Kriterien für jede Zeichnung. Diese Spezifikationen dienen als „Technisches Recht“ dass Rohmaterialien und Endbaugruppen eingehalten werden müssen, um eine funktionale Kompatibilität sicherzustellen.
Technische Kalibrierung und Live-Überwachung
Die Konsistenz hängt von der genauen Messung ab. Alle Prüfgeräte müssen strengen Kalibrierungsplänen folgen, um Datenverzerrungen zu vermeiden. Nutzen Sie die statistische Prozesskontrolle (SPC) Und Pareto-Diagramme um die Produktion in Echtzeit zu verfolgen. Diese Tools helfen Ingenieuren beim Fangen „Qualitätsdrift“ bevor es die ganze Charge ruiniert. Außerdem, Führen Sie eine Fehlerursachenanalyse durch (RCFA) für jede Abweichung. Dadurch wird der physikalische Ursprung des Problems behoben, wie Werkzeugverschleiß oder Werkzeugvibrationen, Gewährleistung einer dauerhaften Lösung.
Wesentliche Tools zur Qualitätsausrichtung
| Qualitätsrahmen | Technisches Werkzeug | Hauptzweck |
|---|---|---|
| ISO 9001:2000 | PDCA & TQM | Standardisiert Qualitätsmanagementsysteme, um die Produktion an den Spezifikationen auszurichten. |
| Statistische Kontrolle | SPC & Pareto-Diagramme | Identifiziert und priorisiert Qualitätsabweichungen in Echtzeit. |
| Materialüberprüfung | CAPS-Diagramm & CTQ | Stellt sicher, dass die Rohstoffe die Partikel- und Funktionsanforderungen erfüllen. |
Der „Erstes Stück“ Verifizierungstor
Fordern Sie immer ein formelles Vorgehen an „Erstes Stück“ Produktionslauf. Dabei werden die allerersten Einheiten getestet, die nach dem Aufbau die Massenproduktion verlassen. Es überprüft, ob die Maschine, Sicherheitsprotokolle, und die Ergonomie des Arbeiters ist korrekt auf die Probe abgestimmt.
Wann sollten Vorproduktionsmuster verwendet werden?
Das PPS ist Ihr letztes Sicherheitsnetz. Sie sollten es nach der Genehmigung des Prototyps, aber vor dem Umdrehen implementieren „An“ Schalter für die Massenfertigung. Es fungiert als Brücke zwischen einem theoretischen Design und einem stabilen industriellen Prozess.
Das strategische Timing
Sie müssen auf einem PPS bestehen, wenn Sie von den Händen eines Schneidermeisters zu einem Hochgeschwindigkeits-Montageband wechseln. Während Ihre Initiale „Goldene Probe“ wurde wahrscheinlich in einem ruhigen Studio hergestellt, Das PPS wird mit den tatsächlichen Maschinen hergestellt, Zierleisten, und Mitarbeiter, die Ihrer Bestellung zugeordnet sind. Dies ist die einzige Zeit zum Fangen „Prozessfehler“– wie das Schrumpfen von Stoffen unter industrieller Hitze –, bevor sie Ihren gesamten Bestand ruinieren.
Der Meilenstein der Entscheidungsfindung
Nutzen Sie den PPS als abschließenden technischen Maßstab. In dieser 10–14-tägigen Phase können Sie die Größenkonsistenz überprüfen (Größensätze) und Farbanpassung unter Werksbedingungen. Einmal unterschrieben, Das PPS dient als verbindlicher Vertrag. Es gibt Ihren Qualitätsprüfern einen physischen Standard, den sie bei der endgültigen Lieferung einhalten können, dafür zu sorgen „Massenware“ bedeutet niemals „geringere Qualität.“
Letzte Gedanken
Um die Qualitätslücke zu schließen, Sie müssen das behandeln „Goldene Probe“ als technische Blaupause und nicht nur als visuelles Ziel. Erfolg im großen Maßstab ist keine Frage des Glücks; Es ist das Ergebnis der Ersetzung subjektiver Zustimmung durch strenge ISO-Standards und stabile industrielle Prozesse.
Um diese Komplexität zu bewältigen, ist ein professioneller Beschaffungsagent vor Ort erforderlich. Bei ASG, Wir Überprüfen Sie chinesische Fabriken und setzen Sie strenge PPS-Protokolle durch, um sicherzustellen, dass Ihre Massenproduktion Ihrem Prototyp entspricht. Entdecken Sie ASG-Produkte!
Überlassen Sie Ihre Qualität nicht mehr dem Zufall –Lassen Sie uns Ihre Lieferkette sichern.
Häufig gestellte Fragen
Warum sehen Muster oft besser aus als Großaufträge??
Muster sind handgefertigte Prototypen, die zum Testen und zur Genehmigung bestimmt sind, Ermöglicht individuelle Handwerkskunst und Anpassungen. Bei der Massenproduktion stehen Schnelligkeit und Kosteneffizienz durch standardisierte Arbeitsabläufe im Vordergrund; Dieser Wandel von der Individualisierung hin zur Massenstandardisierung ist der Hauptgrund für Qualitätsunterschiede.
Sind die Herstellungsmuster tatsächlich handgefertigt??
Ja, Proben erfordern deutlich mehr manuelle Arbeit, individualisierte Arbeit im Vergleich zur Massenproduktion. Sie werden mit viel Liebe zum Detail genäht, um Musterverfeinerungen zu ermöglichen, wohingegen die Massenproduktion einem starren Prinzip folgt, Festes Design unter Verwendung standardisierter Maschinen und Prozesse.
Welche Rolle spielt eine Vorproduktion? (PP) Probe in der Qualitätskontrolle?
Das freigegebene PP-Muster dient als definitive Produktionsvorlage. Es fungiert als Referenzstandard für die Fabrik, Sicherstellen, dass Qualitätssicherungsteams über einen physischen Maßstab verfügen, den sie mit Masseneinheiten vergleichen können, um eine konsistente Konstruktion zu gewährleisten, Beschriftung, und Materialien.
Wie können Käufer Qualitätslücken zwischen der Probe und der endgültigen Lieferung verhindern??
Käufer sollten vor der Abnahme gründliche Haltbarkeits- und Schrumpfungstests durchführen, Kommunizieren Sie alle Änderungen klar vor der PP-Phase, und nutzen Sie Top of Production (SPITZE) Proben – Einheiten, die direkt aus der Massenproduktionslinie entnommen werden – um zu überprüfen, ob die Endproduktion mit der goldenen Probe übereinstimmt.
Was sind häufige Qualitätsprobleme, die bei der Skalierung auf Massenproduktion auftreten??
Häufige Probleme sind unebene Nähte, falsche Platzierung des Etiketts, und uneinheitlicher Stofffall. Diese treten typischerweise auf, weil die intensive individuelle Aufmerksamkeit, die einer einzelnen Probe gewidmet wird, durch Hochgeschwindigkeitsmontagelinien ersetzt wird, bei denen die Variabilität über Hunderte oder Tausende von Einheiten hinweg zunimmt.





