
Her alıcı, toplu bir gönderinin belirtilen şartlara uymamasından kaynaklanan hayal kırıklığıyla karşı karşıya kalmıştır. “Altın Örnek.” Prototip mükemmelliği ile seri üretim arasındaki bu fark tesadüfi değil, ancak manuel işçilikten yüksek hızlı endüstriyel otomasyona geçişin bir yan ürünüdür.
Bu makale kalite kaymasının sistemik nedenlerini inceliyor, süreç ölçeklendirmesi ve malzeme optimizasyonundan onay aşamasındaki psikolojik önyargılara kadar. İlk prototipten son teslimata kadar tutarlılığı sağlamak için temel ISO uyumlu çerçeveleri ve üretim öncesi protokolleri araştırıyoruz.
El Yapımı ve Üretim Numuneleri Arasındaki Fark
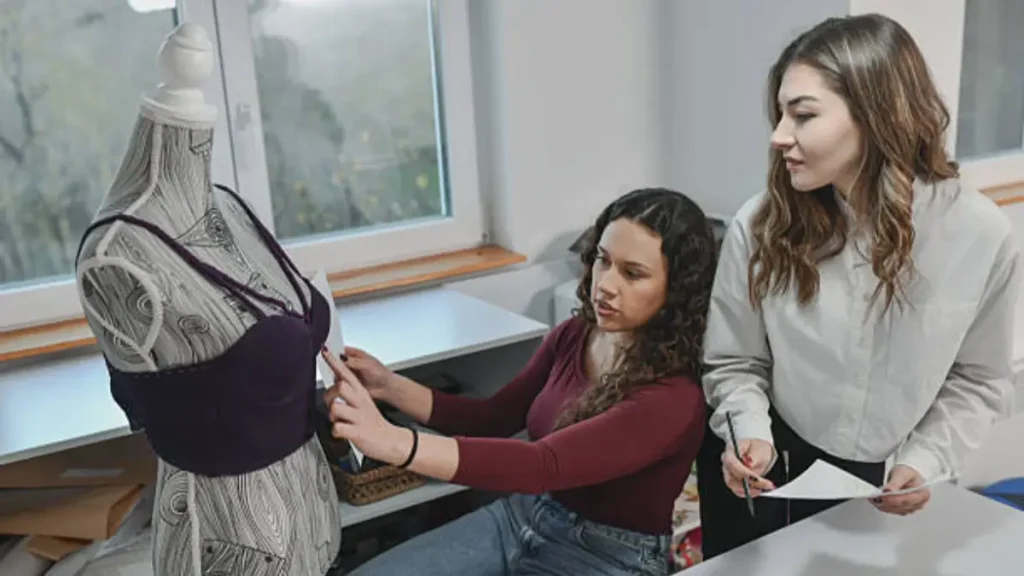
Bir geçiş “Altın Örnek” tam üretime geçiş, zanaatkarlık hassasiyetinden endüstriyel verimliliğe geçiş anlamına gelir. Prototipler tasarım mükemmelliğine odaklanırken, seri üretim, yüksek hızlı otomasyon ve maliyet optimizasyonunun kısıtlamalarına tabidir.
Üretim Döngüsünde Mühendislik Farklılıkları
Prototipleme Aşaması: El yapımı örnekler bir 1.5 cm dikiş payı, sağlamak “tampon” manuel uyum ayarlamaları ve siluet iyileştirme için gereklidir. Bu aşamada maliyetten ziyade teknik fizibiliteye öncelik verilir.
Üretim Aşaması: Desenler “kilitli” ve dikiş payları azaltılır 1.0 santimetre. Bu 0.5 cm azaltma, kumaş verimini ve yerleştirme verimliliğini optimize etmek için stratejik bir harekettir, Binlerce ünitede malzeme atıklarının doğrudan azaltılması.
Kalite Değişimi: Manuel işçilik gerçek zamanlı düzeltmeye olanak tanır, otomatik hatlar ise tekdüzelik ve çevrim süresine öncelik verir, genellikle ilk örnekte bulunan zanaatkarlık nüanslarını yumuşatıyor.
Karşılaştırmalı Analiz: Örnek vs. Grup
| Özellik | El Yapımı Prototip | Seri Üretim Çalışması |
|---|---|---|
| Çıkış Hacmi | Tipik olarak 1 defalık “Altın Örnek” | Yüzlerce ila binlerce birim |
| Dikiş Payı | 1.5 santimetre (5/8″) uyum ayarlamaları için | 1.0 santimetre (3/5″) kumaş optimizasyonu için |
| Kalite Kontrol | Manuel, titiz işçilik | Otomatik sistemler ve standartlaştırılmış kontroller |
| Birincil Hedef | Tasarım doğrulama ve fizibilite | Ölçeklenebilirlik, hız, ve maliyet verimliliği |
Malzeme İkameleri ve Maliyet Baskıları
Stratejik malzeme ikamesi kalite eşitsizliğinin temel nedenidir. iken “Altın Örnek” birinci sınıf bileşenler kullanır, seri üretim genellikle “finansal optimizasyon” ortalamaya ulaşmak için tasarlandı 8.7% maliyet azaltma. Bu değişim önemli bir etki yaratıyor gizli maliyetler alıcılar için, Performans genellikle fabrika marjları uğruna feda edildiğinden.
Seri üretimdeki bu ikamelerin gerçek nedenleri arasında şunlar bulunmaktadır::
- Marj Boşluğu: Üreticiler ham maddeleri yalnızca birim fiyatı değil aynı zamanda binlerce birimdeki işçilik ve hurda oranlarını da düşüren alternatiflerle değiştiriyor.
- Atalet Anahtarlama: Daha ucuz bir malzeme mevcut makinelerle uyumluysa, fabrikaların piyasa fiyatlarındaki artışları dengelemek için üretimin ortasında geçiş yapma konusunda yüksek bir teşviki var.
- Teknik vs. Estetik Uyumluluk: Yedekler genellikle temel güvenlik kurallarına uygundur ancak orijinal prototipin belirli dokunsal veya estetik özelliklerinden yoksundur..
Markanızı korumak için, bu çok önemlidir Çinli tedarikçi tekliflerini karşılaştırın Malzeme Listesine göre (ürün reçetesi) şeffaflık. Kalite sapması, uzun vadeli dayanıklılık yerine süreç verimliliği açısından ikameler test edildiğinde ortaya çıkar. Sıkı gözetim olmadan, doku ve dayanıklılıktaki bu ince değişiklikler ancak parti teslim edildikten sonra görünür hale gelir.
Süreç Ölçeklendirme Farklılıkları
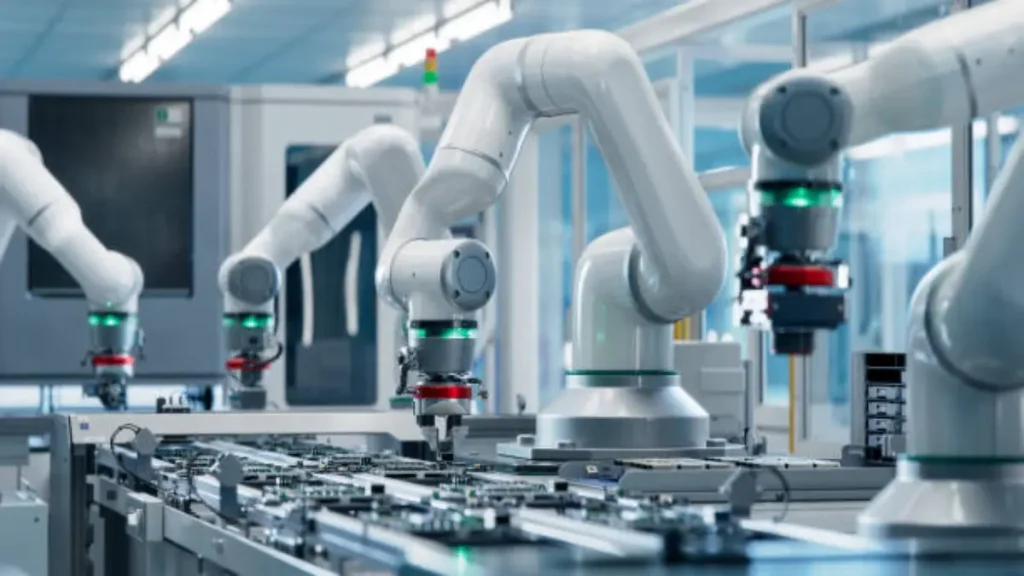
Kontrollü bir laboratuvardan yüksek hızlı bir fabrika ortamına geçiş teknik bir boşluk yaratıyor. Bu donanım uyumsuzluğu, seri üretimdeki kalite sapmasının temel nedenidir.
Ekipman Uyumsuzluğu
Numuneler genellikle düşük hızda yapılır, laboratuvar düzeyinde makineler. Bunlar eksik yoğun mekanik basınçlar Ve yüksek çevrim hızları endüstriyel üretim hatlarının, yani fiziksel özellikleri “Altın Örnek” geniş ölçekte çoğaltılması teknik olarak zordur.
Hacmin Doğrusal Olmaması
5 birimlik bir koşu öngörülebilir, ancak 5.000 birimlik bir döngü değişkendir. Endüstriyel makineler daha uzun süre çalışır, bu da ısı birikmesine ve aletin aşınmasına neden olur. İşte bu yüzden Çin'de MOQ genellikle bu mekanik değişkenleri stabilize etmek için gereken hacmi yansıtır. Sabit titreşimi ve ısıyı yönetmek, standartları korumak için karmaşık yeniden kalibrasyon gerektirir. Bu faktörler seri üretim kalite kontrolünde temel bir zorluk olmaya devam ediyor.
Veri Yetersizliği
Fizik tabanlı veriler olmadan (örneğin, hassas PSI veya mikron düzeyinde toleranslar), ilk üretim çalışması yüksek riskli hale gelir “canlı deneme.” Yüksek hızlı besleyiciler ve kesiciler malzeme akışını ve kayma direncini değiştirir, Nihai ürünün el yapımı orijinalden sapmasına neden olmak.
Tutarlılığı korumak için, markalar değişmeli “manuel gözetim” otomatik süreç doğrulamaya (ISO/ASTM standartları) tüm partiyi mahvetmeden önce mekanik sürüklenmeyi yakalamak için.
Markanızı Özel Çin Kaynak Kullanımı Ortağıyla Ölçeklendirin

Kalite Kontrol Numune ve Parti Arasındaki Boşluklar
Kalite farkı genellikle gözetimdeki temel değişimden kaynaklanır. Tek bir numune alınırken 100% manuel inceleme, Seri üretim istatistiksel olasılığa dayanır, kusurların geçmesine izin veren.
Örnekleme Stratejisi Uyuşmazlığı ve Hacim Stresi
Tek bir denetçi, yüksek hacimli bir partideki her birimi doğrulayamaz. Geleneksel manuel kontroller, örnekleme frekansının üretim hızıyla eşleşmemesi nedeniyle sıklıkla başarısız olur. Tam ölçekli çalışmalar sırasında küçük görsel kusurlar veya ölçüm sapmaları tespitten kaçar. Bu uyumsuzluk, bakım için manuel inceleme yöntemlerini geçersiz kılmaktadır. “Altın Örnek” tutarlılık.
Gerçek Zamanlı İstatistiksel Süreç Kontrolü Eksikliği (SPC)
Örnek oluşturma maskeleri, sürekli manuel ayarlamalar yoluyla zayıflıkları işler. Tersine, Seri üretim İstatistiksel Proses Kontrolü gerektirir (SPC) trendleri erken tespit etmek. Hat içi sensörler ve trend grafikleri olmadan, Küçük değişiklikler hızla büyük parti sapmalarına dönüşür. Bu otomatik izleme eksikliği, fabrikaların sorunları tırmanmadan önce düzeltmesini engelliyor.
Sistemik Kök Neden Analizinin Olmaması
Tutarlılık, semptomları düzeltmekten kaliteyi yerleştirmeye geçişi gerektirir. Sağlam sistemler, her sapmayı vardiya süreleri ve makine kimlikleri gibi belirli meta verilerle belgelemelidir. Bu veriler olmadan, Üretim başarısızlığının altında yatan etkenler teşhis edilemiyor. Bu, üreticilerin endüstriyel çıktıyı orijinal teknik spesifikasyonlarla uyumlu hale getirmesini engeller.
Duygusal ve Teknik Onay Önyargısı
Birçok kalite sorunu onay masasında başlar. Sık sık kullanıyoruz “duygular” somut verilere bakmak yerine bir örnek hakkında. Araştırma gösteriyor ki 50% Nihai karar sırasında maliyet ve zaman gibi faktörlerin teknik kaliteyi geçersiz kılma olasılığı.
Duygusal Tuzak: Tarafından Kör Olmak “Altın Örnek”
Mükemmel bir numuneyi elinizde tuttuğunuzda, beyniniz tüm partinin aynı olacağına inanmak istiyor. Buna denir “doğrulama önyargısı” Güzel görünüme odaklanıyorsunuz ancak seri üretimde düzeltilmesi zor olan küçük teknik kusurları görmezden geliyorsunuz. Bu “görsel mükemmellik” psikolojik bir çapa görevi görür. Numunenin göstermediği maddi tutarsızlık veya zayıf yapılar gibi riskleri maskeler.
Teknik Uzlaşma: Son Teslim Tarihi Standartları Aştığında
Gönderim için acele ettiğinizde, beyniniz kısayolları kullanır. Veriler şunu gösteriyor: 50% şans proje zaman çizelgeleri sizi mühendislik özelliklerini göz ardı etmeye zorlayacak. Bir test hafif bir sorun gösterse bile, örnek nedeniyle onaylayabilirsiniz “yeterince iyi görünüyor.” Bu “subjektif katılım” tehlikelidir. Bu, laboratuvarda çalışan ancak muhtemelen yüksek hızlı montaj hattında başarısız olacak bir ürünü onayladığınız anlamına gelir..
Örnek Standartlar Üretimle Nasıl Uyumlulaştırılır?
Üretimi sizinkilerle uyumlu hale getirmek “Altın Örnek” görsel kontrollerden teknik mühendisliğe geçmeyi gerektirir. ISO çerçevelerini veri odaklı araçlarla entegre ederek, fabrikayı prototipin hassasiyetini geniş ölçekte kopyalamaya zorlayabilirsiniz.
Kalite Çerçevesinin Oluşturulması
Hizalamanın temeli ISO 9001:2000 standart. Planla-Uygula-Kontrol Et-Önlem Al (PDCA) üretim kültürüne geçiş. Bu, her çalışanın manuel tahmin yerine sistematik bir süreci izlemesini sağlar. Toplu üretim başlamadan önce, Kritikten Kaliteye tanımı (CTQ) Her çizimdeki kriterler. Bu özellikler şu şekilde hareket eder: “teknik hukuk” fonksiyonel uyumluluğun sağlanması için ham maddelerin ve son montajların uyması gerekir.
Teknik Kalibrasyon ve Canlı İzleme
Tutarlılık doğru ölçüme bağlıdır. Veri yanlılığını önlemek için tüm test cihazları katı kalibrasyon programlarına uymalıdır. İstatistiksel Süreç Kontrolünü Kullanın (SPC) Ve Pareto Grafikleri üretimi gerçek zamanlı olarak takip etmek. Bu araçlar mühendislerin yakalamasına yardımcı olur “kalite kayması” tüm partiyi mahvetmeden önce. Üstelik, Arızanın Kök Sebep Analizini gerçekleştirin (RCFA) herhangi bir sapma için. Bu, sorunun fizik temelli kökenini düzeltir, kalıp aşınması veya takım titreşimi gibi, kalıcı bir çözüm sağlanması.
Temel Kalite Hizalama Araçları
| Kalite Çerçevesi | Teknik Araç | Birincil Amaç |
|---|---|---|
| ISO 9001:2000 | PDCA & TQM | Üretimi spesifikasyonlara uygun hale getirmek için kalite yönetim sistemlerini standartlaştırır. |
| İstatistiksel Kontrol | SPC & Pareto Grafikleri | Gerçek zamanlı kalite sapmalarını tanımlar ve önceliklendirir. |
| Malzeme Doğrulaması | Büyük Harf Tablosu & CTQ | Hammaddelerin partikül ve fonksiyonel gereksinimleri karşılamasını sağlar. |
The “İlk Parça” Doğrulama Kapısı
Her zaman resmi bir yetki verin “İlk Parça” üretim çalışması. Bu, kurulumdan sonra seri üretim hattından çıkan ilk ünitelerin test edilmesini içerir. Makinenin doğrulandığını doğrular, güvenlik protokolleri, ve işçi ergonomisinin örnekle doğru şekilde hizalandığı.
Üretim Öncesi Örnekler Ne Zaman Kullanılmalı?
PPS son güvenlik ağınızdır. Prototip onayından sonra ancak ters çevirmeden önce bunu uygulamalısınız. “Açık” toplu üretim için anahtar. Teorik bir tasarım ile istikrarlı bir endüstriyel süreç arasında köprü görevi görür..
Stratejik Zamanlama
Usta bir terzinin ellerinden yüksek hızlı montaj hattına geçiş yaparken PPS konusunda ısrarcı olmalısınız. Başlangıçta “Altın Örnek” muhtemelen sessiz bir stüdyoda yapıldı, PPS gerçek makineler kullanılarak üretilir, süsler, ve siparişinize atanan personel. Bu yakalamak için tek zaman “süreç hataları”—endüstriyel ısı altında kumaşın çekmesi gibi—tüm envanterinizi mahvetmeden önce.
Karar Verme Aşaması
PPS'yi son teknik kriteriniz olarak kullanın. Bu 10-14 günlük aşama, boyutlandırma tutarlılığını doğrulamanıza olanak tanır (Beden Setleri) ve fabrika koşullarında renk uyumu. İmzalandıktan sonra, PPS bağlayıcı bir sözleşme görevi görür. Kalite müfettişlerinize son sevkiyata karşı tutacakları fiziksel bir standart sağlar., Bunu sağlamak “seri üretim” asla demek “daha düşük kalite.”
Son Düşünceler
Kalite açığını kapatmak için, tedavi etmelisin “Altın Örnek” sadece görsel bir hedeften ziyade teknik bir plan olarak. Büyük ölçekte başarı şans meselesi değildir; subjektif onayın katı ISO standartları ve istikrarlı endüstriyel süreçlerle değiştirilmesinin bir sonucudur.
Bu karmaşıklıkların üstesinden gelmek, sahada profesyonel bir kaynak bulma acentesi gerektirir. Şu tarihte: ASG, Biz Çin fabrikalarını doğrulayın ve seri üretiminizin prototipinize uygun olmasını sağlamak için katı PPS protokollerini uygulayın. ASG ürünlerini keşfedin!
Kalitenizi şansa bırakmayı bırakın—tedarik zincirinizi güvence altına alalım.
Sıkça Sorulan Sorular
Numuneler neden genellikle toplu üretim siparişlerinden daha iyi görünüyor??
Numuneler, test ve onay için tasarlanmış el yapımı prototiplerdir., bireysel işçilik ve ayarlamalara izin verir. Toplu üretim, standartlaştırılmış iş akışları aracılığıyla hız ve maliyet verimliliğine öncelik verir; kişiselleştirmeden yüksek hacimli standardizasyona geçiş, kalite farklılığının temel nedenidir.
Üretim numuneleri gerçekten el yapımı mı??
Evet, örnekler önemli ölçüde daha fazla manuel içerir, Toplu üretime kıyasla bireyselleştirilmiş emek. Desen iyileştirmelerine olanak sağlamak için ayrıntılara büyük önem verilerek dikilirler, toplu üretim katı bir kuralları takip ederken, standartlaştırılmış makine ve süreçleri kullanan sabit tasarım.
Ön Prodüksiyonun rolü nedir? (PP) kalite kontrolde numune?
Onaylanan PP numunesi kesin üretim planı görevi görür. Fabrika için referans standardı görevi görür, kalite güvence ekiplerinin inşaatta tutarlılık için toplu birimlerle eşleşecek fiziksel bir kıyaslamaya sahip olmasını sağlamak, etiketleme, ve malzemeler.
Alıcılar numune ile son sevkiyat arasındaki kalite farklarını nasıl önleyebilir??
Alıcılar, imzalamadan önce kapsamlı dayanıklılık ve büzülme testleri yapmalıdır, PP aşamasından önce tüm değişiklikleri açıkça iletin, ve Top of Production'ı kullanın (TEPE) Nihai çıktının altın numuneyle eşleştiğini doğrulamak için numuneler (birimler doğrudan seri üretim hattından alınır).
Seri üretime geçiş sırasında ortaya çıkan genel kalite sorunları nelerdir??
Yaygın sorunlar arasında düzensiz dikişler bulunur, yanlış etiket yerleştirme, ve tutarsız kumaş örtüsü. Bunlar tipik olarak tek bir numuneye gösterilen yoğun bireysel ilginin yerini yüzlerce veya binlerce ünitede değişkenliğin arttığı yüksek hızlı montaj hatlarına bıraktığı için ortaya çıkar..





