
واجه كل مشتري الإحباط بسبب فشل الشحنة الكبيرة في مطابقة المنتج “العينة الذهبية.” هذه الفجوة بين كمال النموذج الأولي والإنتاج الضخم ليست عرضية, ولكن نتيجة ثانوية للانتقال من الصناعة اليدوية إلى الأتمتة الصناعية عالية السرعة.
تتناول هذه المقالة الأسباب النظامية لانجراف الجودة, بدءًا من توسيع نطاق العمليات وتحسين المواد وحتى التحيزات النفسية في مرحلة الموافقة. نحن نستكشف الأطر الأساسية المتوافقة مع ISO وبروتوكولات ما قبل الإنتاج لضمان الاتساق من النموذج الأولي الأول إلى التسليم النهائي.
الفرق بين العينات اليدوية وعينات الإنتاج
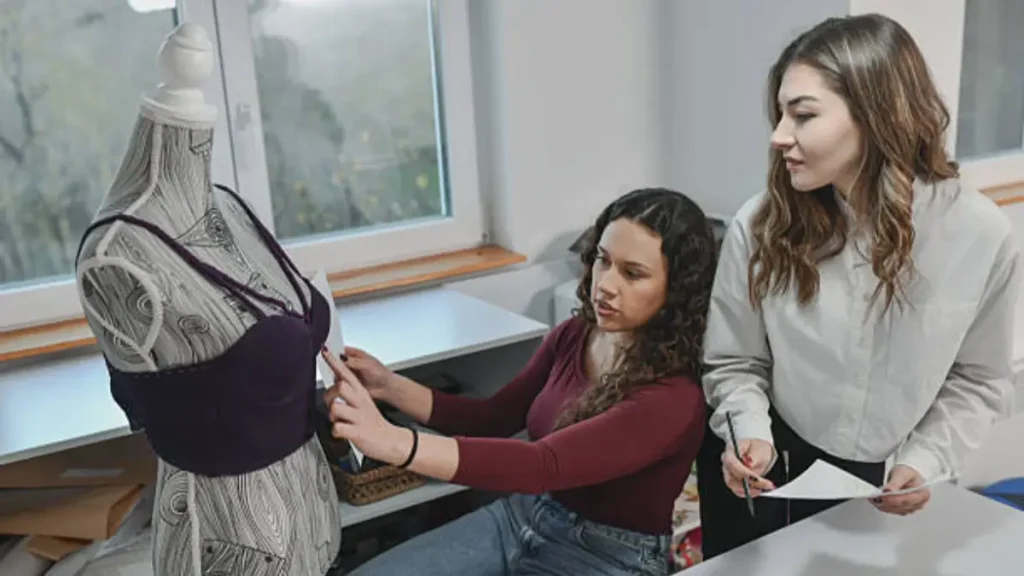
الانتقال من أ “العينة الذهبية” إلى التشغيل الكامل للإنتاج هو التحول من الدقة الحرفية إلى الكفاءة الصناعية. بينما تركز النماذج الأولية على كمال التصميم, يخضع الإنتاج الضخم لقيود الأتمتة عالية السرعة وتحسين التكلفة.
الاختلافات الهندسية في دورة التصنيع
مرحلة النماذج الأولية: تستخدم العينات المصنوعة يدويًا أ 1.5 سم بدل التماس, توفير “عازلة” مطلوب لتعديلات الملاءمة اليدوية وصقل الصورة الظلية. تعطي هذه المرحلة الأولوية للجدوى الفنية على التكلفة.
مرحلة الإنتاج: الأنماط هي “مغلق” ويتم تخفيض بدلات التماس إلى 1.0 سم. هذا 0.5 يعد تقليل سم خطوة استراتيجية لتحسين إنتاجية النسيج وكفاءة التعشيش, تقليل هدر المواد بشكل مباشر عبر آلاف الوحدات.
التحول النوعي: تسمح الصناعة اليدوية بالتصحيح في الوقت الفعلي, في حين أن الخطوط الآلية تعطي الأولوية للتوحيد ووقت الدورة, غالبًا ما يتم تجانس الفروق الدقيقة الحرفية الموجودة في العينة الأولية.
التحليل المقارن: عينة مقابل. حزمة
| ميزة | نموذج يدوي الصنع | تشغيل الإنتاج الضخم |
|---|---|---|
| حجم الإخراج | عادة 1-off “العينة الذهبية” | مئات إلى آلاف الوحدات |
| بدل التماس | 1.5 سم (5/8″) لتعديلات الملاءمة | 1.0 سم (3/5″) لتحسين النسيج |
| ضبط الجودة | يدوي, براعة دقيقة | الأنظمة الآلية والفحوصات الموحدة |
| الهدف الأساسي | التحقق من صحة التصميم والجدوى | قابلية التوسع, سرعة, وفعالية التكلفة |
بدائل المواد وضغوط التكلفة
يعد استبدال المواد الإستراتيجية سببًا رئيسيًا لتفاوت الجودة. بينما “العينة الذهبية” يستخدم مكونات متميزة, الإنتاج الضخم غالبا ما يكون “التحسين المالي” مصممة لتحقيق المتوسط 8.7% تخفيض التكلفة. هذا التحول يخلق أهمية كبيرة التكاليف الخفية للمشترين, حيث يتم التضحية بالأداء في كثير من الأحيان من أجل هوامش المصنع.
الأسباب الحقيقية لهذه البدائل في الإنتاج الضخم تشمل:
- فجوة الهامش: يقوم المصنعون باستبدال المواد الخام بالبدائل التي لا تقلل سعر الوحدة فحسب، بل تقلل أيضًا معدلات العمالة والخردة عبر آلاف الوحدات.
- تبديل الجمود: إذا كانت المادة الأرخص متوافقة مع الآلات الموجودة, لدى المصانع حافز كبير لتحويل الإنتاج المتوسط لتعويض ارتفاع أسعار السوق.
- التقنية مقابل. الامتثال الجمالي: غالبًا ما تلبي البدائل قواعد السلامة الأساسية ولكنها تفتقر إلى الخصائص اللمسية أو الجمالية المحددة للنموذج الأولي الأصلي.
لحماية علامتك التجارية, من الضروري أن قارن أسعار الموردين الصينيين بناءً على فاتورة المواد الخاصة بهم (بوم) الشفافية. يحدث انحراف الجودة عندما يتم اختبار البدائل من حيث كفاءة العملية بدلاً من المتانة على المدى الطويل. دون رقابة صارمة, تصبح هذه التغييرات الطفيفة في الملمس والقوة مرئية فقط بمجرد تسليم الدفعة.
اختلافات حجم العملية
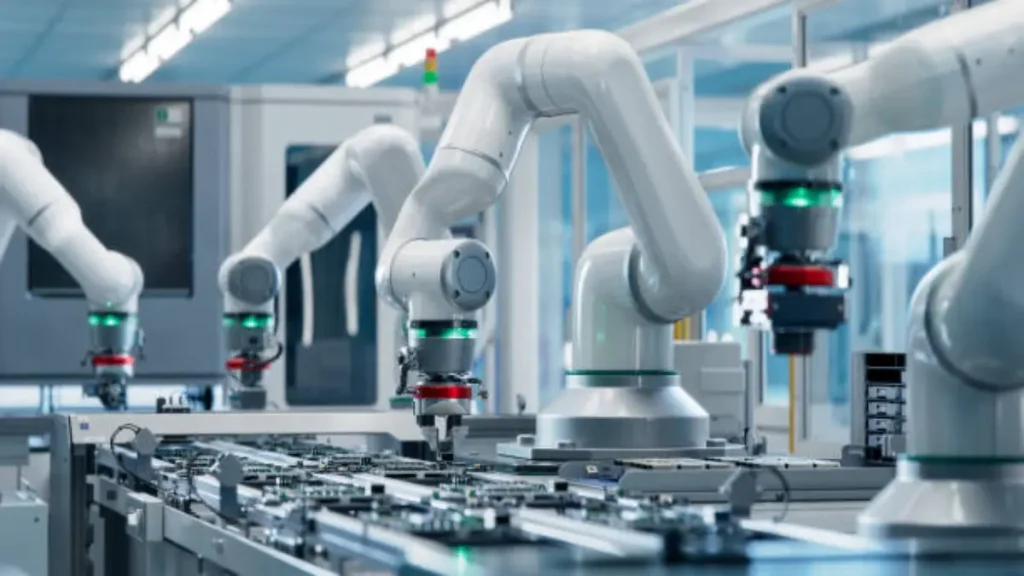
يؤدي الانتقال من مختبر خاضع للرقابة إلى أرضية مصنع عالية السرعة إلى خلق فجوة فنية. يعد عدم تطابق الأجهزة هذا هو السبب الرئيسي لانحراف الجودة في الإنتاج الضخم.
عدم توافق المعدات
غالبًا ما يتم إجراء العينات بسرعة منخفضة, آلات الصف المختبر. هذه تفتقر إلى الضغوط الميكانيكية الشديدة و سرعات دورة عالية من خطوط الإنتاج الصناعي, يعني الخصائص الفيزيائية “العينة الذهبية” من الصعب تقنيًا تكرارها على نطاق واسع.
عدم خطية الحجم
يمكن التنبؤ بتشغيل 5 وحدات, ولكن دورة 5000 وحدة متقلبة. الآلات الصناعية تعمل لفترات أطول, مما يسبب تراكم الحرارة وتآكل الأدوات. ولهذا السبب موك في الصين غالبًا ما يعكس الحجم اللازم لتحقيق الاستقرار في هذه المتغيرات الميكانيكية. تتطلب إدارة الاهتزاز المستمر والحرارة إعادة معايرة معقدة للحفاظ على المعايير. تظل هذه العوامل تحديًا أساسيًا في مراقبة جودة الإنتاج الضخم.
نقص البيانات
بدون البيانات المستندة إلى الفيزياء (على سبيل المثال, دقة PSI أو التحمل على مستوى ميكرون), تصبح عملية الإنتاج الأولى عالية المخاطر “المحاكمة الحية.” تعمل وحدات التغذية والقواطع عالية السرعة على تغيير تدفق المواد ومقاومة القص, مما يتسبب في انحراف المنتج النهائي عن المنتج الأصلي المصنوع يدويًا.
للحفاظ على الاتساق, يجب أن تتحول العلامات التجارية من “الرقابة اليدوية” للتحقق الآلي من العملية (معايير الأيزو/الجمعية الأمريكية لاختبار المواد) للقبض على الانجراف الميكانيكي قبل أن يدمر دفعة كاملة.
قم بتوسيع نطاق علامتك التجارية من خلال شريك توريد مخصص في الصين

ضبط الجودة الفجوات بين العينة والدفعة
غالبًا ما تنبع فجوة الجودة من تحول أساسي في الرقابة. بينما تتلقى عينة واحدة 100% التدقيق اليدوي, يعتمد الإنتاج الضخم على الاحتمالية الإحصائية, مما يسمح للعيوب بالتسلل من خلالها.
عدم تطابق استراتيجية أخذ العينات وضغط الحجم
لا يمكن لمفتش واحد التحقق من كل وحدة في دفعة كبيرة الحجم. غالبًا ما تفشل الفحوصات اليدوية التقليدية لأن تكرار أخذ العينات لا يتطابق مع سرعة الإنتاج. تفلت العيوب البصرية البسيطة أو انحرافات القياس من الكشف أثناء عمليات التشغيل واسعة النطاق. يؤدي عدم التطابق هذا إلى جعل طرق الفحص اليدوي قديمة الطراز بالنسبة للصيانة “العينة الذهبية” تناسق.
عدم وجود مراقبة للعمليات الإحصائية في الوقت الحقيقي (توافق آراء ساو باولو)
تقوم أقنعة إنشاء العينات بمعالجة نقاط الضعف من خلال التعديلات اليدوية المستمرة. في المقابل, يتطلب إنتاج الدُفعات التحكم في العمليات الإحصائية (توافق آراء ساو باولو) لاكتشاف الاتجاهات في وقت مبكر. بدون أجهزة استشعار مضمنة ومخططات الاتجاه, الاختلافات الطفيفة سرعان ما تصبح انحرافات دفعة كبيرة. ويمنع هذا النقص في المراقبة الآلية المصانع من إصلاح المشكلات قبل تفاقمها.
غياب تحليل السبب الجذري النظامي
ويتطلب الاتساق التحول من إصلاح الأعراض إلى ترسيخ الجودة. يجب أن تقوم الأنظمة القوية بتوثيق كل انحراف ببيانات وصفية محددة مثل أوقات التحول ومعرفات الجهاز. بدون هذه البيانات, وتظل الدوافع الأساسية لفشل الإنتاج دون تشخيص. وهذا يمنع الشركات المصنعة من مواءمة الإنتاج الصناعي مع المواصفات الفنية الأصلية.
التحيز العاطفي مقابل الموافقة الفنية
تبدأ العديد من مشكلات الجودة عند مكتب الموافقة. نحن غالبا ما نستخدم لدينا “مشاعر” حول عينة بدلاً من النظر إلى البيانات الصعبة. يظهر البحث أ 50% احتمال أن تتجاوز عوامل مثل التكلفة والوقت الجودة الفنية أثناء القرار النهائي.
فخ عاطفي: أن تكون أعمى من قبل “العينة الذهبية”
عندما تحمل عينة مثالية, يريد عقلك أن يصدق أن الدفعة بأكملها ستكون متطابقة. وهذا ما يسمى “الانحياز التأكيدي.” أنت تركز على اللمسات النهائية الجميلة ولكنك تتجاهل العيوب الفنية الصغيرة التي يصعب إصلاحها في الإنتاج الضخم. هذا “الكمال البصري” بمثابة مرساة نفسية. فهو يخفي مخاطر مثل عدم اتساق المواد أو الهياكل الضعيفة التي لا تظهرها العينة ببساطة.
التسوية الفنية: عندما تتغلب المواعيد النهائية على المعايير
عندما تكون في عجلة من أمرك للشحن, عقلك يأخذ اختصارات. تظهر البيانات أ 50% فرصة أن الجداول الزمنية للمشروع ستجبرك على تجاهل المواصفات الهندسية. حتى لو أظهر الاختبار مشكلة بسيطة, قد توافق عليه لأن العينة “تبدو جيدة بما فيه الكفاية.” هذا “شراء ذاتي” أمر خطير. هذا يعني أنك توافق على منتج يعمل في المختبر ولكن من المحتمل أن يفشل في خط التجميع عالي السرعة.
كيفية مواءمة معايير العينة مع الإنتاج
مواءمة الإنتاج مع الخاص بك “العينة الذهبية” يتطلب الانتقال من الفحوصات البصرية إلى الهندسة التقنية. من خلال دمج أطر عمل ISO مع الأدوات المستندة إلى البيانات, يمكنك إجبار المصنع على تكرار دقة النموذج الأولي على نطاق واسع.
إنشاء إطار الجودة
أساس المحاذاة هو ايزو 9001:2000 معيار. يجب عليك تضمين الخطة-التنفيذ-التحقق-التصرف (PDCA) دورات في ثقافة الإنتاج. وهذا يضمن أن يتبع كل عامل عملية منهجية بدلاً من التخمين اليدوي. قبل أن يبدأ التصنيع بالجملة, تحديد الأهمية الحاسمة للجودة (CTQ) معايير في كل رسم. تعمل هذه المواصفات بمثابة “القانون الفني” التي يجب أن تخضع لها المواد الخام والتجمعات النهائية لضمان التوافق الوظيفي.
المعايرة الفنية والمراقبة المباشرة
الاتساق يعتمد على القياس الدقيق. يجب أن تتبع جميع أدوات الاختبار جداول معايرة صارمة لتجنب تحيز البيانات. استخدام التحكم في العمليات الإحصائية (توافق آراء ساو باولو) و مخططات باريتو لتتبع الإنتاج في الوقت الحقيقي. تساعد هذه الأدوات المهندسين على التقاط الأشياء “الانجراف الجودة” قبل أن يدمر الدفعة بأكملها. بالإضافة إلى, إجراء تحليل السبب الجذري للفشل (RCFA) عن أي انحراف. يؤدي هذا إلى إصلاح أصل المشكلة القائم على الفيزياء, مثل تآكل القالب أو اهتزاز الأداة, ضمان حل دائم.
أدوات محاذاة الجودة الأساسية
| إطار الجودة | أداة فنية | الغرض الأساسي |
|---|---|---|
| ايزو 9001:2000 | PDCA & إدارة الجودة الشاملة | توحيد أنظمة إدارة الجودة لمواءمة الإنتاج مع المواصفات. |
| التحكم الإحصائي | توافق آراء ساو باولو & مخططات باريتو | يحدد ويعطي الأولوية لانحرافات الجودة في الوقت الحقيقي. |
| التحقق من المواد | مخطط CAPS & CTQ | يضمن أن المواد الخام تلبي متطلبات الجسيمات والوظيفية. |
ال “القطعة الأولى” بوابة التحقق
دائما ولاية رسمية “القطعة الأولى” تشغيل الإنتاج. يتضمن ذلك اختبار الوحدات الأولى التي تخرج من خط الإنتاج الضخم بعد الإعداد. ويتحقق من أن الآلات, بروتوكولات السلامة, وتتوافق بيئة العمل الخاصة بالعامل بشكل صحيح مع العينة.
متى يتم استخدام عينات ما قبل الإنتاج
PPS هي شبكة الأمان النهائية الخاصة بك. يجب عليك تنفيذه بعد الموافقة على النموذج الأولي ولكن قبل قلب الملف “على” التبديل للتصنيع بالجملة. إنه بمثابة الجسر بين التصميم النظري والعملية الصناعية المستقرة.
التوقيت الاستراتيجي
يجب عليك الإصرار على PPS عند الانتقال من أيدي الخياطين الرئيسيين إلى خط التجميع عالي السرعة. بينما الأولي الخاص بك “العينة الذهبية” من المحتمل أنه تم صنعه في استوديو هادئ, يتم إنتاج PPS باستخدام الآلات الفعلية, الديكورات, والموظفين المعينين لطلبك. هذا هو الوقت الوحيد للقبض “أخطاء العملية”- مثل انكماش القماش تحت الحرارة الصناعية - قبل أن يدمر مخزونك بالكامل.
معلم صنع القرار
استخدم PPS كمعيار فني نهائي. تتيح لك هذه المرحلة التي تتراوح مدتها من 10 إلى 14 يومًا التحقق من تناسق الحجم (مجموعات الحجم) ومطابقة الألوان تحت ظروف المصنع. بمجرد التوقيع, يعمل PPS بمثابة عقد ملزم. فهو يمنح مفتشي الجودة لديك معيارًا ماديًا للاحتفاظ به مقابل الشحنة النهائية, ضمان ذلك “منتجة بكميات كبيرة” لا يعني أبدا “جودة أقل.”
الأفكار النهائية
لسد فجوة الجودة, يجب عليك علاج “العينة الذهبية” كمخطط فني وليس مجرد هدف بصري. النجاح على نطاق واسع ليس مسألة حظ; إنها نتيجة لاستبدال الموافقة الذاتية بمعايير ISO الصارمة والعمليات الصناعية المستقرة.
ويتطلب التغلب على هذه التعقيدات وكيل مصادر محترفًا على أرض الواقع. في مساعد مساعد, نحن التحقق من المصانع الصينية وفرض بروتوكولات PPS صارمة لضمان تطابق الإنتاج الضخم مع النموذج الأولي الخاص بك. اكتشف منتجات ASG!
توقف عن ترك جودتك للصدفة —دعونا تأمين سلسلة التوريد الخاصة بك.
الأسئلة المتداولة
لماذا تبدو العينات في كثير من الأحيان أفضل من طلبات الإنتاج بالجملة؟?
العينات عبارة عن نماذج أولية مصنوعة يدويًا ومصممة للاختبار والموافقة, السماح للحرفية الفردية والتعديلات. يعطي الإنتاج بالجملة الأولوية للسرعة وكفاءة التكلفة من خلال سير العمل الموحد; هذا التحول من التخصيص إلى توحيد الحجم الكبير هو السبب الرئيسي لتباين الجودة.
هل عينات التصنيع مصنوعة يدويا فعلا؟?
نعم, تتضمن العينات دليلًا أكثر بكثير, العمل الفردي مقارنة بالإنتاج بالجملة. تمت حياكتها باهتمام كبير بالتفاصيل للسماح بتحسينات النمط, في حين يتبع الإنتاج بالجملة جامدة, التصميم الثابت باستخدام الآلات والعمليات الموحدة.
ما هو دور مرحلة ما قبل الإنتاج؟ (ص) عينة في مراقبة الجودة?
تعتبر عينة PP المعتمدة بمثابة مخطط الإنتاج النهائي. إنه بمثابة المعيار المرجعي للمصنع, التأكد من أن فرق ضمان الجودة لديها معيار مادي لمطابقته مع الوحدات السائبة لتحقيق الاتساق في البناء, وضع العلامات, والمواد.
كيف يمكن للمشترين منع فجوات الجودة بين العينة والشحنة النهائية?
يجب على المشترين إجراء اختبار شامل للمتانة والانكماش قبل التوقيع, قم بتوصيل جميع التغييرات بوضوح قبل مرحلة PP, والاستفادة من أعلى الإنتاج (قمة) عينات - وحدات يتم سحبها مباشرة من خط الإنتاج الضخم - للتحقق من أن الناتج النهائي يطابق العينة الذهبية.
ما هي مشكلات الجودة الشائعة التي تنشأ عند التوسع في الإنتاج الضخم?
تشمل المشكلات الشائعة طبقات غير متساوية, وضع التسمية غير صحيح, وثنى النسيج غير متناسقة. يحدث هذا عادةً بسبب استبدال الاهتمام الفردي المكثف الممنوح لعينة واحدة بخطوط تجميع عالية السرعة حيث يزداد التباين عبر مئات أو آلاف الوحدات.





