
Ogni acquirente ha dovuto affrontare la frustrazione di una spedizione in blocco che non corrispondeva ai requisiti “Campione d'oro.” Questo divario tra la perfezione del prototipo e la produzione di massa non è casuale, ma un sottoprodotto della transizione dall’artigianato manuale all’automazione industriale ad alta velocità.
Questo articolo esamina le cause sistemiche della deriva della qualità, dal ridimensionamento dei processi e dall’ottimizzazione dei materiali ai pregiudizi psicologici in fase di approvazione. Esploriamo le strutture essenziali allineate agli standard ISO e i protocolli di pre-produzione per garantire la coerenza dal primo prototipo alla consegna finale.
Differenza tra campioni fatti a mano e di produzione
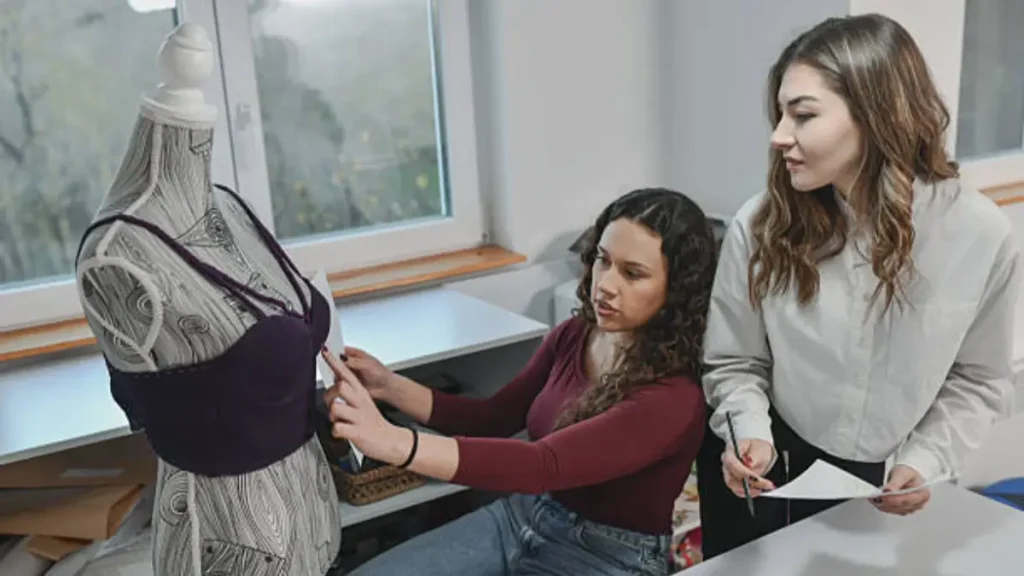
Il passaggio dall'a “Campione d'oro” a un ciclo produttivo completo significa passare dalla precisione artigianale all’efficienza industriale. Mentre i prototipi si concentrano sulla perfezione del design, la produzione di massa è governata dai vincoli dell’automazione ad alta velocità e dell’ottimizzazione dei costi.
Differenze ingegneristiche nel ciclo produttivo
La fase di prototipazione: I campioni fatti a mano utilizzano a 1.5 margine di cucitura cm, fornendo il “respingente” necessario per le regolazioni manuali della vestibilità e il perfezionamento della silhouette. Questa fase dà priorità alla fattibilità tecnica rispetto ai costi.
La fase di produzione: I modelli sono “bloccato” e i margini di cucitura sono ridotti a 1.0 cm. Questo 0.5 La riduzione dei cm è una mossa strategica per ottimizzare la resa del tessuto e l’efficienza del piazzamento, riducendo direttamente gli sprechi di materiale in migliaia di unità.
Il cambiamento di qualità: La lavorazione manuale consente la correzione in tempo reale, mentre le linee automatizzate danno priorità all'uniformità e al tempo di ciclo, spesso attenuando le sfumature artigianali presenti nel campione iniziale.
Analisi comparativa: Campione vs. Lotto
| Caratteristica | Prototipo fatto a mano | Esecuzione della produzione di massa |
|---|---|---|
| Volume di uscita | In genere 1 tantum “Campione d'oro” | Da centinaia a migliaia di unità |
| Margine di cucitura | 1.5 cm (5/8″) per regolazioni di adattamento | 1.0 cm (3/5″) per l'ottimizzazione del tessuto |
| Controllo di qualità | Manuale, meticolosa lavorazione artigianale | Sistemi automatizzati e controlli standardizzati |
| Obiettivo primario | Validazione e fattibilità del progetto | Scalabilità, velocità, ed efficienza in termini di costi |
Sostituzioni dei materiali e pressioni sui costi
La sostituzione strategica dei materiali è una delle cause principali della disparità di qualità. Mentre il “Campione d'oro” utilizza componenti premium, la produzione di massa è spesso a “ottimizzazione finanziaria” progettato per raggiungere una media 8.7% riduzione dei costi. Questo cambiamento crea significativi costi nascosti per gli acquirenti, poiché le prestazioni vengono spesso sacrificate per i margini di fabbrica.
Le vere cause di queste sostituzioni nella produzione di massa includono:
- Il divario del margine: I produttori scambiano le materie prime con alternative che riducono non solo il prezzo unitario ma anche la manodopera e i tassi di scarto per migliaia di unità.
- Inerzia di commutazione: Se un materiale più economico è compatibile con i macchinari esistenti, le fabbriche hanno un forte incentivo a spostare la produzione a metà produzione per compensare i picchi dei prezzi di mercato.
- Tecnico vs. Conformità estetica: I sostituti spesso soddisfano i codici di sicurezza di base ma mancano delle proprietà tattili o estetiche specifiche del prototipo originale.
Per proteggere il tuo marchio, è essenziale confrontare i preventivi dei fornitori cinesi in base alla distinta base (Distinta base) trasparenza. La deriva della qualità si verifica quando le sostituzioni vengono testate per l'efficienza del processo piuttosto che per la durabilità a lungo termine. Senza una supervisione rigorosa, questi sottili cambiamenti nella consistenza e nella resistenza diventano visibili solo una volta consegnato il lotto.
Differenze di ridimensionamento dei processi
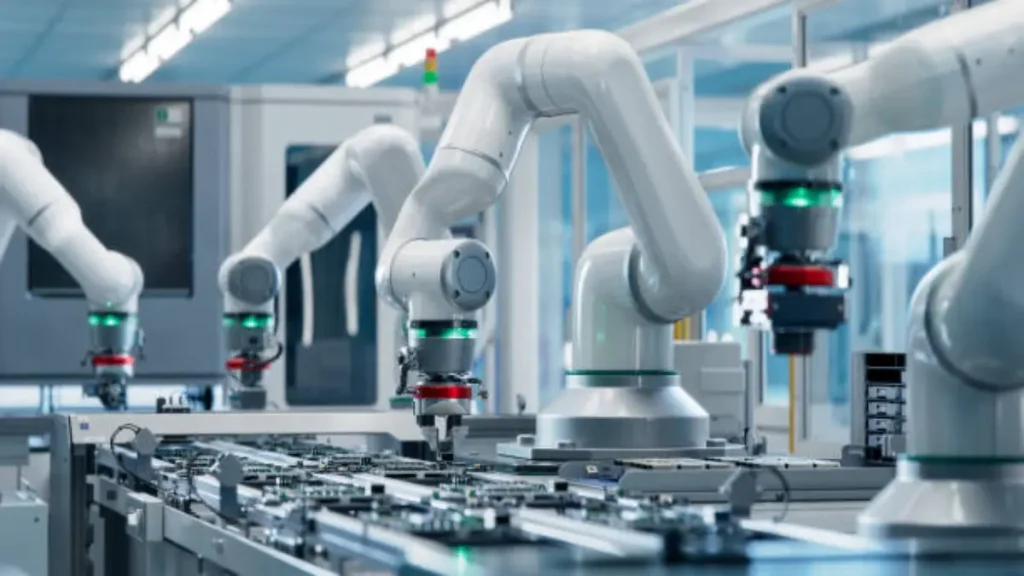
La transizione da un laboratorio controllato a una fabbrica ad alta velocità crea un divario tecnico. Questa discrepanza hardware è una delle cause principali della deriva della qualità nella produzione di massa.
Incompatibilità delle apparecchiature
I campioni vengono spesso realizzati a bassa velocità, macchine da laboratorio. A questi manca il intense pressioni meccaniche E velocità di ciclo elevate delle linee di produzione industriale, ovvero le proprietà fisiche del “Campione d'oro” sono tecnicamente difficili da replicare su larga scala.
La non linearità del volume
Una corsa di 5 unità è prevedibile, ma un ciclo di 5.000 unità è volatile. Le macchine industriali funzionano per periodi più lunghi, che causa accumulo di calore e usura dell'utensile. Questo è il motivo per cui il MOQ in Cina spesso riflette il volume necessario per stabilizzare queste variabili meccaniche. La gestione delle vibrazioni e del calore costanti richiede una ricalibrazione complessa per mantenere gli standard. Questi fattori rimangono una sfida fondamentale nel controllo di qualità della produzione di massa.
Insufficienza di dati
Senza dati basati sulla fisica (per esempio., tolleranze precise a livello di PSI o micron), il primo ciclo di produzione diventa ad alto rischio “prova dal vivo.” Gli alimentatori e le taglierine ad alta velocità alterano il flusso del materiale e la resistenza al taglio, facendo sì che il prodotto finale si discosti dall'originale realizzato a mano.
Per mantenere la coerenza, i marchi devono abbandonare “supervisione manuale” alla validazione automatizzata del processo (Norme ISO/ASTM) per catturare la deriva meccanica prima che rovini un intero lotto.
Amplia il tuo marchio con un partner dedicato per l'approvvigionamento in Cina

Controllo di qualità Divari tra campione e lotto
Il divario di qualità spesso deriva da un cambiamento fondamentale nella supervisione. Mentre un singolo campione riceve 100% esame manuale, la produzione di massa si basa sulla probabilità statistica, che lascia passare i difetti.
Disadattamento della strategia di campionamento e stress del volume
Un singolo ispettore non può verificare ogni unità in un lotto ad alto volume. I controlli manuali tradizionali spesso falliscono perché la frequenza di campionamento non corrisponde alla velocità di produzione. Piccoli difetti visivi o derive di misurazione sfuggono al rilevamento durante le analisi a scala reale. Questa discrepanza rende i metodi di ispezione manuale obsoleti per la manutenzione “Campione d'oro” coerenza.
Mancanza di controllo statistico del processo in tempo reale (SPC)
Le maschere per la creazione di campioni elaborano i punti deboli attraverso costanti aggiustamenti manuali. Al contrario, la produzione in lotti richiede il controllo statistico del processo (SPC) per individuare tempestivamente le tendenze. Senza sensori in linea e grafici di tendenza, variazioni minori diventano rapidamente deviazioni importanti del lotto. Questa mancanza di monitoraggio automatizzato impedisce alle fabbriche di risolvere i problemi prima che si aggravino.
Assenza di analisi sistemica delle cause profonde
La coerenza richiede il passaggio dalla correzione dei sintomi all’inclusione della qualità. I sistemi robusti devono documentare ogni deviazione con metadati specifici come tempi di turno e ID macchina. Senza questi dati, le cause alla base del fallimento della produzione rimangono non diagnosticate. Ciò impedisce ai produttori di allineare la produzione industriale alle specifiche tecniche originali.
Bias di approvazione emotiva vs. tecnica
Molti problemi di qualità iniziano al banco di approvazione. Usiamo spesso il nostro “sentimenti” su un campione invece di guardare dati concreti. La ricerca mostra a 50% probabilità che fattori come costo e tempo prevalgano sulla qualità tecnica durante la decisione finale.
Trappola emotiva: Essere accecato dal “Campione d'oro”
Quando hai in mano un campione perfetto, il tuo cervello vuole credere che l'intero lotto sarà identico. Questo si chiama “bias di conferma.” Ti concentri sulla bella finitura ma ignori i piccoli difetti tecnici difficili da correggere nella produzione di massa. Questo “perfezione visiva” funge da ancoraggio psicologico. Maschera rischi come l’incoerenza dei materiali o le strutture deboli che il campione semplicemente non mostra.
Compromesso tecnico: Quando le scadenze superano gli standard
Quando hai fretta di spedire, il tuo cervello prende scorciatoie. I dati mostrano a 50% opportunità che le tempistiche del progetto ti costringeranno a ignorare le specifiche tecniche. Anche se un test mostra un leggero problema, potresti approvarlo perché il campione “sembra abbastanza buono.” Questo “buy-in soggettivo” è pericoloso. Significa che stai approvando un prodotto che funziona in laboratorio ma che probabilmente fallirà su una catena di montaggio ad alta velocità.
Come allineare gli standard dei campioni con la produzione
Allineare la produzione con la tua “Campione d'oro” richiede il passaggio dai controlli visivi all’ingegneria tecnica. Integrando i framework ISO con strumenti basati sui dati, puoi costringere la fabbrica a replicare la precisione del prototipo su larga scala.
Stabilire il quadro di qualità
Il fondamento dell'allineamento è il ISO 9001:2000 standard. È necessario incorporare Plan-Do-Check-Act (PDCA) cicli nella cultura della produzione. Ciò garantisce che ogni lavoratore segua un processo sistematico anziché congetture manuali. Prima che inizi la produzione in serie, definire Critico per la qualità (CTQ) criteri su ogni disegno. Queste specifiche fungono da “diritto tecnico” a cui le materie prime e gli assemblaggi finali devono obbedire per garantire la compatibilità funzionale.
Calibrazione tecnica e monitoraggio in tempo reale
La coerenza dipende dalla misurazione accurata. Tutti gli strumenti di test devono seguire rigorosi programmi di calibrazione per evitare distorsioni dei dati. Utilizzare il controllo statistico del processo (SPC) E Grafici di Pareto per monitorare la produzione in tempo reale. Questi strumenti aiutano gli ingegneri a catturare “deriva della qualità” prima che rovini l'intero lotto. Inoltre, eseguire un'analisi della causa principale del guasto (RCFA) per qualsiasi deviazione. Ciò risolve l'origine fisica del problema, come l'usura dello stampo o la vibrazione dell'utensile, garantendo una soluzione permanente.
Strumenti essenziali per l'allineamento della qualità
| Quadro di qualità | Strumento tecnico | Scopo primario |
|---|---|---|
| ISO 9001:2000 | PDCA & TQM | Standardizza i sistemi di gestione della qualità per allineare la produzione alle specifiche. |
| Controllo statistico | SPC & Grafici di Pareto | Identifica e dà priorità alle deviazioni della qualità in tempo reale. |
| Verifica dei materiali | TAPPI Chart & CTQ | Garantisce che le materie prime soddisfino i requisiti particellari e funzionali. |
IL “Primo pezzo” Porta di verifica
Affidare sempre un mandato formale “Primo pezzo” ciclo di produzione. Ciò comporta il test delle primissime unità che escono dalla linea di produzione di massa dopo l'installazione. Verifica che i macchinari, protocolli di sicurezza, e l'ergonomia del lavoratore siano correttamente allineati al campione.
Quando utilizzare i campioni di preproduzione
Il PPS è la tua ultima rete di sicurezza. Dovresti implementarlo dopo l'approvazione del prototipo ma prima di capovolgere il file “SU” passaggio alla produzione di massa. Funge da ponte tra una progettazione teorica e un processo industriale stabile.
Il timing strategico
È necessario insistere su un PPS quando si passa dalle mani di un maestro sarto a una catena di montaggio ad alta velocità. Mentre la tua iniziale “Campione d'oro” è stato probabilmente realizzato in uno studio tranquillo, il PPS viene prodotto utilizzando i macchinari attuali, finiture, e il personale assegnato al tuo ordine. Questo è l'unico momento per catturare “errori di processo”- come il restringimento del tessuto sotto il calore industriale, prima che rovinino l'intero inventario.
La pietra miliare del processo decisionale
Utilizza il PPS come punto di riferimento tecnico finale. Questa fase di 10-14 giorni ti consente di verificare la coerenza delle taglie (Set di dimensioni) e corrispondenza dei colori in condizioni di fabbrica. Una volta firmato, il PPS funge da contratto vincolante. Fornisce ai tuoi ispettori della qualità uno standard fisico da mantenere rispetto alla spedizione finale, assicurandolo “prodotto in serie” non significa mai “qualità inferiore.”
Considerazioni finali
Per colmare il gap di qualità, devi trattare il “Campione d'oro” come progetto tecnico piuttosto che semplicemente come obiettivo visivo. Il successo su larga scala non è una questione di fortuna; è il risultato della sostituzione dell’approvazione soggettiva con rigorosi standard ISO e processi industriali stabili.
Per affrontare queste complessità è necessario un agente di approvvigionamento professionale sul campo. A ASG, Noi verificare le fabbriche cinesi e applica rigorosi protocolli PPS per garantire che la produzione di massa corrisponda al prototipo. Esplora i prodotti ASG!
Smetti di lasciare la tua qualità al caso—proteggiamo la tua catena di fornitura.
Domande frequenti
Perché i campioni spesso hanno un aspetto migliore rispetto agli ordini di produzione in serie?
I campioni sono prototipi realizzati a mano progettati per essere testati e approvati, consentendo lavorazioni e regolazioni individuali. La produzione in serie dà priorità alla velocità e all’efficienza dei costi attraverso flussi di lavoro standardizzati; questo passaggio dalla personalizzazione alla standardizzazione di grandi volumi è la ragione principale della varianza della qualità.
I campioni di produzione sono effettivamente realizzati a mano?
SÌ, i campioni richiedono molta più manualità, lavoro individualizzato rispetto alla produzione di massa. Sono cuciti con grande attenzione ai dettagli per consentire rifiniture del modello, mentre la produzione di massa segue un rigido schema, progettazione fissa utilizzando macchinari e processi standardizzati.
Qual è il ruolo della pre-produzione (PP) campione nel controllo di qualità?
Il campione di PP approvato funge da modello di produzione definitivo. Funge da standard di riferimento per la fabbrica, garantire che i team di controllo qualità dispongano di un punto di riferimento fisico da confrontare con le unità sfuse per coerenza nella costruzione, etichettatura, e materiali.
Come possono gli acquirenti evitare divari di qualità tra il campione e la spedizione finale??
Gli acquirenti dovrebbero condurre test approfonditi di durabilità e restringimento prima dell'approvazione, comunicare chiaramente tutte le modifiche prima della fase PP, e utilizzare la parte superiore della produzione (SUPERIORE) campioni - unità prelevate direttamente dalla linea di produzione di massa - per verificare che il risultato finale corrisponda al campione d'oro.
Quali sono i problemi di qualità comuni che sorgono quando si passa alla produzione di massa??
I problemi comuni includono cuciture irregolari, posizionamento errato dell'etichetta, e drappeggio in tessuto incoerente. Questi si verificano tipicamente perché l’intensa attenzione individuale prestata a un singolo campione viene sostituita da linee di assemblaggio ad alta velocità in cui la variabilità aumenta tra centinaia o migliaia di unità.





