
Setiap pembeli pernah menghadapi rasa frustrasi karena pengiriman massal yang gagal memenuhi pesanan “Sampel Emas.” Kesenjangan antara kesempurnaan prototipe dan produksi massal bukanlah suatu kebetulan, namun merupakan produk sampingan dari peralihan dari pengerjaan manual ke otomasi industri berkecepatan tinggi.
Artikel ini membahas penyebab sistemik penyimpangan kualitas, mulai dari penskalaan proses dan optimalisasi material hingga bias psikologis dalam tahap persetujuan. Kami mengeksplorasi kerangka kerja penting yang selaras dengan ISO dan protokol pra-produksi untuk memastikan konsistensi dari prototipe pertama hingga pengiriman akhir.
Perbedaan Antara Sampel Buatan Tangan dan Produksi
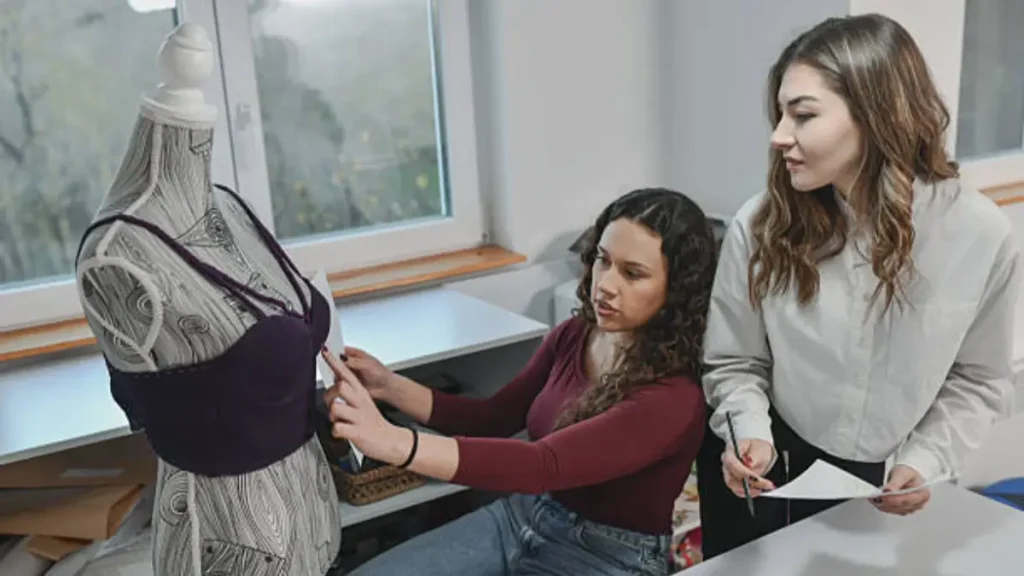
Peralihan dari a “Sampel Emas” menuju proses produksi penuh adalah peralihan dari presisi artisanal ke efisiensi industri. Sedangkan prototipe fokus pada kesempurnaan desain, produksi massal diatur oleh batasan otomatisasi berkecepatan tinggi dan optimalisasi biaya.
Perbedaan Teknik dalam Siklus Manufaktur
Fase Pembuatan Prototipe: Sampel buatan tangan menggunakan a 1.5 kelonggaran jahitan cm, menyediakan “penyangga” diperlukan untuk penyesuaian kesesuaian manual dan penyempurnaan siluet. Tahap ini mengutamakan kelayakan teknis dibandingkan biaya.
Fase Produksi: Polanya adalah “terkunci” dan tunjangan jahitan dikurangi menjadi 1.0 cm. Ini 0.5 Pengurangan cm adalah langkah strategis untuk mengoptimalkan hasil kain dan efisiensi penyaluran, secara langsung mengurangi limbah material di ribuan unit.
Pergeseran Kualitas: Keahlian manual memungkinkan koreksi waktu nyata, sedangkan jalur otomatis mengutamakan keseragaman dan waktu siklus, sering menghaluskan nuansa artisanal yang ditemukan pada sampel awal.
Analisis Komparatif: Sampel vs. Kelompok
| Fitur | Prototipe Buatan Tangan | Produksi Massal Dijalankan |
|---|---|---|
| Volume Keluaran | Biasanya 1 kali “Sampel Emas” | Ratusan hingga ribuan unit |
| Tunjangan Jahitan | 1.5 cm (5/8″) untuk penyesuaian kecocokan | 1.0 cm (3/5″) untuk optimalisasi kain |
| Kontrol Kualitas | petunjuk, pengerjaan yang teliti | Sistem otomatis dan pemeriksaan standar |
| Tujuan Utama | Validasi dan kelayakan desain | Skalabilitas, kecepatan, dan efisiensi biaya |
Pergantian Material dan Tekanan Biaya
Substitusi material yang strategis adalah penyebab utama kesenjangan kualitas. Sementara itu “Sampel Emas” menggunakan komponen premium, produksi massal seringkali a “optimalisasi keuangan” dirancang untuk mencapai rata-rata 8.7% pengurangan biaya. Pergeseran ini menimbulkan dampak yang signifikan biaya tersembunyi untuk pembeli, karena kinerja sering kali dikorbankan demi margin pabrik.
Penyebab sebenarnya dari substitusi ini dalam produksi massal antara lain:
- Kesenjangan Margin: Produsen menukar bahan mentah dengan bahan alternatif yang tidak hanya mengurangi harga satuan tetapi juga tenaga kerja dan tingkat bahan sisa dalam jumlah ribuan unit.
- Peralihan Inersia: Jika material yang lebih murah kompatibel dengan mesin yang ada, pabrik memiliki insentif yang tinggi untuk beralih pada pertengahan produksi guna mengimbangi lonjakan harga pasar.
- Teknis vs. Kepatuhan Estetika: Pengganti sering kali memenuhi kode keselamatan dasar tetapi tidak memiliki sifat sentuhan atau estetika spesifik dari prototipe aslinya.
Untuk melindungi merek Anda, itu penting untuk bandingkan penawaran pemasok Cina berdasarkan Bill of Materials mereka (BOM) transparansi. Penyimpangan kualitas terjadi ketika substitusi diuji untuk efisiensi proses daripada ketahanan jangka panjang. Tanpa pengawasan ketat, perubahan halus dalam tekstur dan kekuatan ini hanya terlihat setelah batch dikirimkan.
Perbedaan Penskalaan Proses
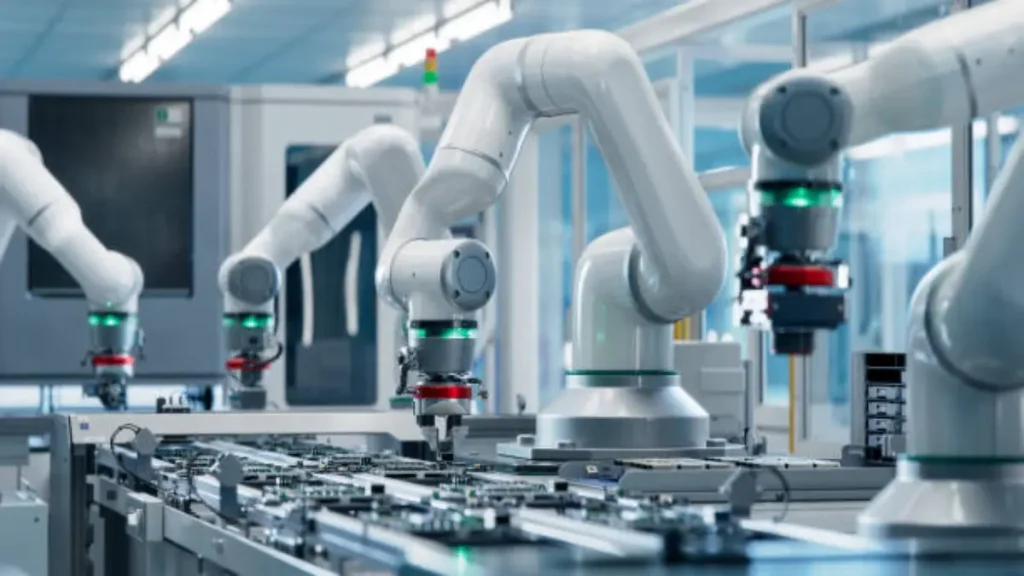
Peralihan dari laboratorium terkontrol ke pabrik berkecepatan tinggi menciptakan kesenjangan teknis. Ketidakcocokan perangkat keras ini adalah penyebab utama penyimpangan kualitas dalam produksi massal.
Ketidakcocokan Peralatan
Sampel sering kali dibuat dengan kecepatan rendah, mesin tingkat laboratorium. Ini tidak memiliki tekanan mekanis yang kuat Dan kecepatan siklus tinggi jalur produksi industri, berarti sifat fisik dari “Sampel Emas” secara teknis sulit untuk ditiru dalam skala besar.
Nonlinier Volume
Lari 5 unit dapat diprediksi, tetapi siklus 5.000 unit bersifat fluktuatif. Mesin industri bekerja untuk jangka waktu yang lebih lama, yang menyebabkan akumulasi panas dan keausan alat. Inilah sebabnya mengapa MOQ di Tiongkok sering kali mencerminkan volume yang dibutuhkan untuk menstabilkan variabel mekanis ini. Mengelola getaran dan panas yang konstan memerlukan kalibrasi ulang yang rumit untuk mempertahankan standar. Faktor-faktor ini tetap menjadi tantangan utama dalam pengendalian kualitas produksi massal.
Ketidakcukupan Data
Tanpa data berbasis fisika (misalnya, toleransi tingkat PSI atau mikron yang tepat), produksi pertama yang dijalankan menjadi berisiko tinggi “uji coba langsung.” Pengumpan dan pemotong berkecepatan tinggi mengubah aliran material dan ketahanan geser, menyebabkan produk akhir menyimpang dari hasil kerajinan tangan aslinya.
Untuk menjaga konsistensi, merek harus beralih dari “pengawasan manual” untuk validasi proses otomatis (standar ISO/ASTM) untuk menangkap penyimpangan mekanis sebelum merusak keseluruhan batch.
Tingkatkan Merek Anda dengan Mitra Pengadaan Khusus Tiongkok

Kontrol Kualitas Kesenjangan Antara Sampel dan Batch
Kesenjangan kualitas sering kali berasal dari perubahan mendasar dalam pengawasan. Sementara satu sampel menerima 100% pengawasan manual, produksi massal bergantung pada probabilitas statistik, yang memungkinkan cacat lolos.
Ketidakcocokan Strategi Pengambilan Sampel dan Stres Volume
Seorang pemeriksa tunggal tidak dapat memverifikasi setiap unit dalam batch bervolume tinggi. Pemeriksaan manual tradisional sering kali gagal karena frekuensi pengambilan sampel tidak sesuai dengan kecepatan produksi. Cacat visual kecil atau penyimpangan pengukuran lolos dari deteksi selama pengoperasian skala penuh. Ketidakcocokan ini membuat metode inspeksi manual menjadi usang dalam pemeliharaannya “Sampel Emas” konsistensi.
Kurangnya Kontrol Proses Statistik Real-Time (SPC)
Masker pembuatan sampel memproses kelemahan melalui penyesuaian manual yang konstan. Sebaliknya, produksi batch memerlukan Kontrol Proses Statistik (SPC) untuk mendeteksi tren sejak dini. Tanpa sensor in-line dan grafik tren, variasi kecil dengan cepat menjadi penyimpangan batch yang besar. Kurangnya pemantauan otomatis menghambat pabrik untuk memperbaiki masalah sebelum menjadi lebih besar.
Tidak adanya Analisis Akar Penyebab Sistemik
Konsistensi memerlukan peralihan dari memperbaiki gejala menjadi menanamkan kualitas. Sistem yang kuat harus mendokumentasikan setiap penyimpangan dengan metadata spesifik seperti waktu shift dan ID mesin. Tanpa data ini, penyebab utama kegagalan produksi masih belum terdiagnosis. Hal ini menghalangi produsen untuk menyelaraskan hasil industri dengan spesifikasi teknis aslinya.
Bias Persetujuan Emosional vs Teknis
Banyak masalah kualitas dimulai dari meja persetujuan. Kami sering menggunakan milik kami “perasaan” tentang sampel alih-alih melihat data keras. Penelitian menunjukkan a 50% kemungkinan bahwa faktor-faktor seperti biaya dan waktu akan mengesampingkan kualitas teknis selama pengambilan keputusan akhir.
Jebakan Emosional: Dibutakan oleh “Sampel Emas”
Saat Anda memegang sampel yang sempurna, otak Anda ingin percaya bahwa keseluruhan kumpulan akan sama. Ini disebut “bias konfirmasi.” Anda fokus pada hasil akhir yang indah tetapi mengabaikan kelemahan teknis kecil yang sulit diperbaiki dalam produksi massal. Ini “kesempurnaan penglihatan” bertindak sebagai jangkar psikologis. Hal ini menutupi risiko seperti inkonsistensi material atau struktur lemah yang tidak ditunjukkan oleh sampel.
Kompromi Teknis: Ketika Tenggat Waktu Mengalahkan Standar
Saat Anda sedang terburu-buru untuk mengirim, otak Anda mengambil jalan pintas. Data menunjukkan a 50% peluang jadwal proyek itu akan memaksa Anda mengabaikan spesifikasi teknik. Meskipun tes menunjukkan sedikit masalah, Anda mungkin menyetujuinya sebagai sampel “terlihat cukup baik.” Ini “penerimaan subjektif” berbahaya. Ini berarti Anda menyetujui produk yang berfungsi di laboratorium tetapi kemungkinan besar akan gagal di jalur perakitan berkecepatan tinggi.
Bagaimana Menyelaraskan Standar Sampel Dengan Produksi
Menyelaraskan produksi dengan Anda “Sampel Emas” memerlukan peralihan dari pemeriksaan visual ke rekayasa teknis. Dengan mengintegrasikan kerangka kerja ISO dengan alat berbasis data, Anda dapat memaksa pabrik untuk mereplikasi presisi prototipe dalam skala besar.
Menetapkan Kerangka Mutu
Fondasi penyelarasan adalah ISO 9001:2000 standar. Anda harus menanamkan Plan-Do-Check-Act (PDCA) siklus ke dalam budaya produksi. Hal ini memastikan setiap pekerja mengikuti proses yang sistematis dan bukan hanya menebak-nebak secara manual. Sebelum produksi massal dimulai, mendefinisikan Kritis terhadap Kualitas (CTQ) kriteria pada setiap gambar. Spesifikasi ini bertindak sebagai “hukum teknis” bahwa bahan mentah dan rakitan akhir harus dipatuhi untuk memastikan kompatibilitas fungsional.
Kalibrasi Teknis dan Pemantauan Langsung
Konsistensi tergantung pada pengukuran yang akurat. Semua instrumen pengujian harus mengikuti jadwal kalibrasi yang ketat untuk menghindari bias data. Gunakan Kontrol Proses Statistik (SPC) Dan Bagan Pareto untuk melacak produksi secara real-time. Alat-alat ini membantu para insinyur menangkap “penyimpangan kualitas” sebelum itu merusak seluruh kumpulan. Lebih-lebih lagi, melakukan Analisis Akar Penyebab Kegagalan (RCFA) untuk setiap penyimpangan. Ini memperbaiki asal mula masalah berbasis fisika, seperti keausan cetakan atau getaran alat, memastikan solusi permanen.
Alat Penyelarasan Kualitas Penting
| Kerangka Mutu | Alat Teknis | Tujuan Utama |
|---|---|---|
| ISO 9001:2000 | PDCA & TQM | Menstandardisasi sistem manajemen mutu untuk menyelaraskan produksi dengan spesifikasi. |
| Kontrol Statistik | SPC & Bagan Pareto | Mengidentifikasi dan memprioritaskan penyimpangan kualitas secara real-time. |
| Verifikasi Materi | Bagan CAPS & CTQ | Memastikan bahan baku memenuhi persyaratan partikulat dan fungsional. |
Itu “Bagian Pertama” Gerbang Verifikasi
Selalu amanat yang formal “Bagian Pertama” produksi dijalankan. Ini melibatkan pengujian unit pertama yang keluar dari jalur produksi massal setelah penyiapan. Ini memverifikasi bahwa mesin, protokol keselamatan, dan ergonomi pekerja selaras dengan sampel.
Kapan Menggunakan Sampel Praproduksi
PPS adalah jaring pengaman terakhir Anda. Anda harus menerapkannya setelah persetujuan prototipe tetapi sebelum membaliknya “pada” beralih ke manufaktur massal. Ini bertindak sebagai jembatan antara desain teoretis dan proses industri yang stabil.
Waktu yang Strategis
Anda harus menggunakan PPS saat bertransisi dari tangan penjahit ahli ke jalur perakitan berkecepatan tinggi. Sementara inisial Anda “Sampel Emas” kemungkinan besar dibuat di studio yang tenang, PPS diproduksi menggunakan mesin sebenarnya, trim, dan staf yang ditugaskan untuk pesanan Anda. Ini adalah satu-satunya waktu untuk menangkap “kesalahan proses”—seperti penyusutan kain akibat panas industri—sebelum merusak seluruh inventaris Anda.
Tonggak Pengambilan Keputusan
Gunakan PPS sebagai patokan teknis akhir Anda. Fase 10–14 hari ini memungkinkan Anda memverifikasi konsistensi ukuran (Set Ukuran) dan pencocokan warna dalam kondisi pabrik. Setelah ditandatangani, PPS berfungsi sebagai kontrak yang mengikat. Ini memberi pemeriksa kualitas Anda standar fisik yang harus dipegang pada pengiriman akhir, memastikan itu “diproduksi secara massal” tidak pernah berarti “kualitas lebih rendah.”
Pikiran Terakhir
Untuk menjembatani kesenjangan kualitas, kamu harus mengobatinya “Sampel Emas” sebagai cetak biru teknis dan bukan sekedar tujuan visual. Kesuksesan dalam skala besar bukanlah soal keberuntungan; ini adalah hasil dari penggantian persetujuan subjektif dengan standar ISO yang ketat dan proses industri yang stabil.
Untuk mengatasi kompleksitas ini memerlukan agen pengadaan profesional di lapangan. Pada ASG, Kami memverifikasi pabrik-pabrik Cina dan menerapkan protokol PPS yang ketat untuk memastikan produksi massal Anda sesuai dengan prototipe Anda. Jelajahi produk ASG!
Berhentilah membiarkan kualitas Anda menjadi kebetulan—biarkan kami mengamankan rantai pasokan Anda.
Pertanyaan yang Sering Diajukan
Mengapa sampel sering kali terlihat lebih baik daripada pesanan produksi massal?
Sampel adalah prototipe buatan tangan yang dirancang untuk pengujian dan persetujuan, memungkinkan pengerjaan dan penyesuaian individu. Produksi massal mengutamakan kecepatan dan efisiensi biaya melalui alur kerja yang terstandarisasi; Pergeseran dari penyesuaian ke standardisasi volume tinggi adalah alasan utama terjadinya varians kualitas.
Apakah sampel produksi benar-benar buatan tangan?
Ya, sampel melibatkan lebih banyak manual, tenaga kerja individual dibandingkan dengan produksi massal. Mereka dijahit dengan sangat memperhatikan detail untuk memungkinkan penyempurnaan pola, sedangkan produksi massal mengikuti cara yang kaku, desain tetap menggunakan mesin dan proses standar.
Apa peran Pra-Produksi (hal) sampel dalam kendali mutu?
Sampel PP yang disetujui berfungsi sebagai cetak biru produksi definitif. Ini bertindak sebagai standar referensi untuk pabrik, memastikan bahwa tim jaminan kualitas memiliki tolok ukur fisik yang sesuai dengan unit curah untuk konsistensi dalam konstruksi, pelabelan, dan bahan.
Bagaimana pembeli dapat mencegah kesenjangan kualitas antara sampel dan pengiriman akhir?
Pembeli harus melakukan pengujian ketahanan dan penyusutan secara menyeluruh sebelum penandatanganan, mengkomunikasikan dengan jelas semua perubahan sebelum tahap PP, dan memanfaatkan Top of Production (ATAS) sampel—unit yang diambil langsung dari jalur produksi massal—untuk memverifikasi bahwa hasil akhir cocok dengan sampel emas.
Apa saja masalah kualitas umum yang muncul saat meningkatkan skala ke produksi massal?
Masalah yang umum terjadi adalah jahitan yang tidak rata, penempatan label yang salah, dan tirai kain yang tidak konsisten. Hal ini biasanya terjadi karena perhatian individu yang intensif yang diberikan pada satu sampel digantikan oleh jalur perakitan berkecepatan tinggi di mana variabilitas meningkat pada ratusan atau ribuan unit..





