
Chaque acheteur a été confronté à la frustration d'un envoi en vrac qui ne correspondait pas aux « Échantillon doré. » Cet écart entre la perfection du prototype et la production de masse est’ce n'est pas accidentel, mais un sous-produit de la transition de l'artisanat manuel à l'automatisation industrielle à grande vitesse.
Cet article examine les causes systémiques de la dérive de la qualité, de la mise à l'échelle des processus et de l'optimisation des matériaux aux préjugés psychologiques lors de la phase d'approbation. Nous explorons les cadres essentiels alignés sur l'ISO et les protocoles de pré-production pour garantir la cohérence du premier prototype à la livraison finale..
Différence entre les échantillons fabriqués à la main et les échantillons de production
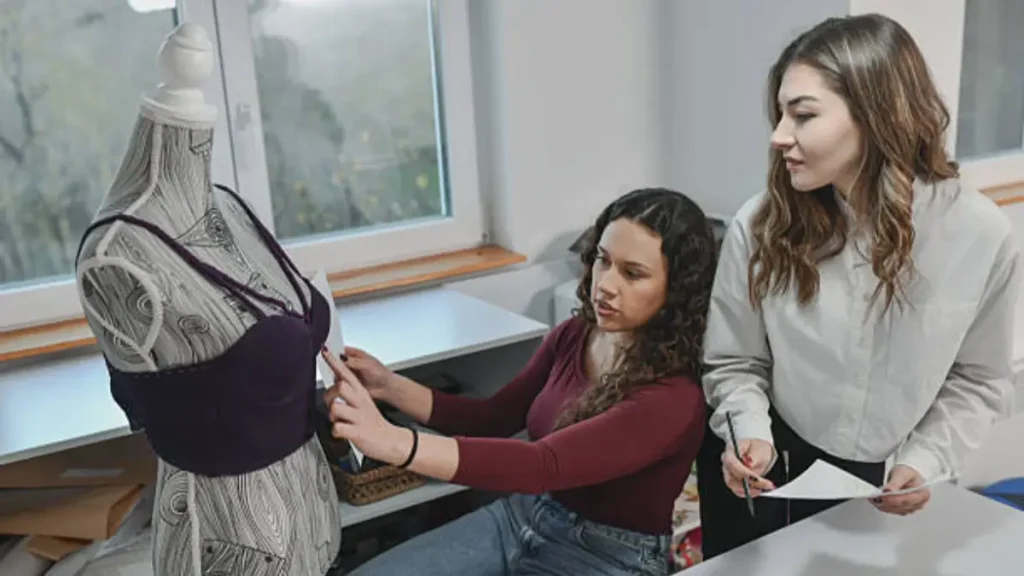
Le passage d'un « Échantillon d'or » vers une production complète est un passage de la précision artisanale à l’efficacité industrielle. Alors que les prototypes se concentrent sur la perfection du design, la production de masse est régie par les contraintes d’automatisation à grande vitesse et d’optimisation des coûts.
Différences techniques dans le cycle de fabrication
La phase de prototypage: Les échantillons fabriqués à la main utilisent un 1.5 cm de marge de couture, fournissant le « tampon » nécessaire pour les ajustements manuels et l'affinement de la silhouette. Cette étape donne la priorité à la faisabilité technique plutôt qu'au coût.
La phase de production: Les modèles sont « fermé » et les surplus de couture sont réduits à 1.0 cm. Ce 0.5 la réduction des centimètres est une démarche stratégique pour optimiser le rendement du tissu et l'efficacité de l'emboîtement, réduisant directement les déchets de matériaux sur des milliers d’unités.
Le changement de qualité: Le savoir-faire manuel permet une correction en temps réel, tandis que les lignes automatisées privilégient l'uniformité et le temps de cycle, atténuant souvent les nuances artisanales trouvées dans l'échantillon initial.
Analyse comparative: Échantillon vs. Lot
| Fonctionnalité | Prototype fait à la main | Production de masse |
|---|---|---|
| Volume de sortie | Généralement unique « Échantillon d'or » | Des centaines à des milliers d'unités |
| Marge de couture | 1.5 cm (5/8″) pour les ajustements | 1.0 cm (3/5″) pour l'optimisation du tissu |
| Contrôle de qualité | Manuel, un savoir-faire minutieux | Systèmes automatisés et contrôles standardisés |
| Objectif principal | Validation et faisabilité de la conception | Évolutivité, vitesse, et rentabilité |
Substitutions de matériaux et pressions sur les coûts
La substitution stratégique des matériaux est l'une des principales causes de disparité de qualité. Alors que le « Échantillon d'or » utilise des composants haut de gamme, la production de masse est souvent un « optimisation financière » conçu pour atteindre une moyenne 8.7% réduction des coûts. Ce changement crée d’importantes coûts cachés pour les acheteurs, car les performances sont souvent sacrifiées au profit des marges des usines.
Les véritables causes de ces substitutions dans la production de masse incluent:
- L’écart de marge: Les fabricants échangent leurs matières premières contre des alternatives qui réduisent non seulement le prix unitaire, mais également les taux de main-d'œuvre et de rebut sur des milliers d'unités..
- Inertie de commutation: Si un matériau moins cher est compatible avec les machines existantes, les usines sont fortement incitées à abandonner leur production intermédiaire pour compenser les flambées des prix du marché.
- Technique vs. Conformité esthétique: Les substituts répondent souvent aux codes de sécurité de base mais n'ont pas les propriétés tactiles ou esthétiques spécifiques du prototype original..
Pour protéger votre marque, il est essentiel de comparer les devis des fournisseurs chinois sur la base de leur nomenclature (Nomenclature) transparence. Une dérive de la qualité se produit lorsque les substitutions sont testées pour l'efficacité du processus plutôt que pour la durabilité à long terme.. Sans surveillance stricte, ces changements subtils de texture et de force ne deviennent visibles qu'une fois le lot livré.
Différences de mise à l’échelle des processus
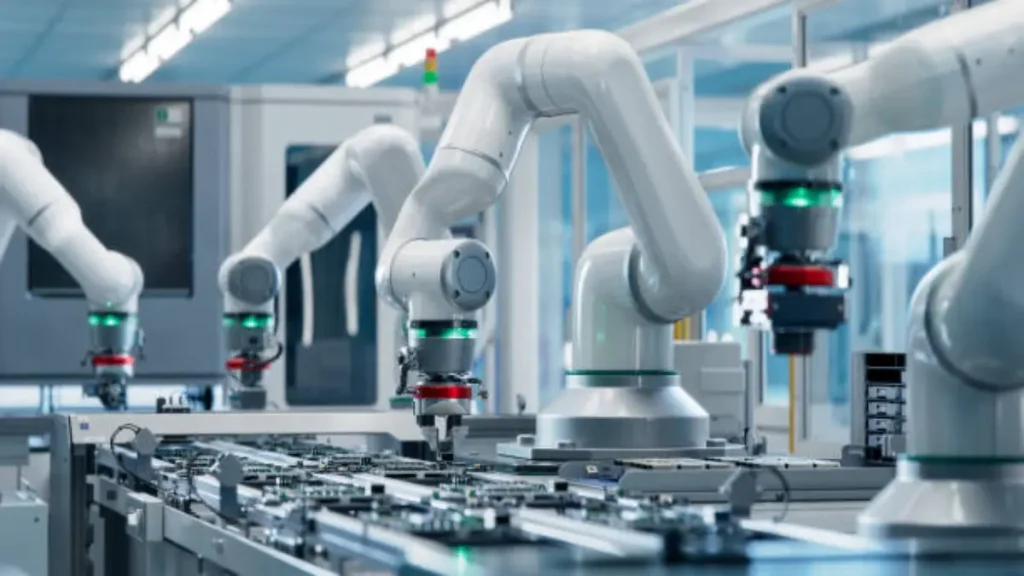
La transition d'un laboratoire contrôlé à une usine à grande vitesse crée un fossé technique. Cette inadéquation matérielle est l'une des principales causes de dérive de la qualité dans la production de masse..
Incompatibilité des équipements
Les échantillons sont souvent effectués à basse vitesse, machines de qualité laboratoire. Il leur manque le pressions mécaniques intenses et vitesses de cycle élevées des lignes de production industrielle, c'est-à-dire les propriétés physiques du « Échantillon d'or » sont techniquement difficiles à reproduire à grande échelle.
La non-linéarité du volume
Une course de 5 unités est prévisible, mais un cycle de 5 000 unités est volatile. Les machines industrielles fonctionnent plus longtemps, ce qui provoque une accumulation de chaleur et une usure des outils. C'est pourquoi le MOQ en Chine reflète souvent le volume nécessaire pour stabiliser ces variables mécaniques. La gestion des vibrations et de la chaleur constantes nécessite un réétalonnage complexe pour maintenir les normes. Ces facteurs restent un défi majeur dans le contrôle qualité de la production de masse.
Insuffisance des données
Sans données basées sur la physique (par ex., tolérances précises au niveau du PSI ou du micron), le premier cycle de production devient une opération à haut risque « essai en direct. » Les alimentateurs et couteaux à grande vitesse modifient le flux de matière et la résistance au cisaillement, ce qui fait que le produit final s'écarte de l'original fabriqué à la main.
Pour maintenir la cohérence, les marques doivent passer de « surveillance manuelle » à la validation automatisée des processus (Normes ISO/ASTM) pour attraper la dérive mécanique avant qu'elle ne ruine un lot entier.
Développez votre marque avec un partenaire d'approvisionnement dédié en Chine

Contrôle de qualité Écarts entre l'échantillon et le lot
L’écart de qualité provient souvent d’un changement fondamental dans la surveillance. Alors qu'un seul échantillon reçoit 100% examen manuel, la production de masse repose sur une probabilité statistique, qui laisse passer les défauts.
Inadéquation de la stratégie d'échantillonnage et contrainte de volume
Un seul inspecteur ne peut pas vérifier chaque unité d'un lot à volume élevé. Les contrôles manuels traditionnels échouent souvent parce que la fréquence d'échantillonnage ne correspond pas à la vitesse de production.. Des défauts visuels mineurs ou des dérives de mesure échappent à la détection lors des analyses à grande échelle. Cette inadéquation rend les méthodes d’inspection manuelles obsolètes pour maintenir « Échantillon d'or » cohérence.
Manque de contrôle statistique des processus en temps réel (CPS)
La création d'échantillons masque les faiblesses du processus grâce à des ajustements manuels constants. En revanche, la production par lots nécessite un contrôle statistique des processus (CPS) détecter les tendances à temps. Sans capteurs en ligne ni graphiques de tendance, des variations mineures se transforment rapidement en écarts majeurs par lot. Ce manque de surveillance automatisée empêche les usines de résoudre les problèmes avant qu'ils ne s'aggravent..
Absence d’analyse systémique des causes profondes
La cohérence nécessite de passer de la correction des symptômes à l’intégration de la qualité. Les systèmes robustes doivent documenter chaque écart avec des métadonnées spécifiques telles que les temps de travail et les identifiants des machines.. Sans ces données, les causes sous-jacentes des échecs de production restent non diagnostiquées. Cela empêche les fabricants d’aligner la production industrielle sur les spécifications techniques d’origine..
Biais d’approbation émotionnel ou technique
De nombreux problèmes de qualité commencent au bureau d'approbation. Nous utilisons souvent notre « sentiments » sur un échantillon au lieu de regarder des données concrètes. La recherche montre un 50% probabilité que des facteurs tels que le coût et le temps l'emportent sur la qualité technique lors de la décision finale.
Piège émotionnel: Être aveuglé par le « Échantillon d'or »
Quand vous tenez un échantillon parfait, votre cerveau veut croire que tout le lot sera identique. Ceci s'appelle « biais de confirmation. » Vous vous concentrez sur la belle finition mais ignorez les petits défauts techniques difficiles à corriger en production de masse. Ce « perfection visuelle » agit comme un ancrage psychologique. Il masque des risques tels que l'incohérence des matériaux ou la faiblesse des structures, ce que l'échantillon ne fait tout simplement pas.’ne pas montrer.
Compromis technique: Quand les délais dépassent les normes
Lorsque vous êtes pressé d'expédier, ton cerveau prend des raccourcis. Les données montrent un 50% chance que les délais du projet vous obligeront à ignorer les spécifications techniques. Même si un test montre un léger problème, vous pourriez l'approuver parce que l'échantillon « ça a l'air assez bien. » Ce « adhésion subjective » est dangereux. Cela signifie que vous approuvez un produit qui fonctionne dans un laboratoire mais qui échouera probablement sur une chaîne d'assemblage à grande vitesse..
Comment aligner les normes d'échantillons avec la production
Aligner la production avec votre « Échantillon d'or » nécessite de passer des contrôles visuels à l’ingénierie technique. En intégrant les cadres ISO avec des outils basés sur les données, vous pouvez forcer l'usine à reproduire la précision du prototype à grande échelle.
Établir le cadre de qualité
Le fondement de l’alignement est le OIN 9001:2000 standard. Vous devez intégrer Planifier-Faire-Vérifier-Agir (PDCA) cycles dans la culture de production. Cela garantit que chaque travailleur suit un processus systématique plutôt que des conjectures manuelles.. Avant le début de la fabrication en vrac, définir les éléments critiques pour la qualité (CTQ) critères sur chaque dessin. Ces spécifications agissent comme « droit technique » auxquels doivent obéir les matières premières et les assemblages finaux pour assurer la compatibilité fonctionnelle.
Calibrage technique et surveillance en direct
La cohérence dépend d'une mesure précise. Tous les instruments de test doivent suivre des calendriers d'étalonnage stricts pour éviter les biais dans les données.. Utiliser le contrôle statistique des processus (CPS) et Graphiques de Pareto pour suivre la production en temps réel. Ces outils aident les ingénieurs à détecter « dérive de qualité » avant que ça gâche tout le lot. En outre, effectuer une analyse des causes profondes des défaillances (RCFA) pour tout écart. Cela corrige l’origine physique du problème, tels que l'usure du moule ou les vibrations de l'outil, assurer une solution permanente.
Outils essentiels d’alignement de la qualité
| Cadre de qualité | Outil technique | Objectif principal |
|---|---|---|
| OIN 9001:2000 | PDCA & GQT | Standardise les systèmes de gestion de la qualité pour aligner la production sur les spécifications. |
| Contrôle statistique | CPS & Graphiques de Pareto | Identifie et priorise les écarts de qualité en temps réel. |
| Vérification du matériel | Graphique CAPS & CTQ | Garantit que les matières premières répondent aux exigences particulaires et fonctionnelles. |
Le « Première pièce » Porte de vérification
Mandatez toujours un représentant officiel « Première pièce » cycle de production. Il s'agit de tester les toutes premières unités sortant de la chaîne de production de masse après leur configuration.. Il vérifie que les machines, protocoles de sécurité, et l'ergonomie du travailleur est correctement alignée avec l'échantillon.
Quand utiliser des échantillons de préproduction
Le PPS est votre dernier filet de sécurité. Vous devez l'implémenter après l'approbation du prototype mais avant de retourner le « sur » commutateur pour la fabrication en vrac. Il fait le pont entre une conception théorique et un processus industriel stable..
Le timing stratégique
Vous devez insister sur un PPS lors de la transition des mains d’un maître tailleur à une chaîne d’assemblage à grande vitesse. Alors que votre initiale « Échantillon d'or » a probablement été réalisé dans un studio calme, le PPS est produit en utilisant les machines réelles, garnitures, et le personnel affecté à votre commande. C'est le seul moment pour attraper « erreurs de processus »— comme le rétrécissement des tissus sous la chaleur industrielle — avant qu'ils ne ruinent tout votre inventaire.
Le jalon de la prise de décision
Utilisez le PPS comme référence technique finale. Cette phase de 10 à 14 jours vous permet de vérifier la cohérence des tailles (Ensembles de tailles) et correspondance des couleurs dans les conditions d'usine. Une fois signé, le PPS fait office de contrat contraignant. Il donne à vos inspecteurs qualité une norme physique à respecter par rapport à l'expédition finale, s'assurer que « produit en série » ça ne veut jamais dire « qualité inférieure. »
Pensées finales
Pour combler l’écart de qualité, vous devez traiter le « Échantillon d'or » comme un plan technique plutôt qu'un simple objectif visuel. Le succès à grande échelle n’est pas une question de chance; c'est le résultat du remplacement de l'approbation subjective par des normes ISO rigoureuses et des processus industriels stables.
Naviguer dans ces complexités nécessite un agent d’approvisionnement professionnel sur le terrain. À ASG, nous vérifier les usines chinoises et appliquez des protocoles PPS stricts pour garantir que votre production de masse correspond à votre prototype. Découvrez les produits ASG!
Arrêtez de laisser votre qualité au hasard—laissez-nous sécuriser votre chaîne d'approvisionnement.
Foire aux questions
Pourquoi les échantillons sont-ils souvent plus beaux que les commandes de production en gros?
Les échantillons sont des prototypes fabriqués à la main, conçus pour être testés et approuvés., permettant un savoir-faire et des ajustements individuels. La production en vrac donne la priorité à la rapidité et à la rentabilité grâce à des flux de travail standardisés; ce passage de la personnalisation à la standardisation à grand volume est la principale raison de l'écart de qualité.
Les échantillons de fabrication sont-ils réellement fabriqués à la main?
Oui, les échantillons impliquent beaucoup plus de manuels, travail individualisé par rapport à la production en vrac. Ils sont cousus avec une grande attention aux détails pour permettre d'affiner les motifs., alors que la production en vrac suit un, conception fixe utilisant des machines et des processus standardisés.
Quel est le rôle d'une pré-production (PP) échantillon en contrôle qualité?
L'échantillon PP approuvé sert de plan de production définitif. Il fait office de standard de référence pour l’usine, s'assurer que les équipes d'assurance qualité disposent d'une référence physique à comparer aux unités en vrac pour assurer la cohérence de la construction, étiquetage, et matériaux.
Comment les acheteurs peuvent-ils éviter les écarts de qualité entre l'échantillon et l'expédition finale ??
Les acheteurs doivent effectuer des tests approfondis de durabilité et de retrait avant de signer, communiquer clairement tous les changements avant l'étape PP, et utiliser Top of Production (HAUT) des échantillons (unités extraites directement de la chaîne de production de masse) pour vérifier que le résultat final correspond à l'échantillon doré.
Quels sont les problèmes de qualité courants qui surviennent lors du passage à la production de masse ??
Les problèmes courants incluent des coutures inégales, placement incorrect de l'étiquette, et drapé de tissu incohérent. Cela se produit généralement parce que l'attention individuelle intensive accordée à un seul échantillon est remplacée par des chaînes d'assemblage à grande vitesse où la variabilité augmente sur des centaines ou des milliers d'unités..





